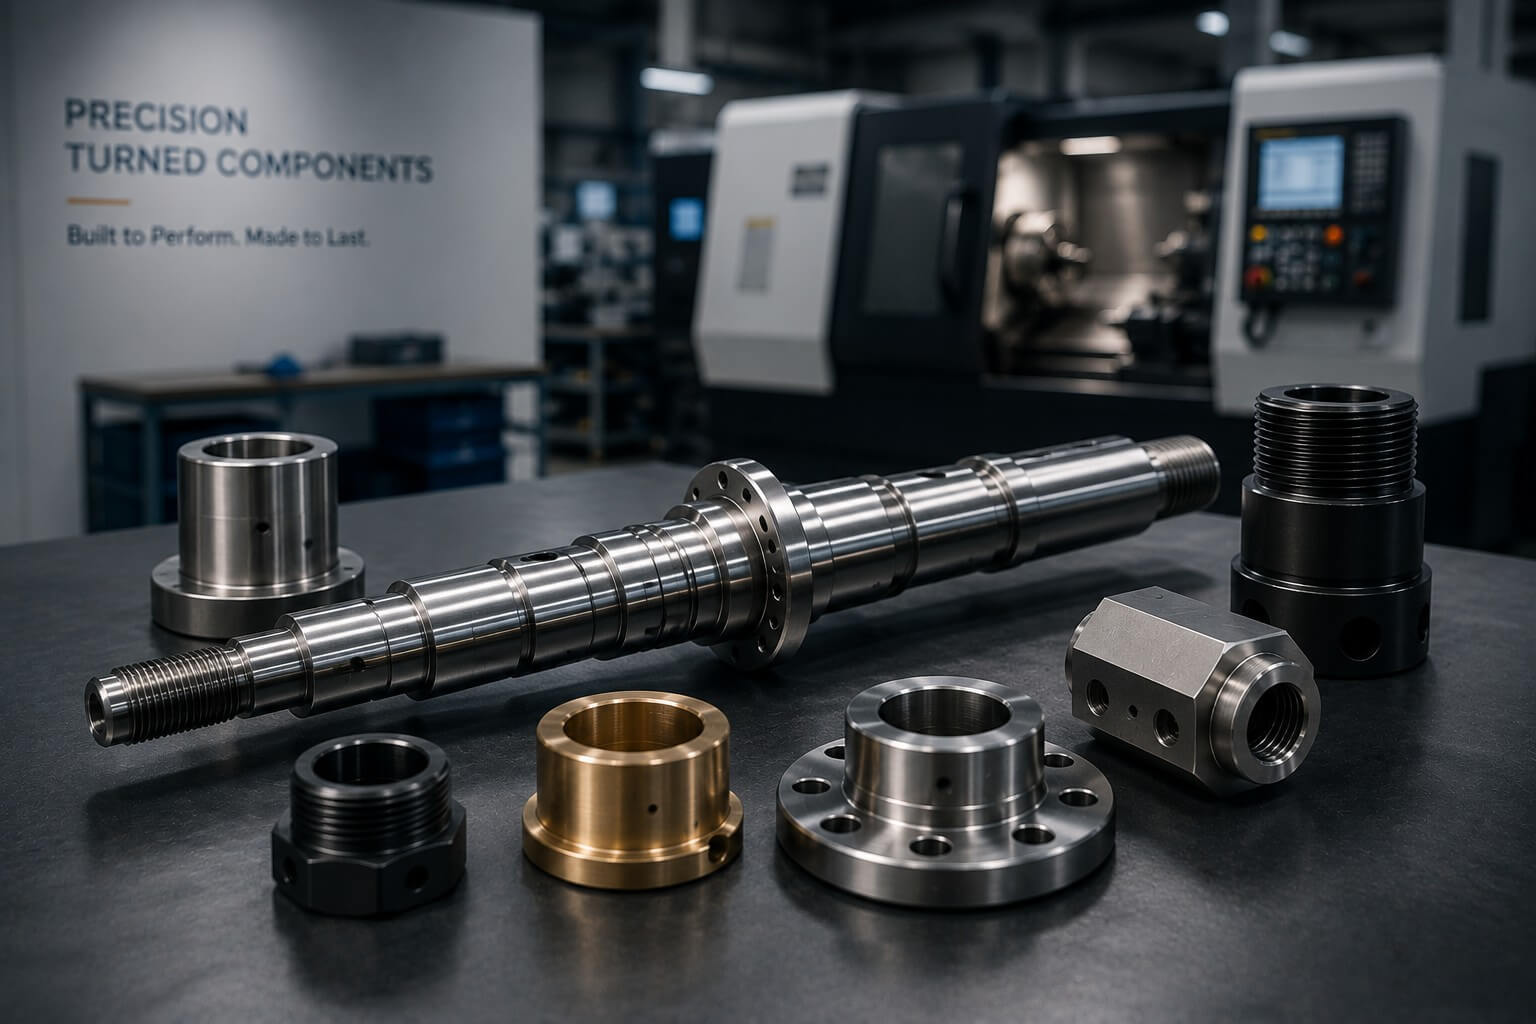
Precision turned components often control fit, motion, sealing and alignment within a larger assembly. Small variation in diameter, concentricity, runout or surface condition can influence the performance of the entire product.
At Tianyida, each project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical turning or turn-mill strategy and define inspection around the characteristics that matter most.
Eine Präzisionskomponente wird nicht allein durch ihre Abmessungen definiert, sondern durch ihre zuverlässige Passung, Drehbarkeit, Führung, Abdichtung oder Verbindung nach der Montage.
Wellen, Spindeln, Rollen und Zapfen, hergestellt für präzise Rotation, Passung und Oberflächeninteraktion.
Buchsen, Hülsen, Positionierstifte und Abstandshalter, entwickelt für präzise Ausrichtung und wiederholbare Montage.
Adapter, Fittings, Düsen, Gewindekörper und Schnittstellen, bei denen Gewinde und Dichtflächen die Leistung beeinflussen
Sitze, Schultern und zugehörige Durchmesser, die eine kontrollierte Passung, Rundlaufabweichung und Lagebeziehungen erfordern.
Drehkörper mit Schraubenmustern, Bohrungen, Stirnflächen und Montageeigenschaften, die möglicherweise Drehen und Fräsen erfordern.
Komponenten, die rotierende Geometrie mit Flächen, Nuten, Kreuzbohrungen oder außermittigen Merkmalen kombinieren, um sekundäre Aufspannungen zu reduzieren
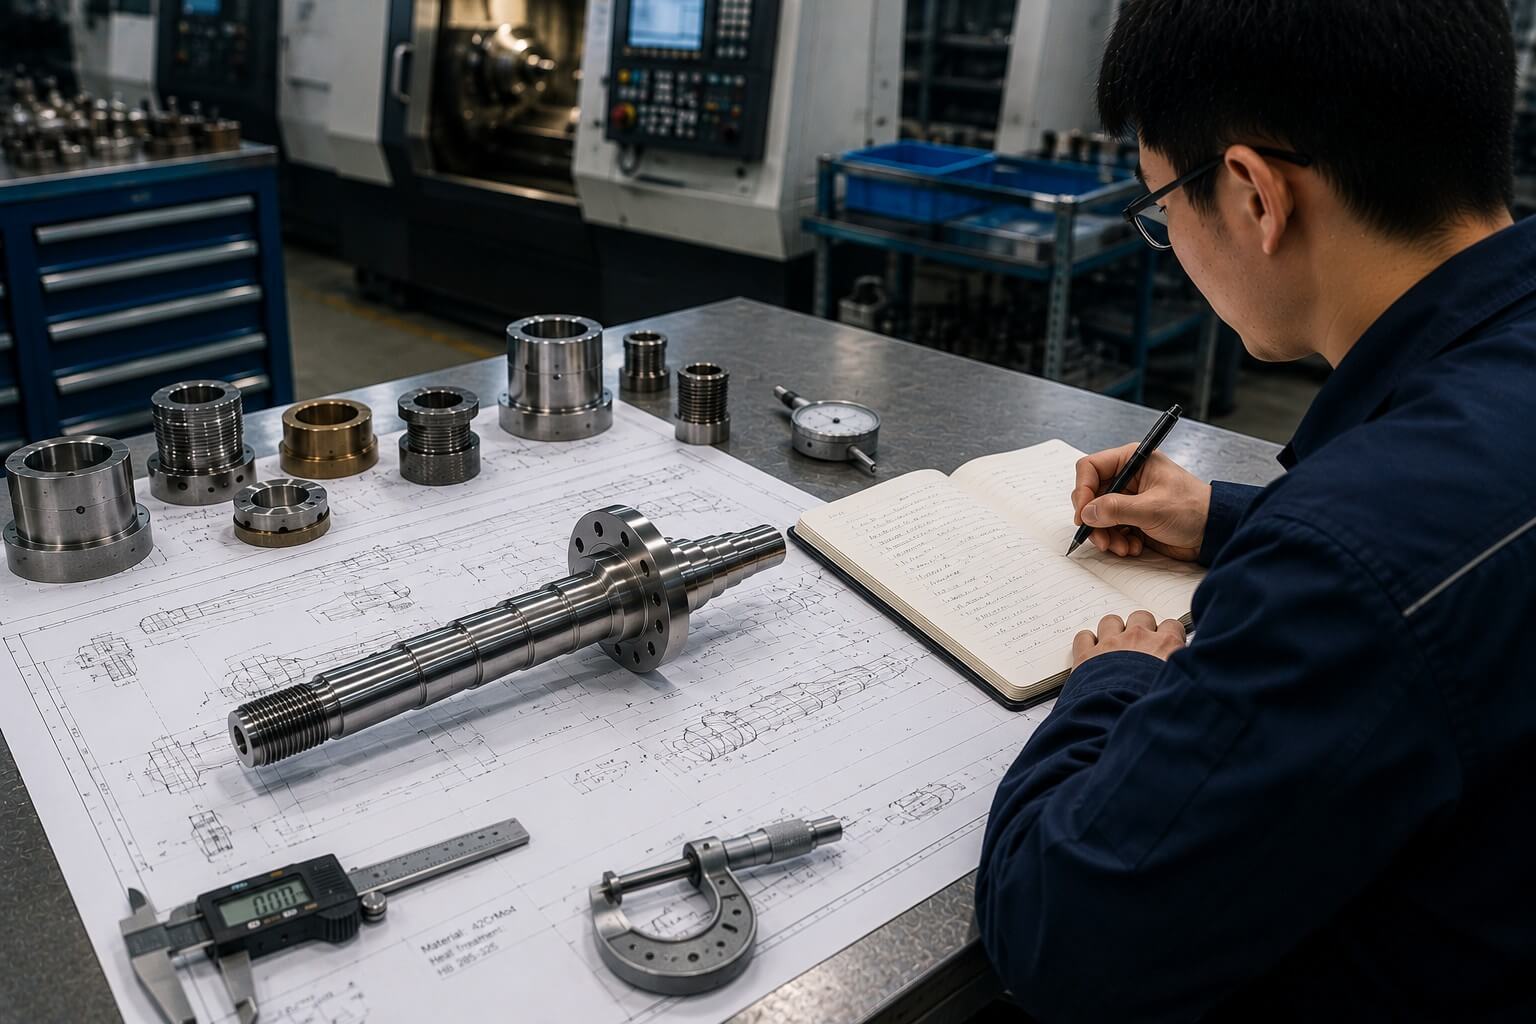
Das Verständnis der Funktion des Bauteils hilft dabei, zu bestimmen, welche Durchmesser, Schultern, Gewinde, Bohrungen und Oberflächen die größte Prozesskontrolle erfordern. Zudem vermeidet es, jede Zeichnungsvorgabe so zu behandeln, als würde sie das gleiche Fertigungsrisiko verursachen. Unser Engineering-Team prüft, wie zusammenhängende Merkmale miteinander wirken, damit Bearbeitungs- und Inspektionsentscheidungen die Endmontage unterstützen – und nicht nur eine isolierte Messgröße.
Der richtige Prozess hängt von der Geometrie, dem Zugang zu den Merkmalen, den Toleranzbeziehungen, dem Material und der Produktionsmenge ab – nicht von der Maschinenpräferenz.
Durchmesser, Schultern, Konen, Nuten und Profile werden gemäß funktionalen und maßlichen Anforderungen bearbeitet
Bohrungen, Sackbohrungen, innere Nuten sowie präzise innere Merkmale werden unter Berücksichtigung von Zugänglichkeit, Steifigkeit und Messgenauigkeit geplant.
Außengewinde und Innengewinde werden gemäß Zeichnungsspezifikation sowie Passungs- und Maßanforderungen hergestellt
Kontrollierte Nutgeometrie und Abschneidstrategie unter Berücksichtigung von Graten, Verformungen und Oberflächenbeschaffenheit.
Fräs-, Bohr- und Querarbeitsmerkmale werden in die Drehbearbeitung integriert, sofern Teilgeometrie und Maschinenkapazität dies zulassen.
Schleifen, Wärmebehandlung, EDM, Galvanisieren, Passivierung und andere erforderliche Bearbeitungsschritte können projektbezogen koordiniert werden
Das konventionelle CNC-Drehen ist für rotierende Formteile effizient, während das Dreh-Fräsen in einer koordinierten Anordnung Flächen, Nuten, Kreuzbohrungen und andere nicht-rotierende Details kombinieren kann. Wo sinnvoll, hilft ein geringerer Nachspannvorgang, die Beziehung zwischen gedrehten und gefrästen Merkmalen zu schützen.
Jedes Projekt wird individuell geprüft, damit Werkzeuge, Spannvorrichtungen, Bearbeitungsabfolgen und Prüfmethoden eine stabile Fertigung ermöglichen, ohne unnötige Komplexität hinzuzufügen.
Werkstoffqualität und -zustand beeinflussen das Zerspanungsverhalten, den Werkzeugverschleiß, die Maßhaltigkeit, die Oberflächengüte sowie die Lebensdauer des Endprodukts.
Verwendet für korrosionsbeständige, medizinische, fluidkontrollierte und industrielle Teile. Härtungs-, Wärme-, Gratausbildungs- und Passivierungsanforderungen wirken sich auf die Prozessplanung aus.
Ausgewählt für Wellen, Antriebskomponenten und strukturelle Anwendungen, die Festigkeit, Zähigkeit oder eine nachfolgende Wärmebehandlung erfordern.
Verwendet für verschleißfeste und Werkzeugkomponenten; Härte, Materialzugabe und Abfolge der Wärmebehandlung sind im Voraus zu berücksichtigen.
Leicht und effizient zu bearbeiten für Gehäuse, Abstandshalter, Armaturen und Automatisierungskomponenten; Legierungs- und Oberflächenbeschaffenheit sollten im Vorfeld festgelegt werden.
Gängig für Stecker, Fittings, leitfähige Teile und Fluidkomponenten; die Güteklasse beeinflusst die Spanabfuhr und den erreichbaren Oberflächenzustand.
Titan erfordert eine kontrollierte Wärmebehandlung und Werkzeugverschleißmanagement; Kunststoffe verlangen Aufmerksamkeit hinsichtlich Wärme, Verformung und Dimensionsstabilität.
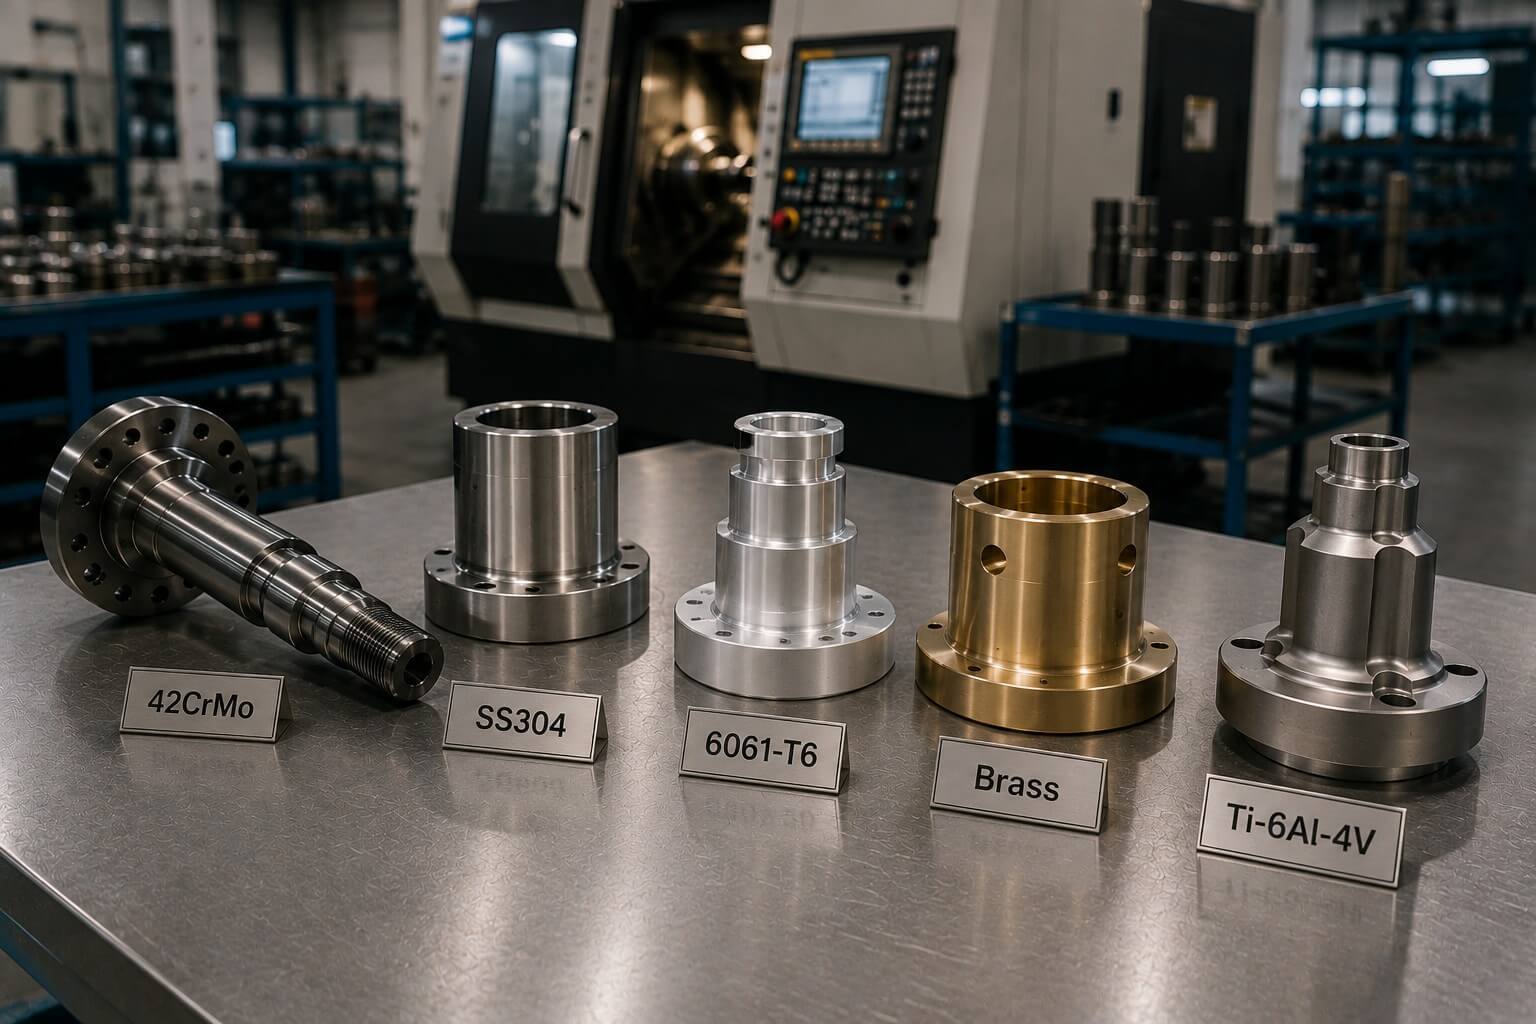
Tianyida bearbeitet gängige Metalle und technische Kunststoffe gemäß Kundenspezifikationen und Zeichnungen. Genaue Anforderungen bezüglich Güteklasse, Zustand, Wärmebehandlung und Zertifizierung sind bereits beim Angebot zu klären.
Falls die Materialauswahl noch offen ist, können wir anhand der Anwendung und Produktionsanforderungen praktische Bearbeitungsaspekte besprechen; die endgültige Materialfreigabe liegt jedoch beim Kunden.
Verschiedene Geometrien erfordern unterschiedliche Ansätze zur Gewährleistung von Steifigkeit, Zugänglichkeit der Merkmale, Zykluseffizienz und Maßhaltigkeit.
Gerade, gestufte, konische und gewindete Komponenten mit kontrollierten Durchmessern, Schultern und zugehörigen Merkmalen.
Interne und externe Durchmesser, Nuten und Stirnflächen, hergestellt für Passungen, Führung, Abdichtung oder Verschleißoberflächen.
Komponenten, die Bohrungen, Stirnflächen, Durchmesser sowie Schraubenmuster oder gefräste Merkmale kombinieren.
Gewindete und fluidbezogene Komponenten, die saubere Kanten, Dichtflächen und zuverlässige Verbindungen erfordern.
Drehende Komponenten, die kontrollierten Rundlauf, Lagerzapfen, Oberflächenbeschaffenheit und stabile Geometrie erfordern.
Drehende Teile, die Flächen, Schlitze, Löcher, Taschen oder außermittige Merkmale in einem koordinierten Prozess integrieren.
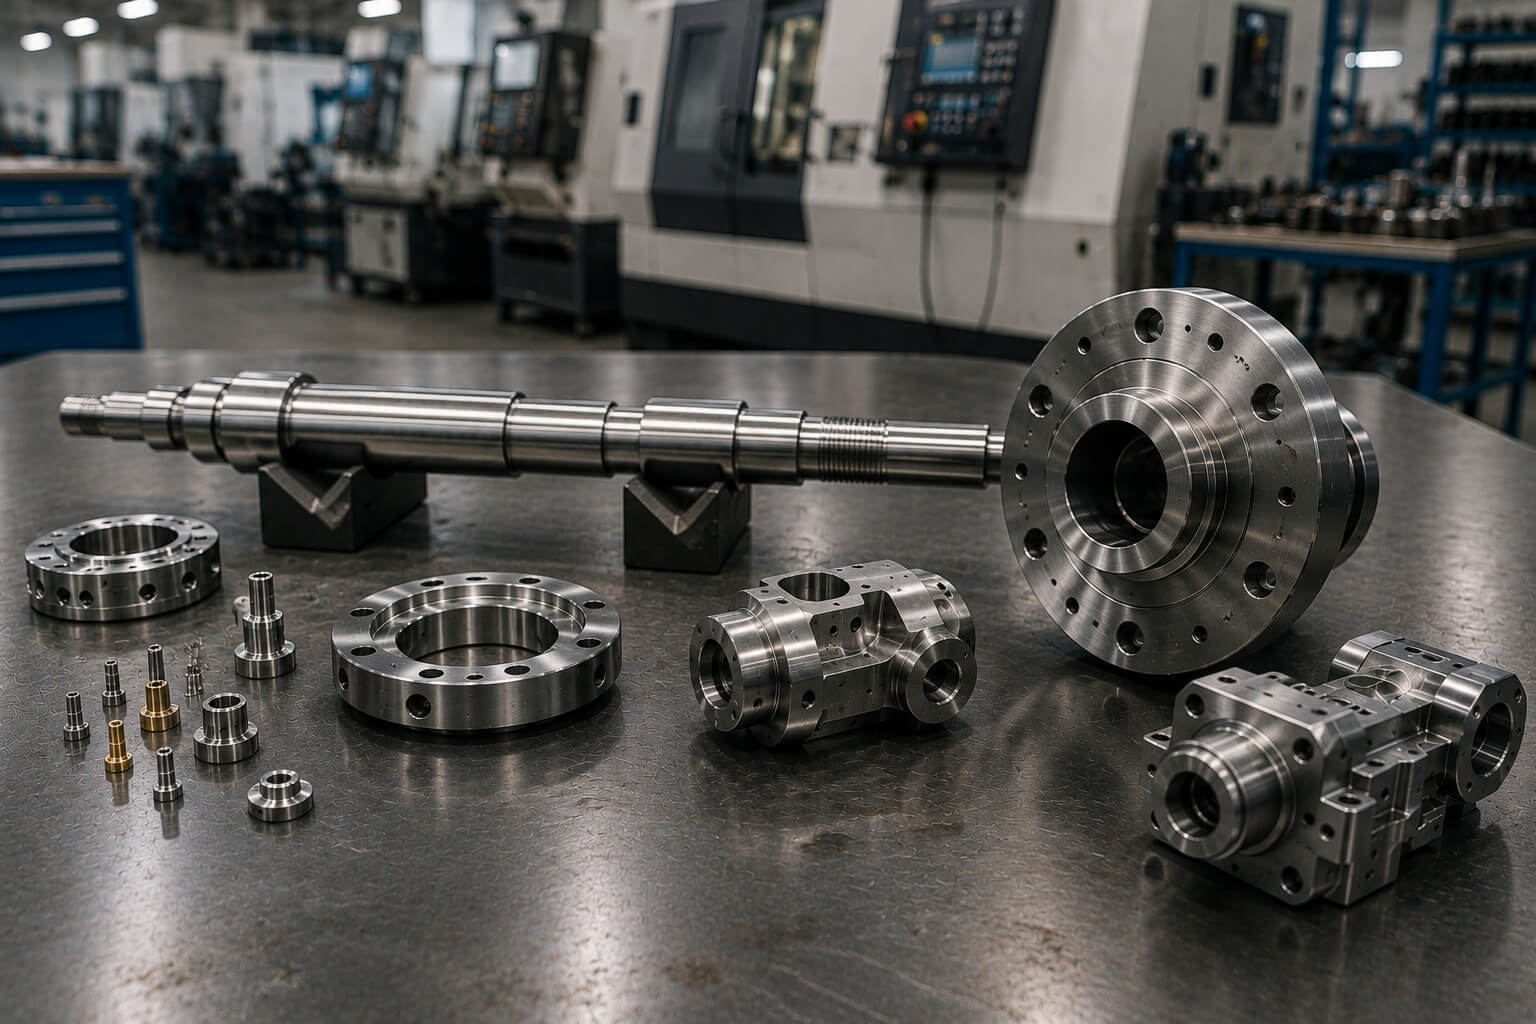
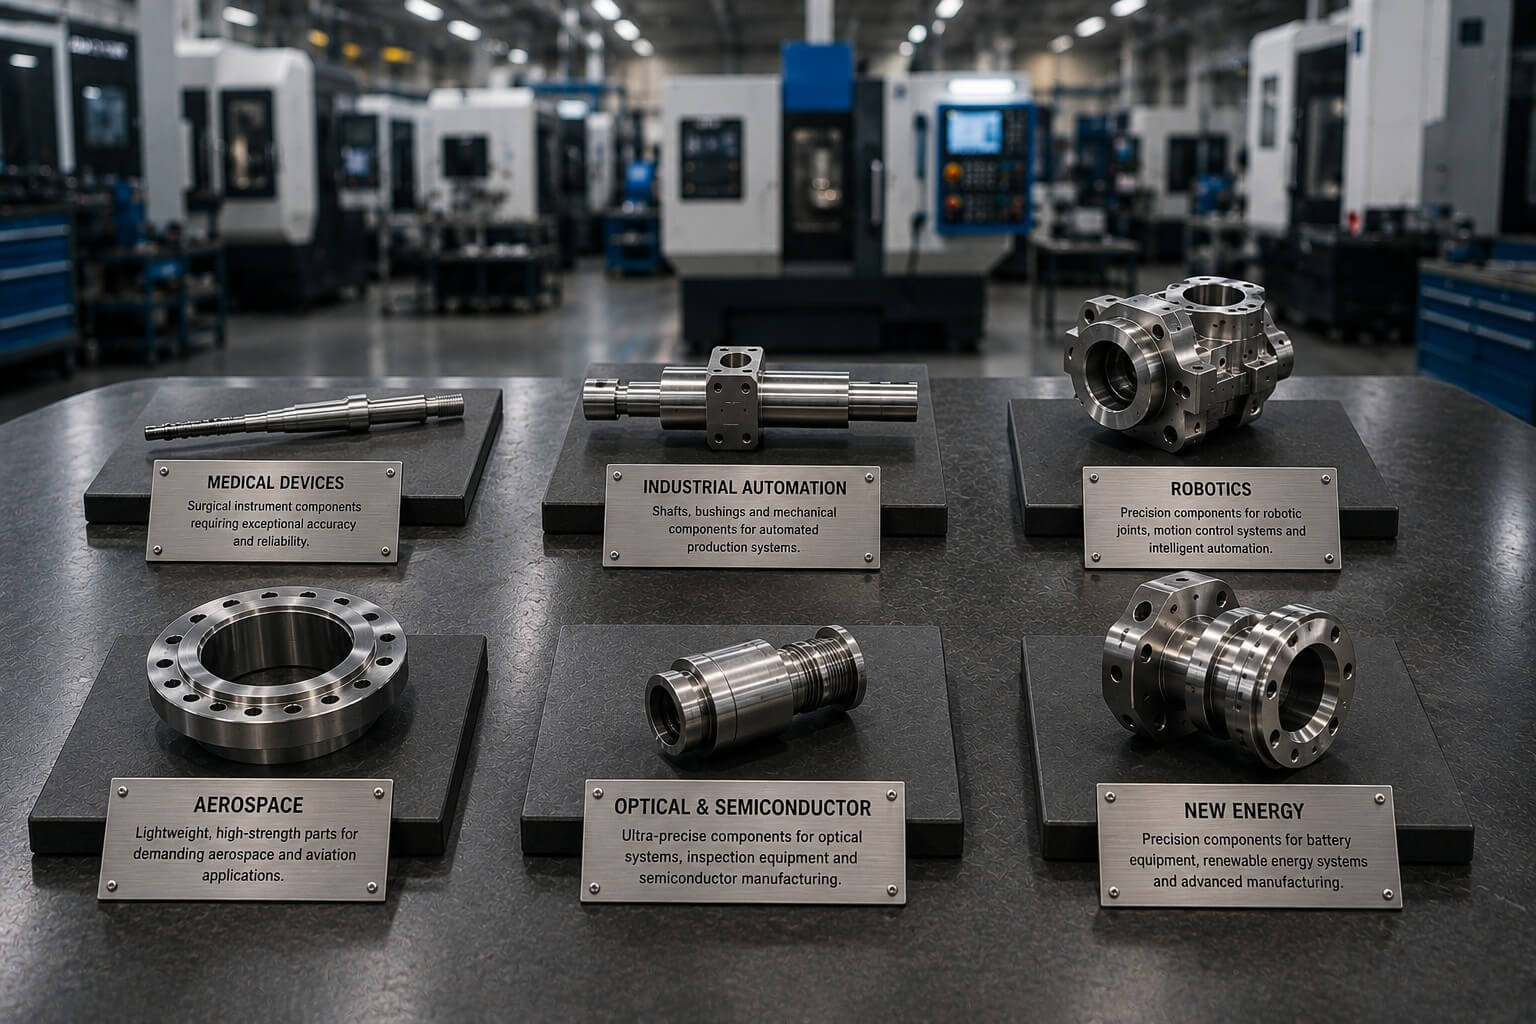
Unsere CNC-Drehtechnologie unterstützt eine breite Palette zeichnungsbasierter Komponenten für Prototypen, Kleinserien und Serienproduktionen. Die unten aufgeführten Beispiele stellen typische Teilefamilien dar und bilden keinen festen Katalog ab.
Jedes Projekt wird hinsichtlich des gesamten Fertigungsprozesses bewertet, einschließlich Drehen, Fräsmerkmale, Entgraten, Wärmebehandlung, Oberflächenbearbeitung, Prüfung und Verpackung.
Die Drehleistung hängt davon ab, wie sich kritische Durchmesser und Stirnflächen zueinander verhalten – nicht von einer einzigen Dimension allein.
Zugehörige Durchmesser und Bohrungen werden mit einer Strategie bearbeitet, die ihre gemeinsame Achse und ihre funktionale Passung schützt.
Radialer und axialer Rundlauf werden für rotierende Oberflächen, Schultern, Flansche und lagerbezogene Merkmale berücksichtigt.
Schnittstabilität, Unterstützung und Zustand des Werkzeugs beeinflussen, ob rotierende Oberflächen über ihre gesamte Länge konstant bleiben.
Messmethode und Prozesskontrolle werden an die Anforderungen an Frei-, Übergangs- oder Presspassungen angepasst.
Die Rechtwinkligkeit, die axiale Position und der Oberflächenzustand beeinflussen die Lagerposition, die Abdichtung und die Montageaufbau‑Dimensionierung.
Schneidparameter, Werkzeuggeometrie und Materialverhalten werden gesteuert, um die funktionalen Oberflächenanforderungen zu erfüllen.
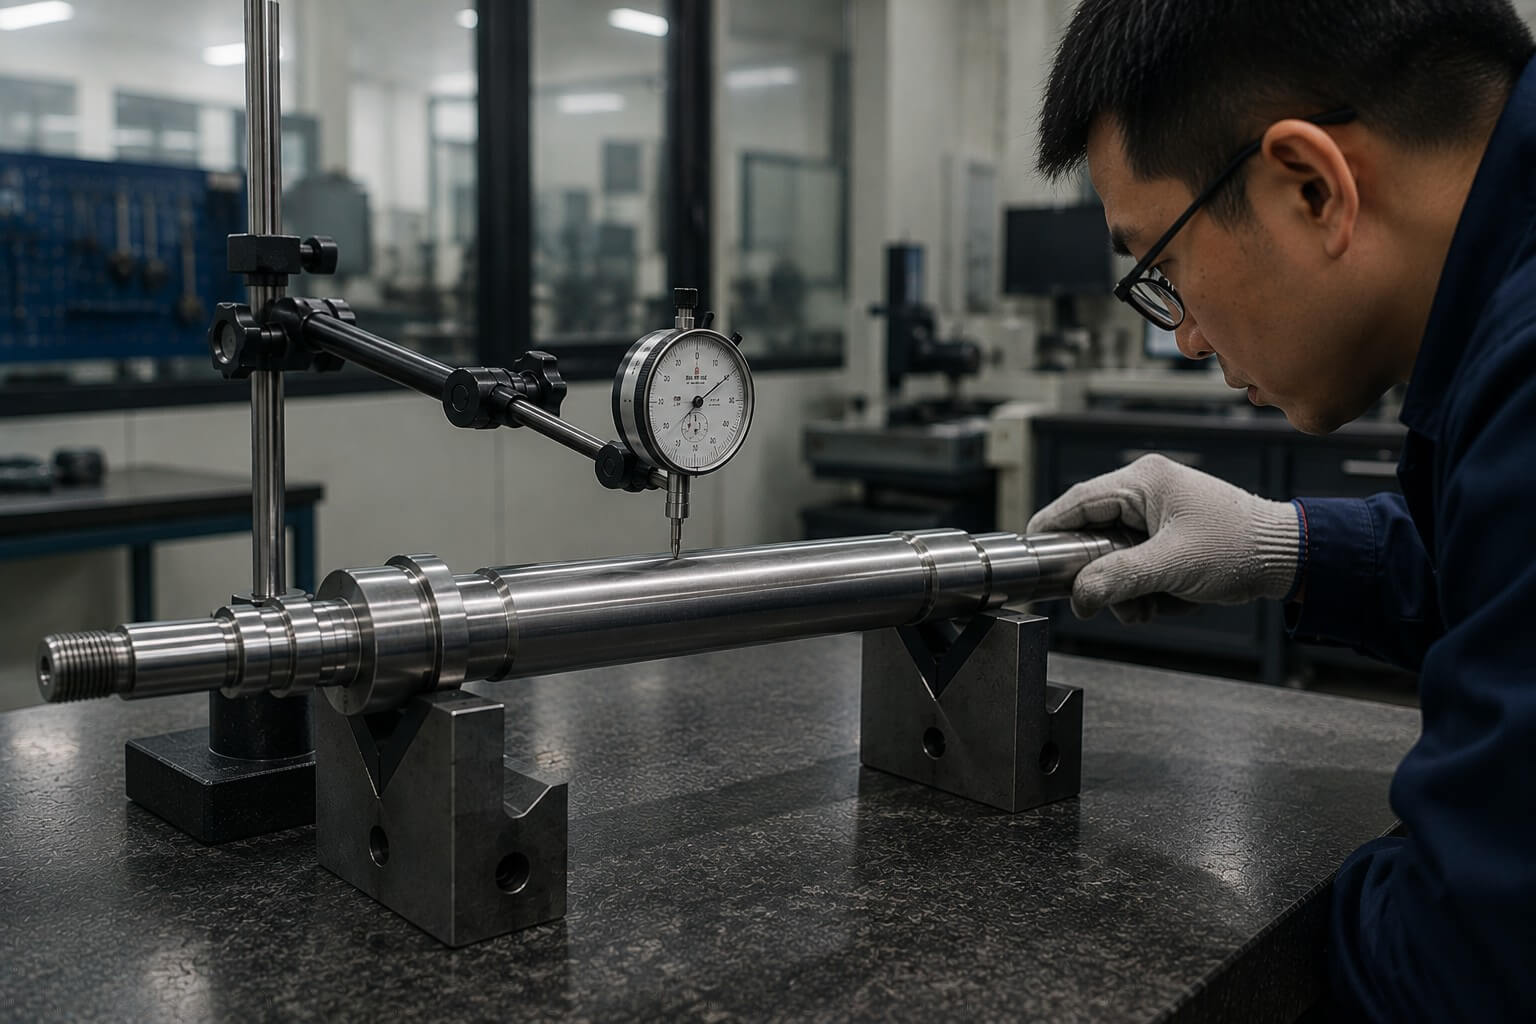
Eine Welle kann ihre Durchmesser-Toleranz einhalten und dennoch Vibrationen oder Montageprobleme verursachen, wenn Lagersitze, Schultern oder passende Durchmesser nicht korrekt ausgerichtet sind. Für rotierende, führende und dichtende Komponenten müssen geometrische Beziehungen die Fertigungs‑ und Inspektionsstrategie bestimmen.
Spannvorrichtung, Referenzwahl, Bearbeitungsreihenfolge, Zustand des Werkzeugs und Messmethode werden entsprechend der funktionalen Bedeutung jeder einzelnen Eigenschaft geplant.
Die Inspektion überprüft das Ergebnis; kontrollierte Zerspanung ist das, was dieses Ergebnis über die gesamte Auftragsmenge hinweg wiederholbar macht.
Aktuelle Modelle, Zeichnungen, Materialien, Oberflächenbehandlungen und Abnahmevorgaben werden für die Produktion bestätigt.
Anfangsprodukte werden inspiziert, bevor der Prozess für die fortgesetzte Produktion freigegeben oder, falls erforderlich, genehmigt wird.
Kritische Durchmesser, Längen, Gewinde und geometrische Beziehungen werden während der Zerspanung geprüft.
Der Zustand der Werkzeuge sowie dimensionale Trends werden überwacht, um die Konsistenz während des laufenden Produktionsprozesses aufrechtzuerhalten.
Dimensionen, Rundlauf, Gewinde, Entgratung, Oberflächenbeschaffenheit und Verarbeitungsqualität werden mit geeigneten Messgeräten überprüft.
Erststück-, Maß- und CMM-Berichte können auf Anfrage und nach Absprache bereits beim Angebot bereitgestellt werden.
Die Qualitätskontrolle beginnt mit der aktuellen Zeichnung, dem verwendeten Material sowie den vereinbarten Abnahmebedingungen. Kritische Merkmale werden vor der Bearbeitung identifiziert, sodass die Inspektion in einem Stadium erfolgt, in dem Abweichungen effektiv erkannt und behoben werden können.
Unser Verfahren kombiniert die Erststückprüfung, die Prozessüberwachung sowie eine 100-prozentige Ausgangskontrolle vor dem Versand.
Zuverlässige Fertigung bedeutet, das zugelassene Präzisionsniveau konstant zu halten, auch wenn Werkzeuge verschleißen, Materialchargen wechseln und Produktionsmengen steigen.
Werkstückspannung, Werkzeuge, Programme und Einrichtungsprüfungen schaffen einen kontrollierten Ausgangspunkt für die Produktion.
Werkzeuge werden überwacht und entsprechend dem Maßtrend sowie den Oberflächenanforderungen ausgetauscht oder angepasst.
Kritische Merkmale werden in festgelegten Intervallen gemessen, um Abweichungen zu erkennen, bevor sie sich auf die gesamte Bestellung auswirken.
Autorisierte Verfahren, Prüfkriterien und Projektunterlagen gewährleisten die Wiederholbarkeit bei zukünftigen Aufträgen.
Erkenntnisse aus den ersten Musterstücken und den Anfangschargen werden in den stabilen Produktionsplan integriert.
Fertige Teile werden gemäß ihrer Geometrie und Oberflächenbeschaffenheit gereinigt, sortiert und geschützt.
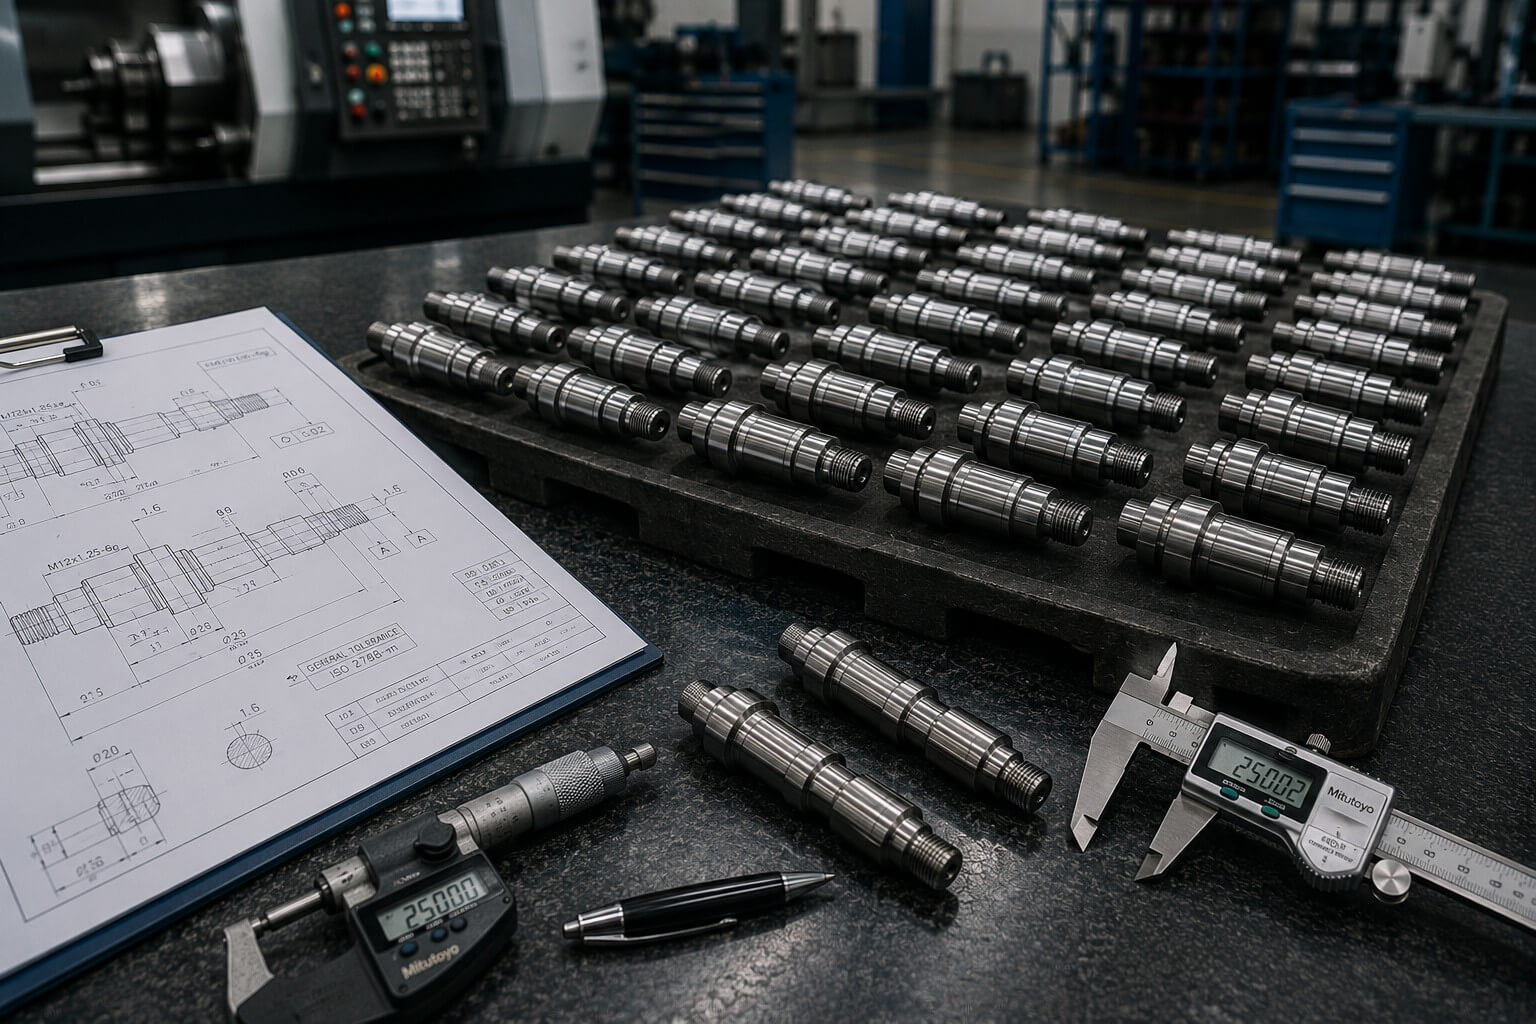
Die Herstellung eines einzigen präzisen Musters ist erst der Anfang. Wiederholungsaufträge erfordern standardisierte Aufbauten, kontrollierte Werkzeuge, Prozessüberwachung sowie das bewahrte Projektwissen, damit künftige Chargen den genehmigten Anforderungen entsprechen.
Dieselbe ingenieurtechnische Disziplin wird von Prototypen und Kleinserien bis hin zur stabilen Serienproduktion angewendet; dabei wird der Prozess entsprechend verantwortungsbewusst angepasst, sobald sich Menge und Fertigungsdaten erhöhen.
Lange Wellen, dünne Wandungen, tiefe Bohrungen und komplexe Formmerkmale erfordern unterschiedliche Lösungen hinsichtlich Unterstützung, Schnittkräften, Wärme und Messung.
Unterstützung, Schnittparameter und Bearbeitungsreihenfolge werden so geplant, dass Durchbiegung, Schwingungen und Verlust der Geradheit minimiert werden.
Kontrollierte Spannvorrichtungen, scharfe Werkzeuge und ausgewogene Materialabtragung helfen, Verformungen während und nach der Bearbeitung zu reduzieren.
Werkzeugsteifigkeit, Späneabfuhr, Kühlmittelzugang und Messstrategie werden je nach Tiefe und Durchmesser berücksichtigt.
Werkzeugauswahl und Schnittbedingungen werden für Quermerkmale, Nuten oder Geometrien ausgewählt, die das kontinuierliche Drehen unterbrechen.
Hitze, Kaltverfestigung und Werkzeugverschleiß werden durch geeignetes Werkzeug, passende Prozessparameter und eine angemessene Inspektionshäufigkeit beherrscht.
Die Bearbeitung von dreh- und fräsgestützten Merkmalen in einem kontrollierten Setup kann deren Positionskonsistenz verbessern.
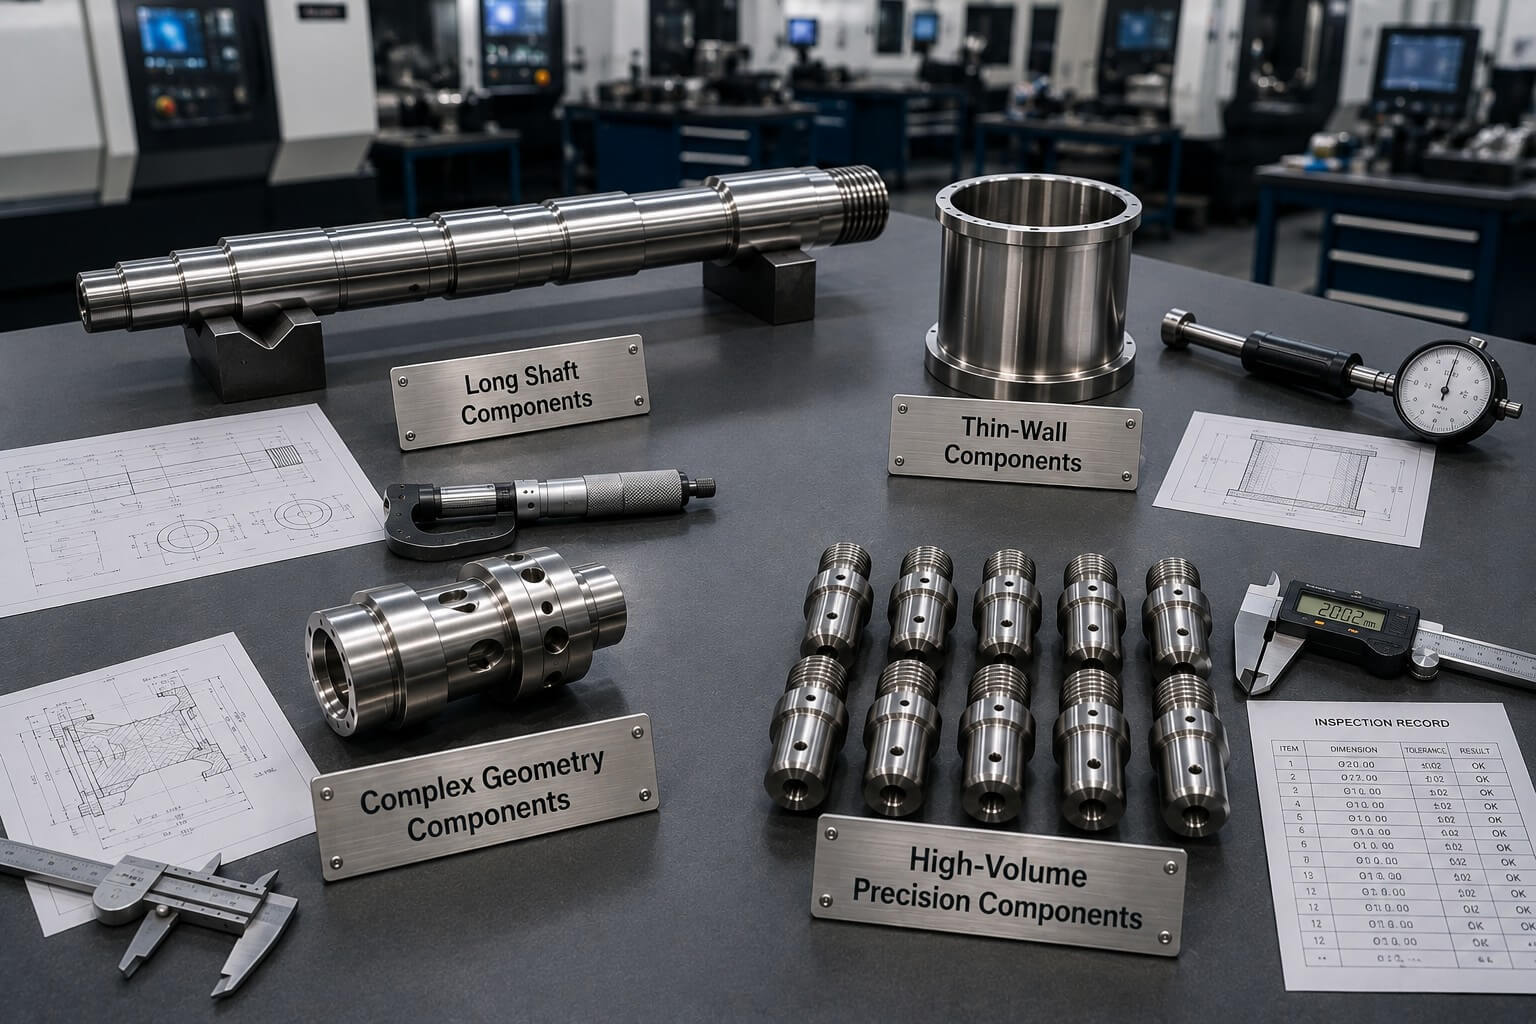
Die Anwendung einer einzigen Standard-Drehmethode für jede Geometrie kann zu Vibrationen, Verformungen, schlechter Späneabfuhr oder inkonsistenten Abmessungen führen. Der effektivste Ansatz beginnt damit, das spezifische Risiko des Bauteils zu identifizieren und den Prozess entsprechend zu planen.
Unsere Ingenieure bewerten Spannvorrichtung, Unterstützung, Werkzeugzugang, Bearbeitungsreihenfolge sowie Inspektionsanforderungen, bevor die Produktion startet.
Senden Sie Ihre Zeichnungen und erhalten Sie eine ingenieurtechnische Begutachtung zusammen mit einem projektbezogenen Angebot.
Ob Sie einen einzelnen Prototyp, eine Präzisionswelle, ein komplexes Dreh-Fräse-Bauteil oder eine Serienproduktion benötigen – Tianyida ist bereit, die gesamten Fertigungsanforderungen zu prüfen.
Mit 10 Jahren Erfahrung in der Präzisionsfertigung, einem ISO‑9001:2015‑Qualitätssystem und Unterstützung für internationale Lieferungen hilft unser Team in Shenzhen Kunden, vom Zeichnungscheck bis zur verifizierten Produktion mit klarer Kommunikation zu gelangen.
STEP, STP, IGES, X_T, Parasolid oder ein anderes geeignetes 3D-Format sowie eine Zeichnung mit Toleranzen und GD&T.;
Genauer Werkstoffgrad, Wärmebehandlung, Beschichtung, Maskierung sowie
Zertifizierungsanforderungen.
Prototypenmenge, Losgrößen und geschätzter
jährlicher Bedarf, sofern verfügbar.
Zieldatum, Zielort, Verpackung, Inspektions-
berichte sowie spezielle Abnahmebedingungen.
Shenzhen Tianyida Precision Technology Co., Ltd. ist ein vertrauenswürdiger Partner für Präzisionsfertigung, spezialisiert auf CNC-Bearbeitung, Blechbearbeitung, Rapid Prototyping sowie komplette Fertigungslösungen.