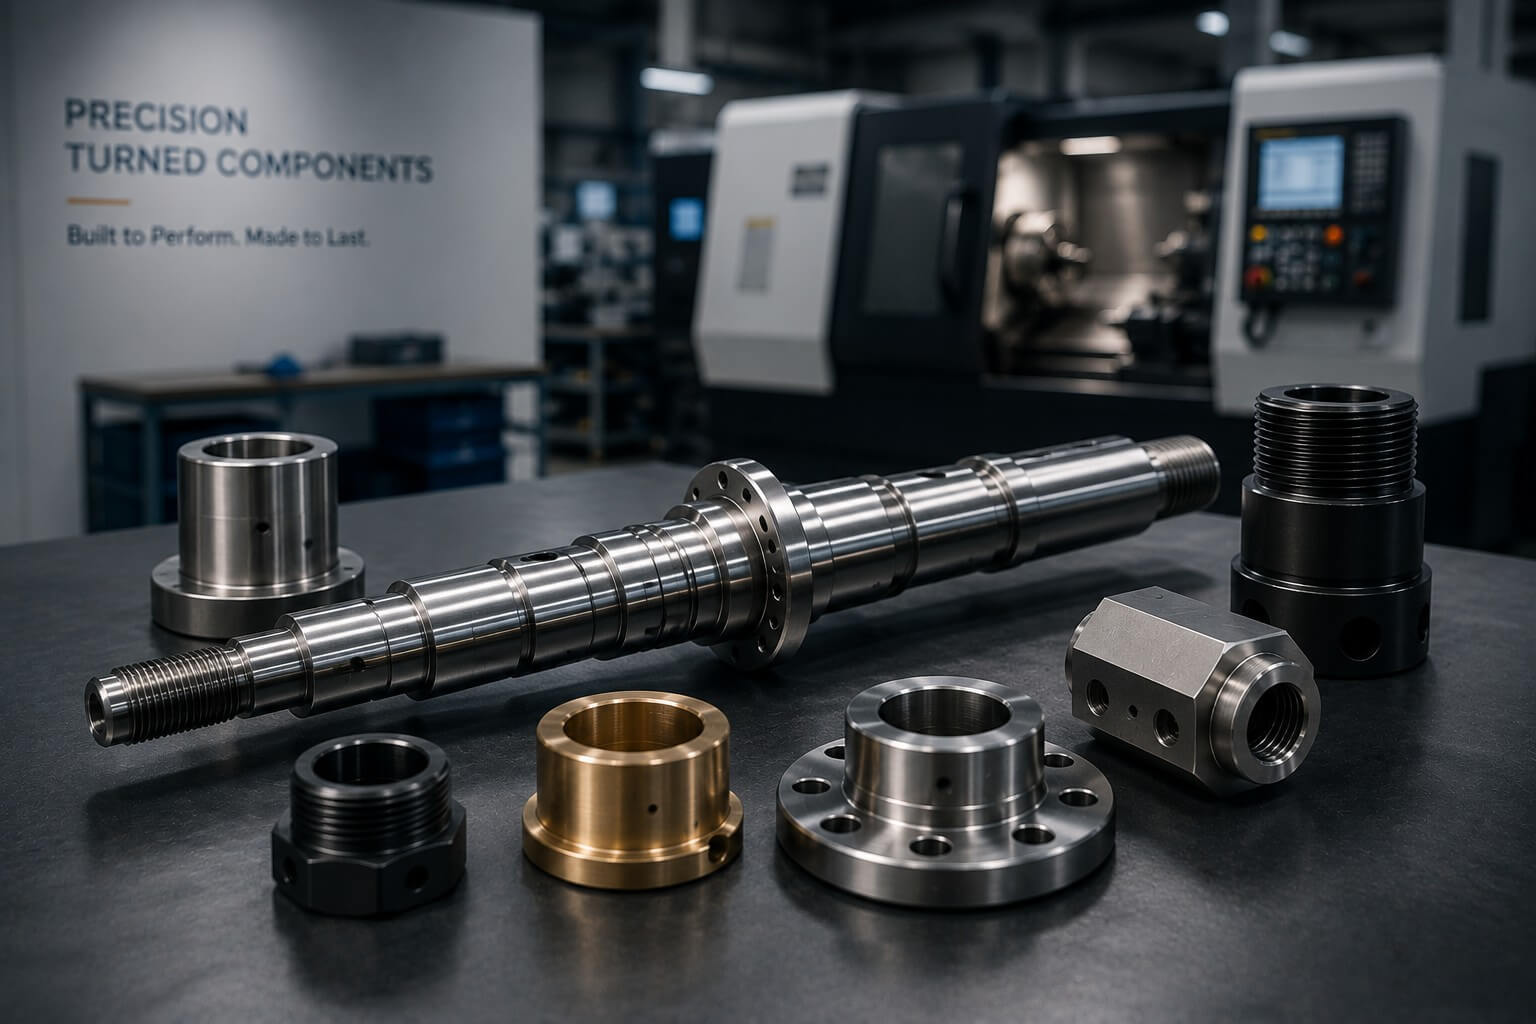
Precision turned components often control fit, motion, sealing and alignment within a larger assembly. Small variation in diameter, concentricity, runout or surface condition can influence the performance of the entire product.
At Tianyida, each project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical turning or turn-mill strategy and define inspection around the characteristics that matter most.
Bir hassas bileşen yalnızca boyutlarıyla değil, montaj sonrası ne kadar güvenilir şekilde oturup, döndüğü, yönlendirdiği, sızdırmazlık sağladığı veya bağlandığıyla da tanımlanır.
Kontrollü dönüş, uyum ve yüzey etkileşimi için imal edilen şaftlar, mil, silindirler ve yataklar.
Hizalamaya ve tekrarlı montaja yönelik tasarlanmış burçlar, manşonlar, konumlandırma pimleri ve ara parçalar.
Dişlerin ve sızdırmazlık yüzeylerinin performans üzerinde etkisi olan adaptörler, bağlantı parçaları, nozullar, dişli gövde ve arayüzler
Kontrollü uyum, döner hata ve konumsal ilişkiler gerektiren yuvalar, omuzlar ve ilgili çaplar.
Cıvata desenleri, delikler, yüzeyler ve montaj özellikleri bulunan, tornalama ve frezeleme gerektirebilecek döner gövdeler.
Döner geometriyi düz, yivli, çapraz delikli veya eksen dışı özelliklerle birleştiren, ikincil ayarlamaları azaltmak için tasarlanmış bileşenler
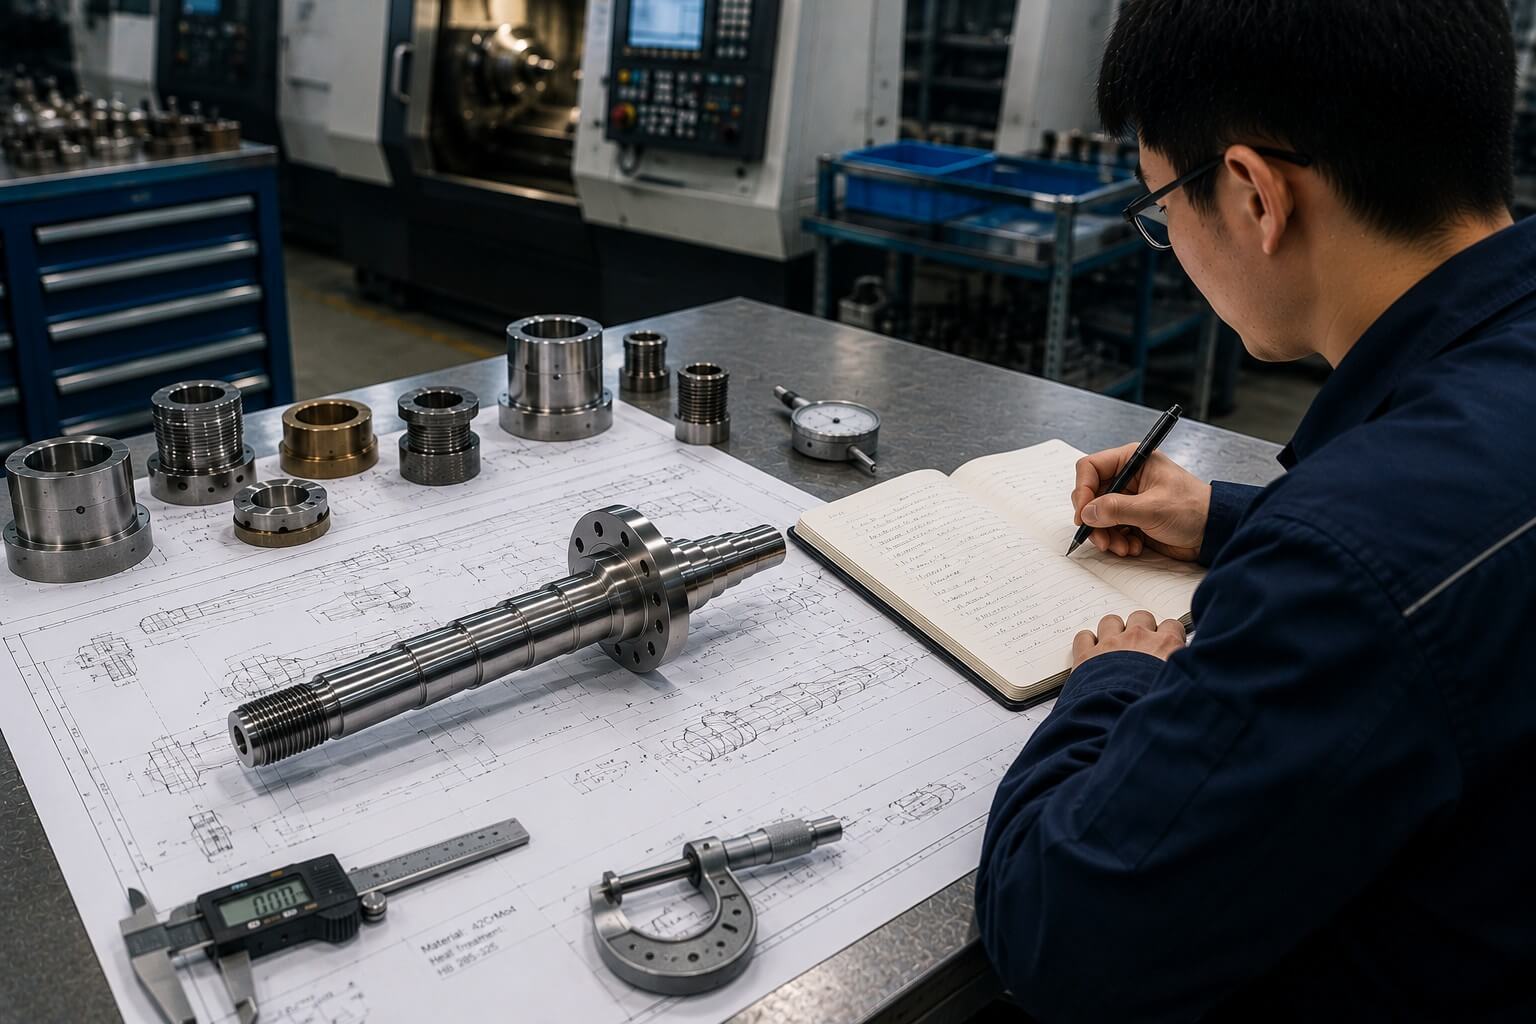
Bir parçanın işlevini anlamak, hangi çaplara, omuzlara, dişlere, deliklere ve yüzeylere en yüksek proses kontrolünün gerekliliğini belirlemeye yardımcı olur. Ayrıca, her çizim gereksinimini aynı imalat riskini doğuruyormuş gibi ele almaktan kaçınmaya da yardımcı olur. Mühendislik ekibimiz, ilgili özelliklerin birbirleriyle nasıl çalıştığını inceler; böylece tornalama ve muayene kararları yalnızca ayrı bir ölçümden ziyade, nihai montajı destekler.
Doğru süreç, makine tercihinden ziyade, geometriye, özellik erişimine, tolerans ilişkilerine, malzemeye ve üretim miktarına bağlıdır.
İşlevsel ve boyutsal gerekliliklere göre işlenen çaplar, omuzlar, konikler, yivler ve profiller
Erişim, rijitlik ve ölçüm açısından planlanmış iç delikler, karşıdelikler, iç yivler ve hassas iç özellikler.
Çizim spesifikasyonlarına, uyum ve kalibre gerekliliklerine göre üretilen dış ve iç dişli
Çapaklar, deformasyon ve yüzey durumuna dikkat edilerek kontrollü yiv geometrisi ve kesme stratejisi.
Parça geometrisi ve ekipman kapasitesi izin verdiği ölçüde, torno ile entegre edilmiş freze, delme ve çapraz çalışma özellikleri.
Taşlama, ısıl işlem, EDM, kaplama, pasivasyon ve diğer gerekli işlemler proje bazında koordineli şekilde gerçekleştirilebilir
Geleneksel CNC tornalama döner özellikler için verimlidir; dönüş-mill makinesi ise düz yüzeyler, yuva, çapraz delikler ve diğer dönmeyen detayları koordineli bir düzen içinde bir araya getirebilir. Uygun durumda, tekrar sıkıştırmanın azaltılması, tornalanmış ve freze edilmiş özellikler arasındaki ilişkiyi korumaya yardımcı olur.
Her proje ayrıntılı olarak incelenir; böylece takım donanımı, iş parçası tutma sistemleri, işleme sırası ve denetim yöntemleri gereksiz karmaşıklık katmadan istikrarlı üretimi destekler.
Malzeme sınıfı ve durumu kesme davranışı, takım aşınması, boyutsal kararlılık, yüzey cilası ve nihai ürün ömrünü etkiler.
<pKorozyona dayanıklı, tıbbi, akış kontrolü ve endüstriyel parçalar için kullanılır. İşleme sertleşmesi, ısı, pıhtı oluşumu ve pasivasyon gereklilikleri proses planlamasını etkiler.
<pGüç, tokluk veya sonraki ısıl işlem gerektiren şaftlar, tahrik bileşenleri ve yapısal uygulamalar için seçilmiştir.
<pAşınmaya dayanıklı ve takım bileşenlerinde kullanılır; sertlik, malzeme payı ve ısıl işlem sırası önceden dikkatle değerlendirilir.
<pGövde, ara parçalar, bağlantı elemanları ve otomasyon bileşenleri için hafif ve işlenmesi verimlidir; alaşımlı ve estetik yüzeyler mutlaka belirtilmelidir.
Konnektörler, bağlantı parçaları, iletken parçalar ve sıvı bileşenler için yaygındır; sınıf, çip kontrolü ve elde edilebilecek yüzey durumunu etkiler.
Titanyum, kontrollü ısı ve takım aşınımı yönetimi gerektirir; plastikler ise ısı, deformasyon ve boyutsal kararlılığa dikkat gerektirir.
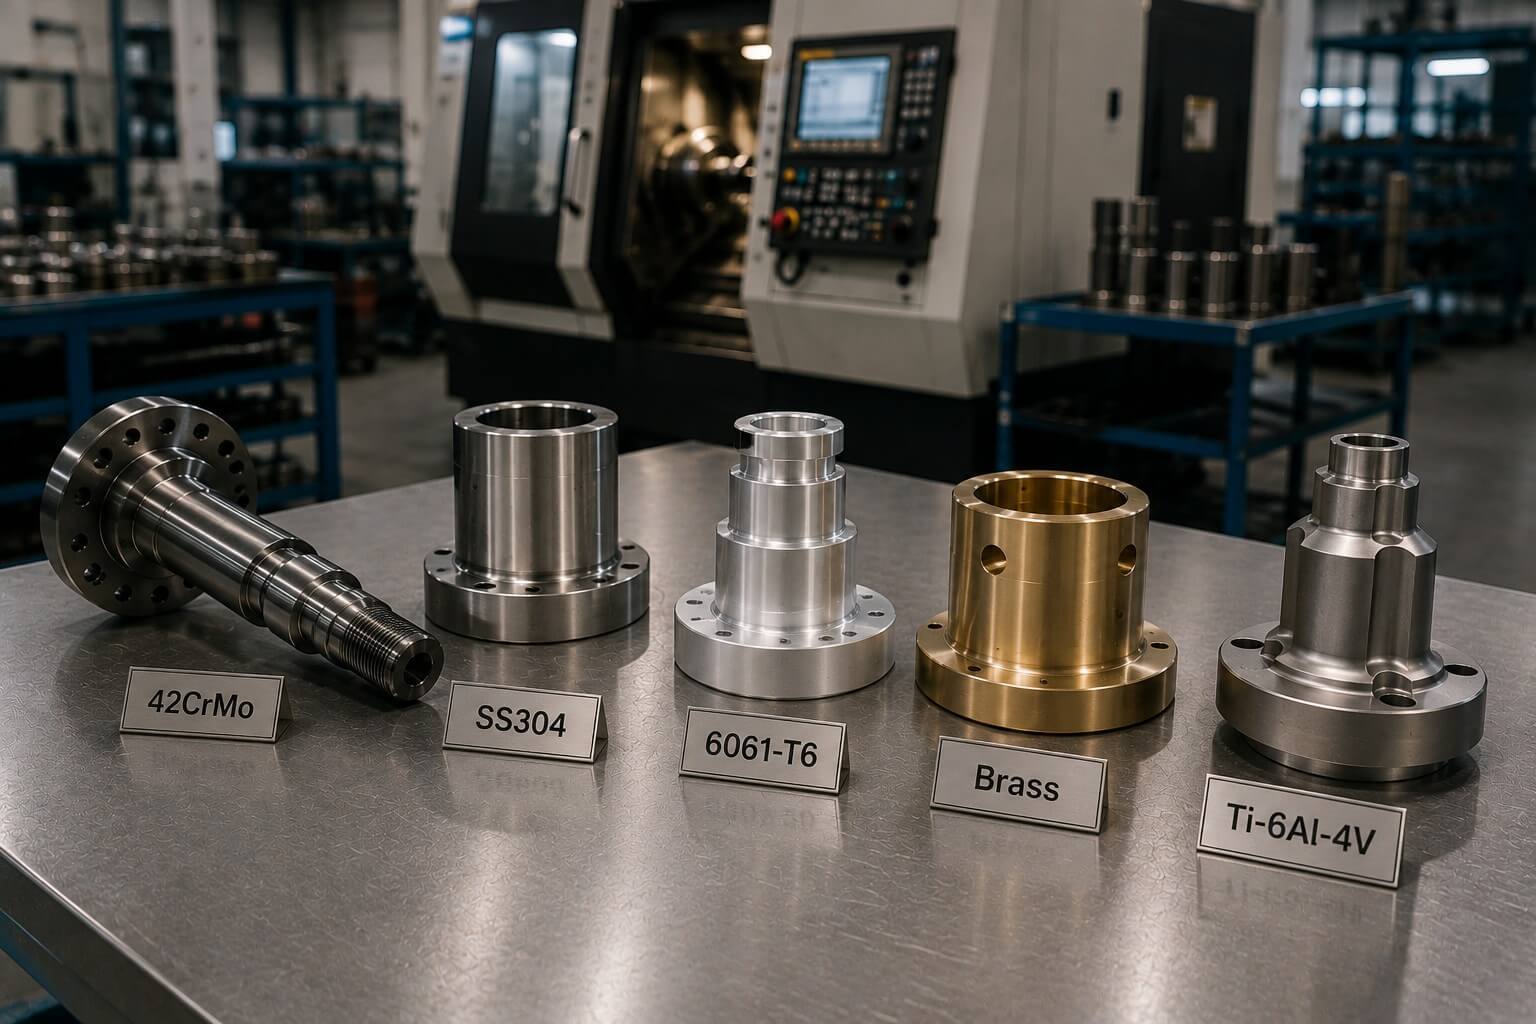
Tianyida makineleri, müşterinin çizimleri ve teknik şartnamelerine göre yaygın metalleri ve mühendislik plastiklerini işleyebilir. Kesin sınıf, durum, ısıl işlem ve belgelendirme gereklilikleri teklif sırasında onaylanmalıdır.
Malzeme seçimi hâlâ açık ise, uygulama ve üretim gereksinimlerine dayalı pratik makine işleme hususlarını görüşebiliriz; nihai malzeme onayı müşteriye aittir.
Farklı geometriler, rijitliği desteklemek, özelliklere erişim sağlamak, döngü verimliliğini artırmak ve boyutsal tutarlılığı sağlamak için farklı yaklaşımları gerektirir.
Kontrollü çaplar, omuzlar ve ilgili özelliklerle donatılmış düz, basamaklı, konik ve dişli parçalar.
Uyum, yönlendirme, sızdırmazlık veya aşınma arayüzleri için üretilen iç ve dış çaplar, yivler ve yüzeyler.
Delikler, yüzeyler, çaplar ve cıvata deseni veya frezeleme özellikleri bir araya getiren bileşenler.
Temiz kenarlar, sızdırmazlık yüzeyleri ve güvenilir bağlantılar gerektiren dişli ve akışkanla ilgili bileşenler.
Kontrollü devrilmeyi, yatak boyunları, yüzey durumu ve istikrarlı geometriyi gerektiren döner bileşenler.
Yüzeyler, yivler, delikler, cepler veya eksen dışı özelliklerin koordineli bir süreç içinde bir araya getirildiği döner parçalar.
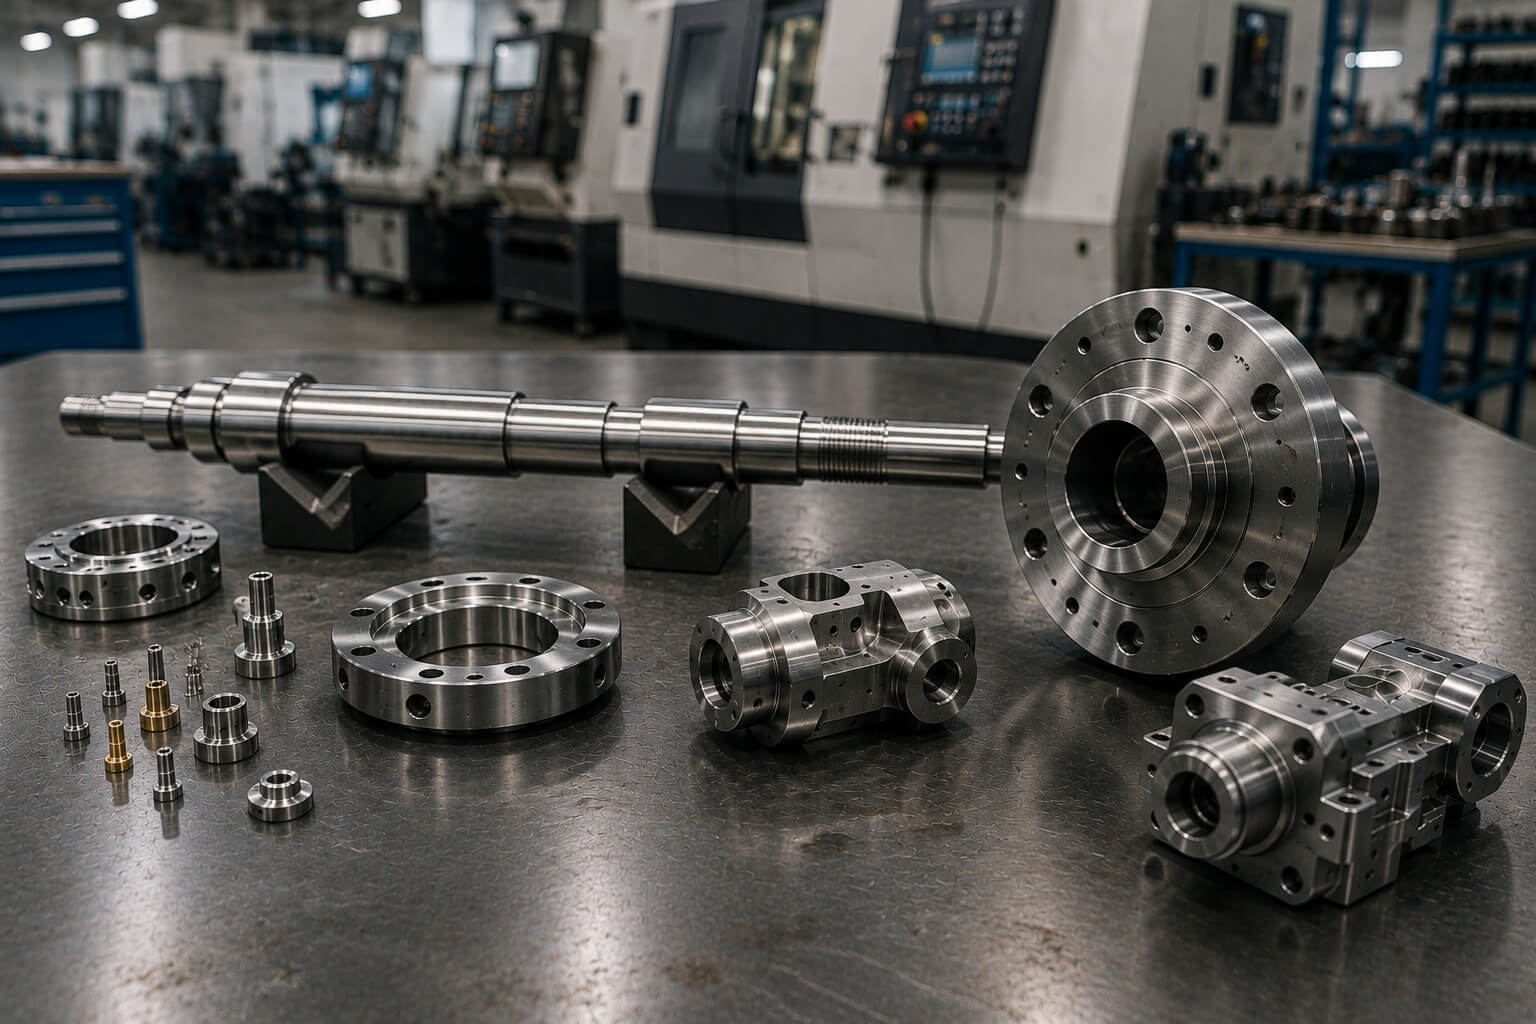
CNC tornalama kapasitemiz, prototipler, düşük hacimli siparişler ve tekrarlı üretim için çok çeşitli çizim tabanlı bileşenleri desteklemektedir. Aşağıdaki örnekler, sabit bir katalogdan ziyade tipik parça ailelerini temsil etmektedir.
Her proje, tornalama, frezeleme özellikleri, çapak alma, ısıl işlem, cilalama, muayene ve paketleme dahil olmak üzere tam yol haritası açısından değerlendirilir.
Döner performans, yalnızca tek bir boyuta değil, kritik çapların ve yüzeylerin birbirleriyle nasıl ilişkili olduğuna bağlıdır.
İlgili çaplar ve delikler, ortak eksenlerini ve işlevsel uyumlarını koruyan bir stratejiyle işlenir.
Dönen yüzeyler, omuzlar, flanşlar ve yatakla ilgili özellikler için radyal ve aksiyel runout dikkate alınır.
Kesme kararlılığı, destek ve takım durumu, döner yüzeylerin uzunluk boyunca tutarlı kalıp kalmamasını etkiler.
Ölçüm yöntemi ve proses kontrolü, boşluk, geçiş veya müdahale uyumu gereksinimlerine göre eşleştirilir.
Dikeylik, eksenel konum ve yüzey durumu, yatak konumunu, sızdırmazlığı ve montaj istifleme düzenini etkiler.
Kesme parametreleri, takım geometrisi ve malzeme davranışı, fonksiyonel yüzey gerekliliklerini karşılamak için yönetilir.
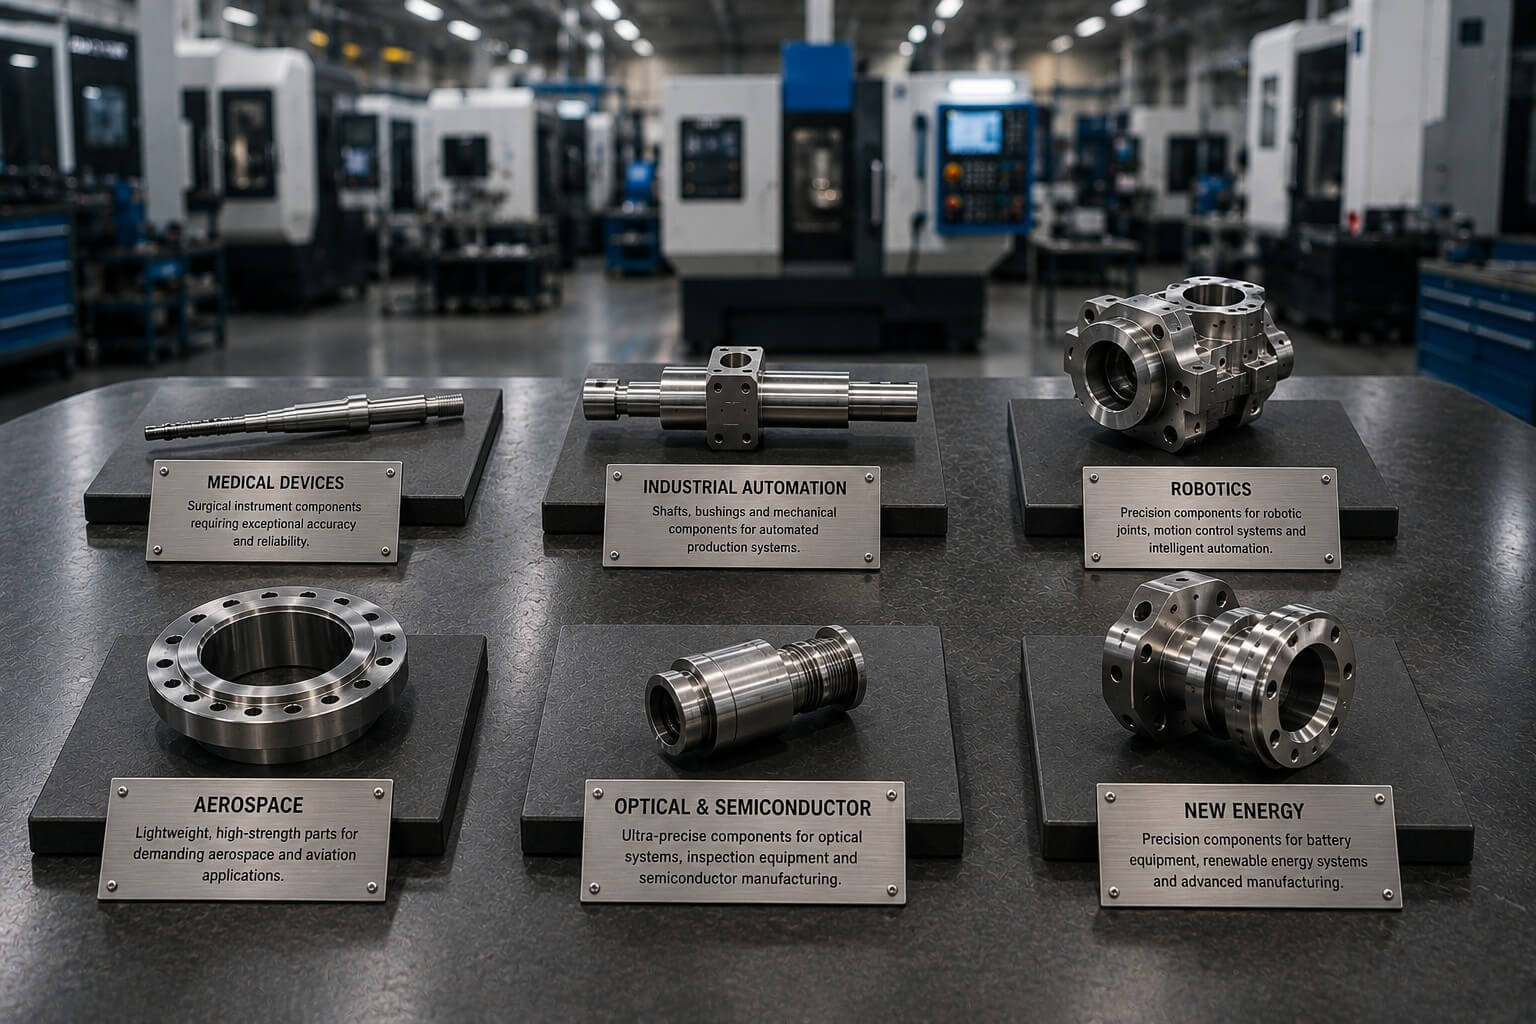
Bir şaft çap toleransını sağlayabilir; ancak yatak yuvaları, omuzlar veya eşleşen çaplar doğru şekilde hizalanmamışsa hâlâ titreşim veya montaj sorunlarına neden olabilir. Dönen, yönlendirici ve sızdırmazlık bileşenleri için, geometrik ilişkiler imalat ve muayene stratejisini belirlemelidir.
İş parçası tutma, referans seçimi, işleme sırası, takım durumu ve ölçüm yöntemi, her özelliğin fonksiyonel öneminе göre planlanır.
Muayene sonucu doğrular; kontrollü işlenme ise bu sonucun sipariş boyunca tekrarlanabilir olmasını sağlar.
Üretim için güncel modeller, çizimler, malzeme, yüzey işlemi ve kabul şartları onaylanır.
İlk parçalar, süreç devam eden üretimin ya da gerekli durumlarda onayın verilmesinin önüne geçilmeden önce incelenir.
İşleme sırasında kritik çaplar, uzunluklar, dişler ve geometrik ilişkiler kontrol edilir.
Üretim devam ettikçe tutarlılığı sağlamak için araç durumu ve boyutsal eğilimler izlenir.
Boyutlar, runout, dişler, çapak temizliği, yüzey kalitesi ve işçilik uygun ekipmanlar kullanılarak doğrulanır.
İlk parça, boyutsal ve CMM raporları, teklif sırasında talep edilip kabul edildiğinde sağlanabilir.
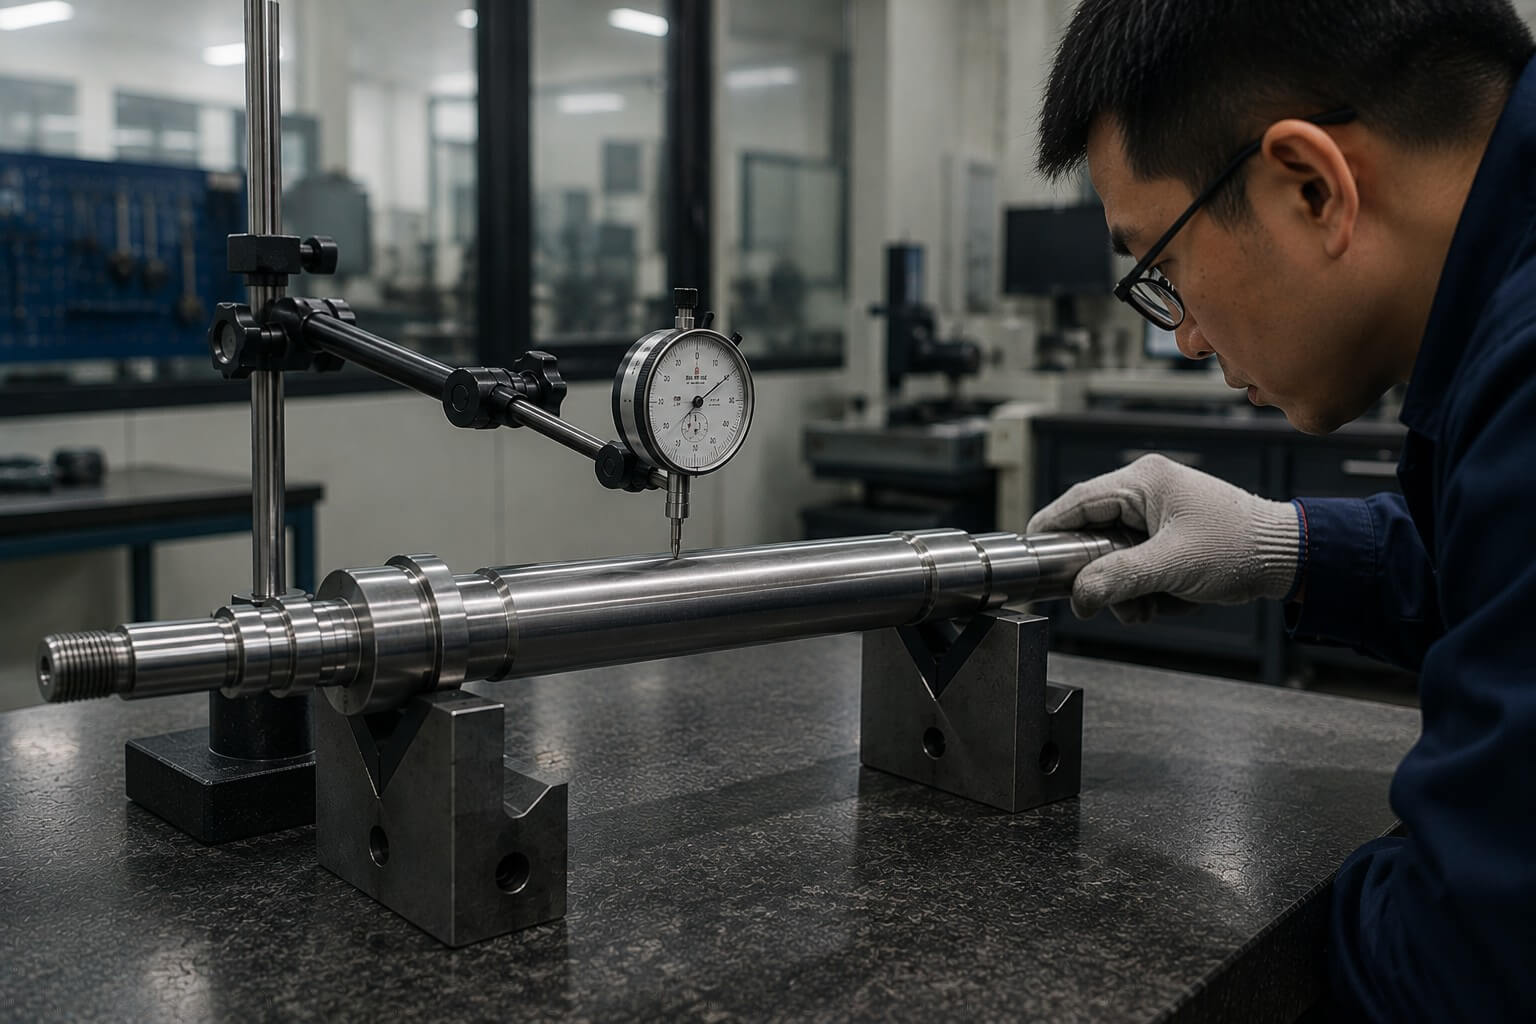
Quality control begins with the current drawing, material and agreed acceptance requirements. Critical features are identified before machining so inspection occurs at the stage where variation can be detected and corrected effectively.
Our process combines first-article verification, in-process monitoring and 100% outgoing inspection before shipment.
Güvenilir imalat, aletler yıprandıkça, malzeme partileri değiştiğinde ve üretim miktarları arttıkça, onaylanmış hassasiyet düzeyini korumayı ifade eder.
İş parçası tutma, takım donanımı, programlar ve ayar kontrolleri, üretimin kontrol altındaki bir başlangıç noktasını oluşturur.
Takımlar, boyutsal eğilim ve yüzey gereksinimlerine göre izlenir, değiştirilir veya ayarlanır.
Kritik özellikler, tam siparişe etki etmeden varyasyonu tespit etmek için planlanmış aralıklarla ölçülür.
Onaylanmış yöntemler, denetim kriterleri ve proje kayıtları, gelecekteki siparişlerde tekrarlanabilirliği destekler.
İlk ürünler ve ilk partilerden elde edilen dersler, istikrarlı üretim planına dahil edilir.
Bitmiş parçalar, geometri ve yüzey durumuna göre temizlenir, ayrılır ve korunur.
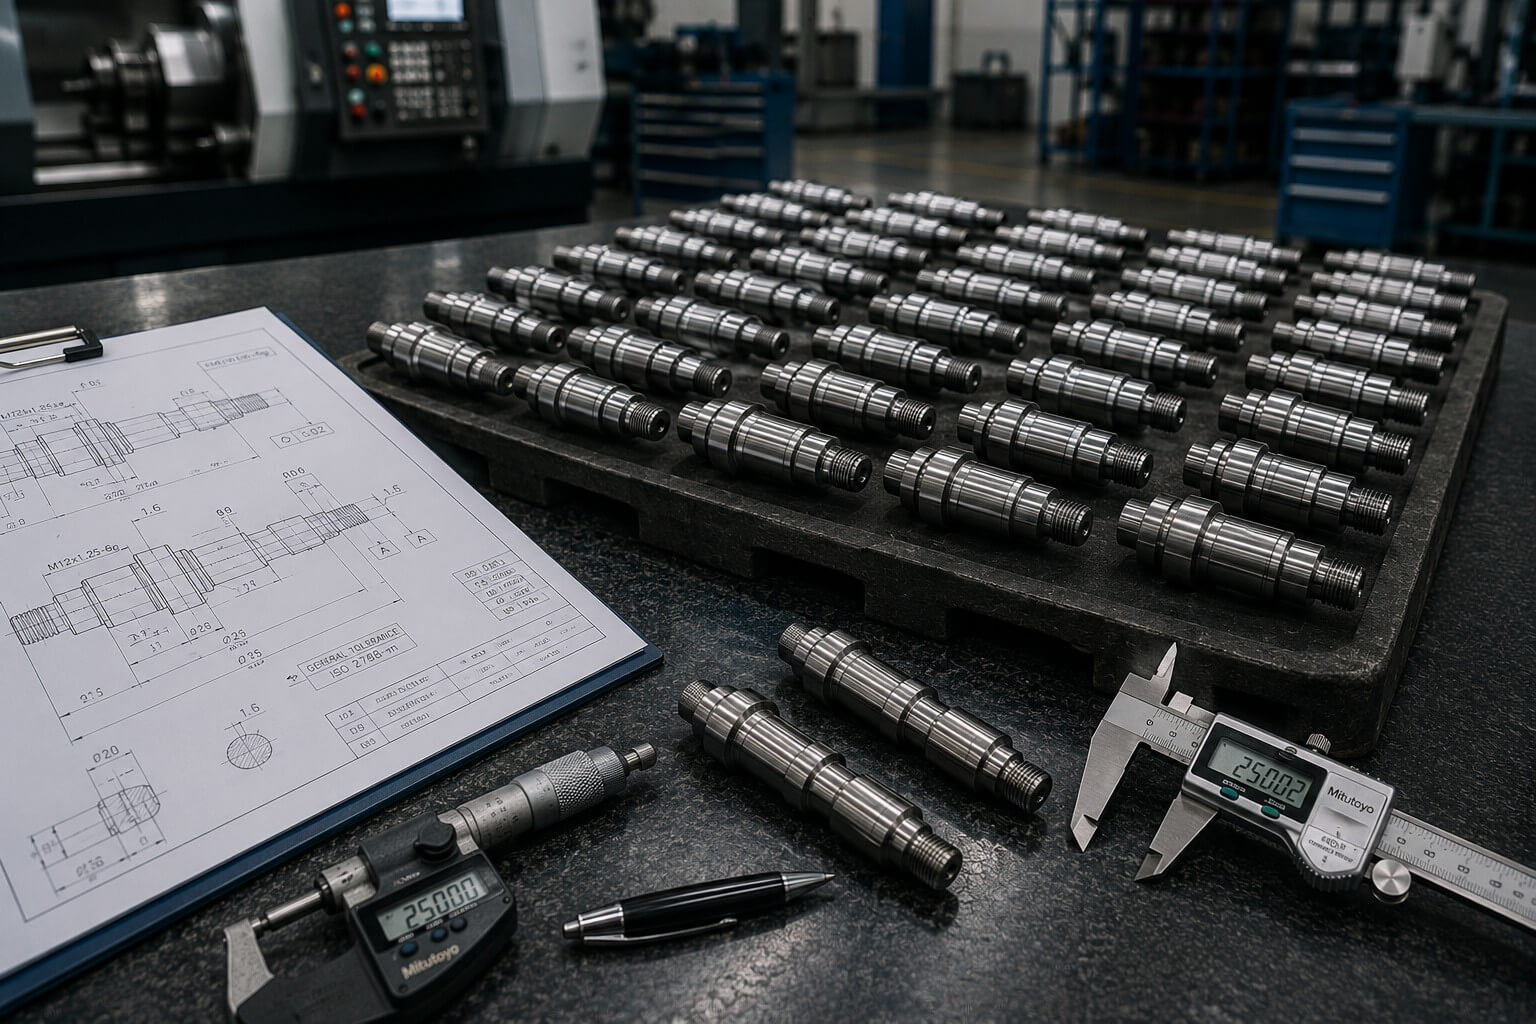
Bir adet doğru örnek üretmek sadece başlangıçtır. Tekrarlı siparişler için standartlaştırılmış ayarlar, kontrollü takım donanımı, süreç izlemi ve projeye ilişkin bilginin saklanması gerekir; böylece gelecekteki partiler onaylanmış gereksinimlere uyum sağlar.
Aynı mühendislik disiplini, prototiplerden düşük hacimli siparişlere ve istikrarlı üretime kadar uygulanır; miktar ve imalat verileri arttıkça süreç de sorumlu biçimde ayarlanır.
Uzun şaftlar, ince duvarlar, derin delikler ve karmaşık özellikler, destek, kesme kuvvetleri, ısı ve ölçüm açısından farklı çözümler gerektirir.
Deformasyonu, titremeyi ve düzgün olmayan doğruluğu azaltmak için destek, kesme parametreleri ve işleme sırası planlanır.
Kontrollü sıkıştırma, keskin takım donanımı ve dengeli malzeme kaldırma, işleme sırasında ve sonrasında deformasyonu azaltmaya yardımcı olur.
Derinlik ve çap için takım sertliği, chip tahliyesi, soğutucu erişimi ve ölçüm stratejisi göz önünde bulundurulur.
Araç seçimi ve kesme koşulları, sürekli tornalama sürecini kesen çapraz özellikler, yivler veya geometrilere göre belirlenir.
Isı, işte sertleşme ve takım aşınması uygun araçlar, parametreler ve muayene sıklığı sayesinde kontrol altına alınır.
Kontrollü bir ortamda, torna ve freze ile ilgili işlenebilir özelliklerin birlikte işlemesi, konumsal tutarlılıklarını artırabilir.
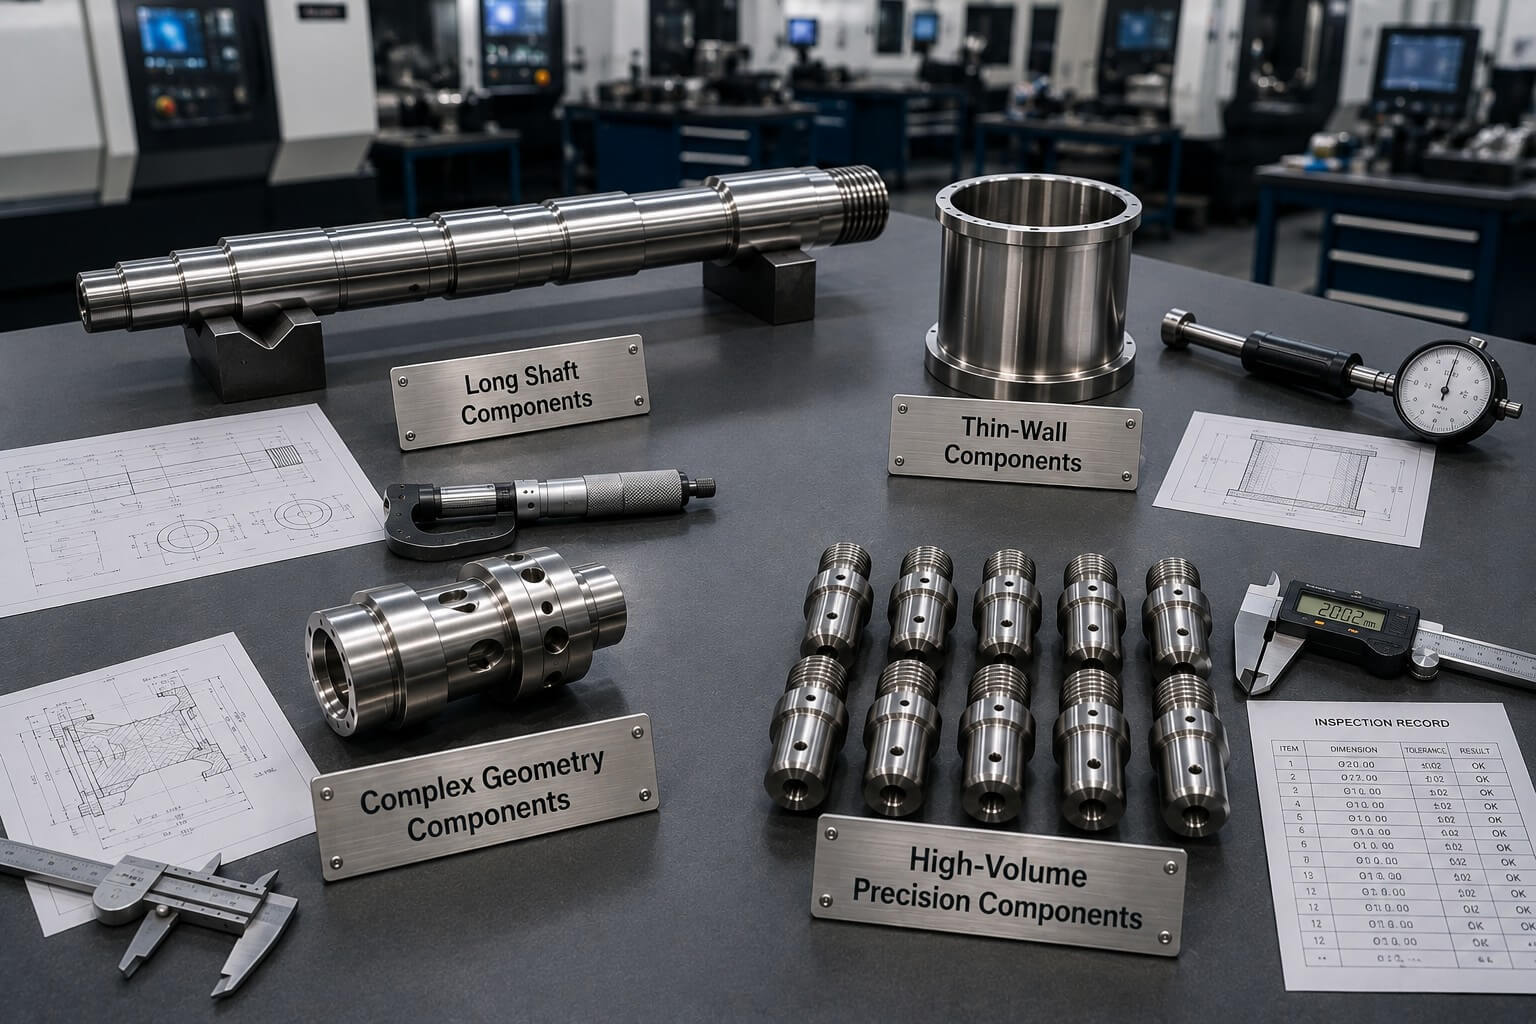
Her geometriye tek tip bir tornalama yöntemi uygulamak titreşim, deformasyon, yonga boşaltımının yetersizliği veya boyutların tutarsızlığına yol açabilir. En etkili yaklaşım, parçanın özel risklerini tespit ederek bu riskler etrafında proses planlaması yapmaktan başlar.
Mühendislerimiz, üretim başlamadan önce iş tutma, destek, takım erişimi, işleme sırası ve muayene gerekliliklerini değerlendirir.
Çizimlerinizi gönderin ve proje tabanlı bir teklifle birlikte mühendislik incelemesi alın.
İster tek bir prototip, ister hassas bir şaft, karmaşık bir torna-frezle bileşen ya da seri üretim olsun, Tianyida tam imalat gereksinimini incelemeye hazırdır.
10 yıllık hassas imalat deneyimi, ISO 9001:2015 kalite sistemi ve uluslararası teslimata destek ile Shenzhen ekibimiz, müşterilerin çizim incelemesinden doğrulanmış üretime kadar net iletişimle geçmelerine yardımcı olur.
STEP, STP, IGES, X_T, Parasolid or another suitable 3D format, plus a drawing showing tolerances and GD&T.;
Tam sınıf, ısı işlemi, kaplama, maskeleme ve
sertifikasyon gereklilikleri.
Prototip miktarı, parti boyutları ve mümkünse tahmini
yıllık talep.
Hedef tarih, varış yeri, ambalaj, denetim
raporları ve özel kabul gereklilikleri.
Shenzhen Tianyida Precision Technology Co., Ltd. CNC işleme, sac metal imalatı, hızlı prototipleme ve eksiksiz imalat çözümleri konusunda uzmanlaşmış, güvenilir bir hassas imalat ortağıdır.