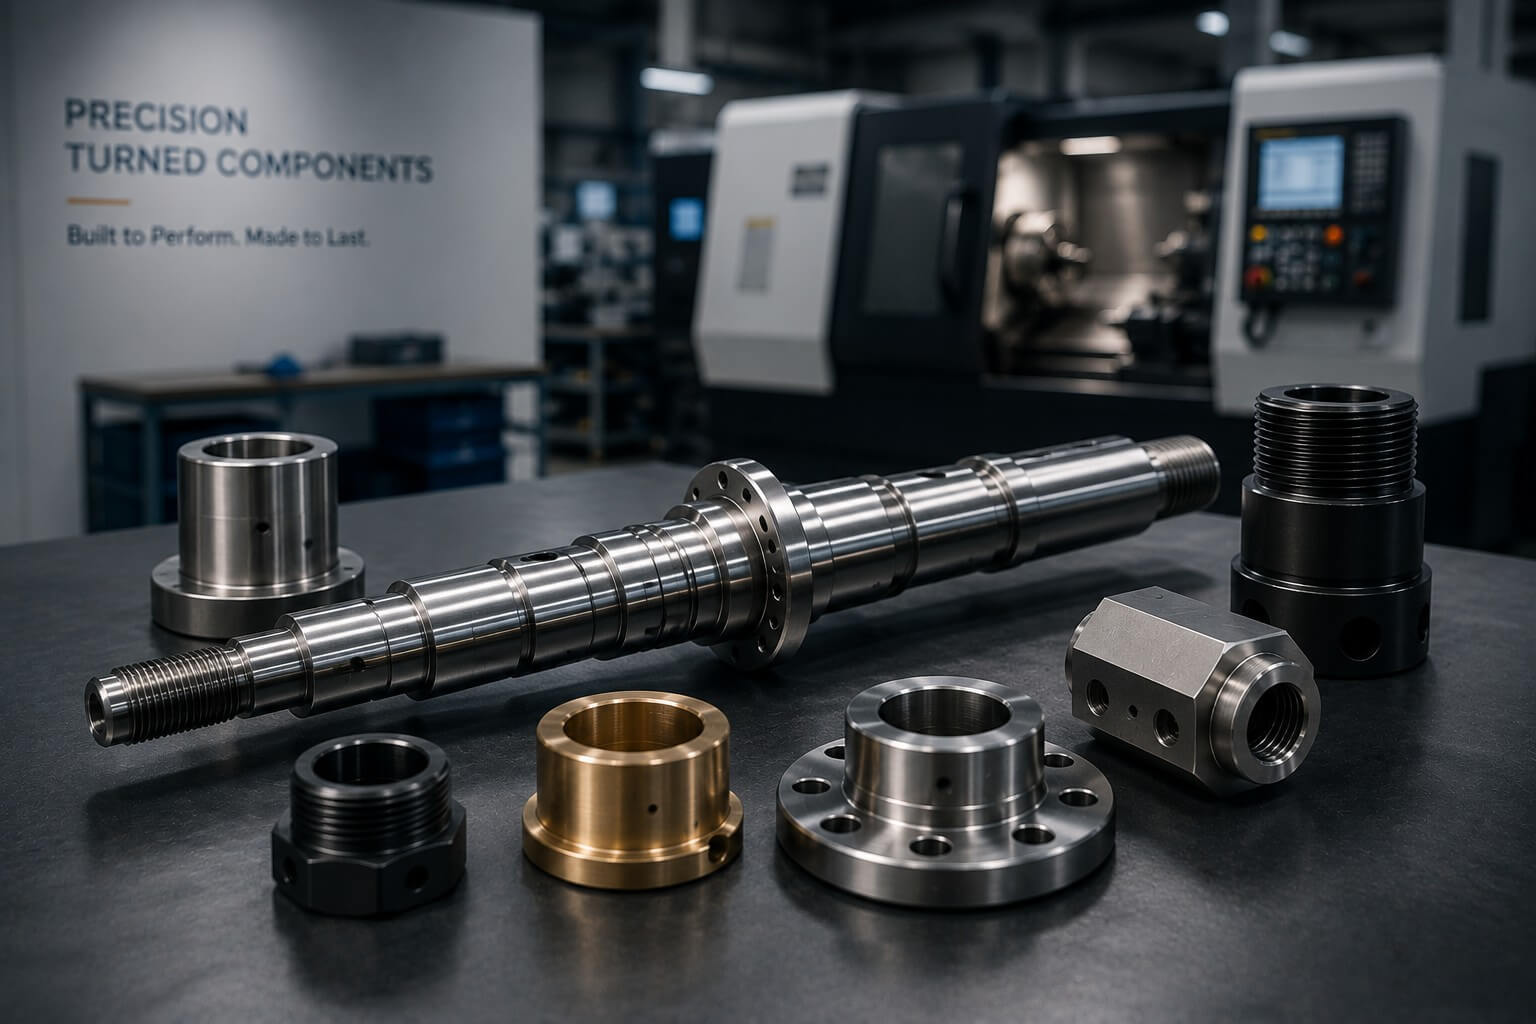
Precision turned components often control fit, motion, sealing and alignment within a larger assembly. Small variation in diameter, concentricity, runout or surface condition can influence the performance of the entire product.
At Tianyida, each project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical turning or turn-mill strategy and define inspection around the characteristics that matter most.
Přesný komponent není definován pouze svými rozměry, ale tím, jak spolehlivě sedne, otáčí se, vede, těsní nebo spojuje po sestavení.
Hřídele, vřetena, válečky a čepy vyrobené pro kontrolované otáčení, těsnost a interakci povrchů.
Vložky, pouzdra, umístěné kolíky a distanční kroužky určené pro vyrovnání a opakovatelnou montáž.
Adaptéry, armatury, trysky, závitové tělesa a rozhraní, kde závity a těsnící povrchy ovlivňují výkon
Sedla, ramena a související průměry vyžadující kontrolované usazení, rotační odchylky a polohové vztahy.
Rotační tělesa s otvory pro šrouby, vrtání, čelní plochy a montážní prvky, které mohou vyžadovat soustružení a frézování.
Komponenty kombinující rotaci s plochami, drážkami, křížovými otvory nebo neosovými prvky, aby se snížilo počet sekundárních nastavení
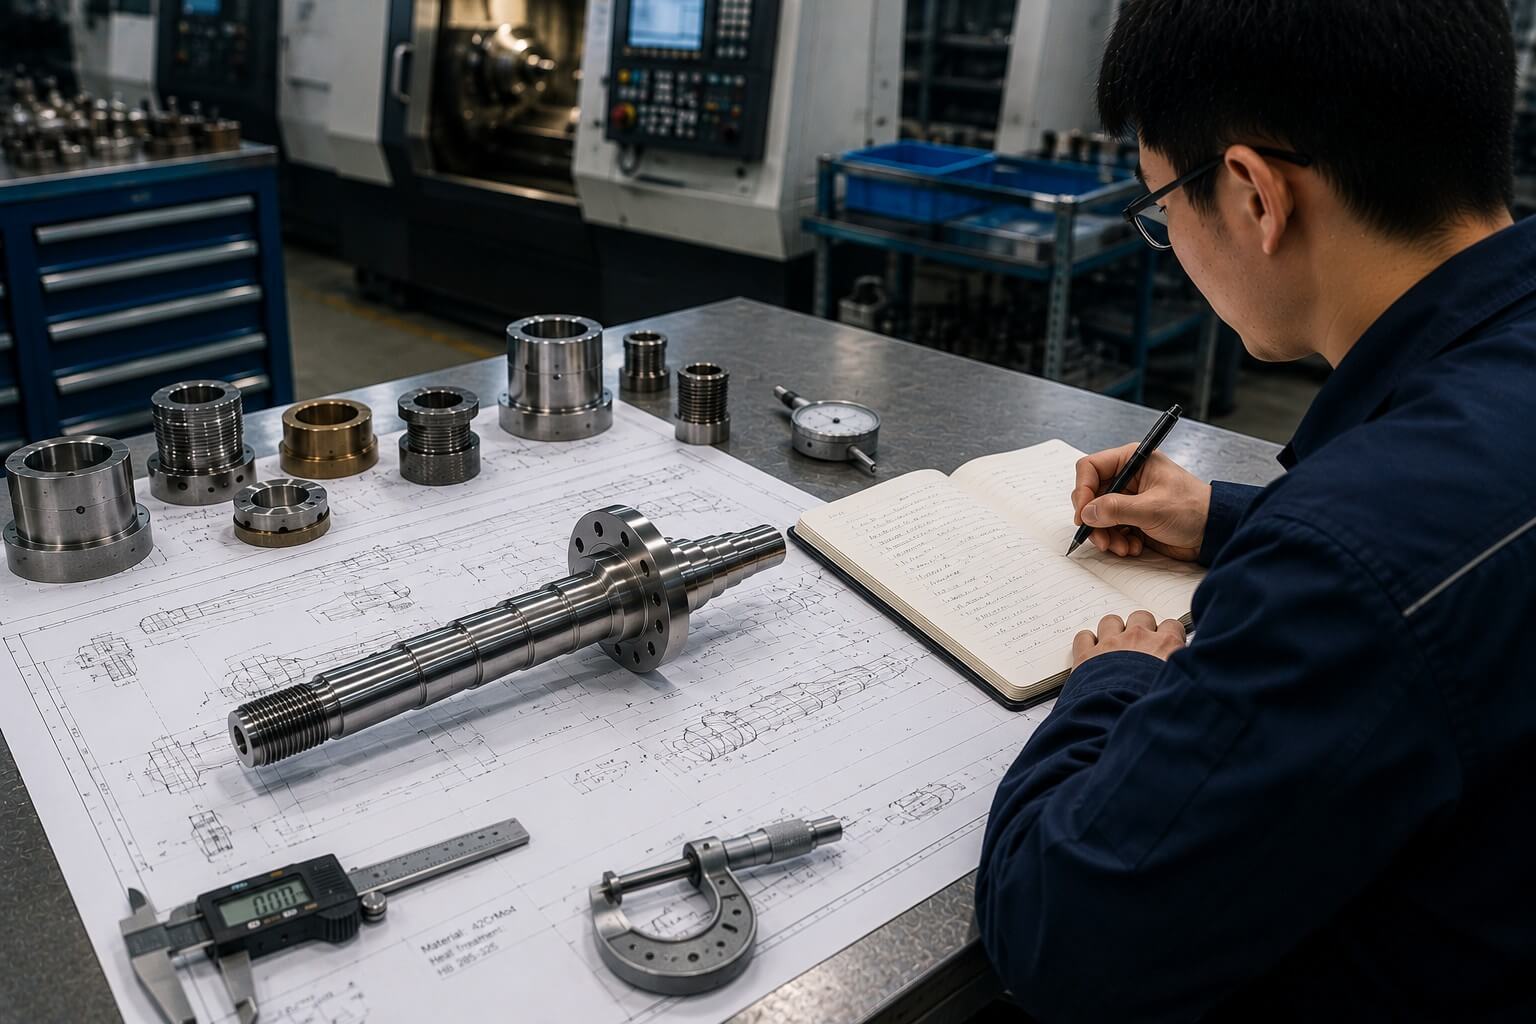
Pochopení funkce dílu pomáhá určit, které průměry, ramena, závity, vrtání a povrchy vyžadují nejvyšší procesní kontrolu. Zároveň pomáhá vyhnout se tomu, že se každá požadavka na výkres považuje za zdroj stejného výrobního rizika. Náš inženýrský tým analyzuje, jak spolu související prvky fungují, aby rozhodnutí o obrábění a inspekci podporovala konečnou montáž – nikoli jen izolované měření.
Správný proces závisí na geometrii, přístupu k prvkům, tolerančních vztazích, materiálu a objemu výroby – nikoli na preferencích stroje.
Průměry, ramena, kónusy, drážky a profily obráběny dle funkčních a rozměrových požadavků
Vrty, protivrty, vnitřní drážky a přesné vnitřní prvky plánovány s ohledem na přístup, tuhost a měření.
Vnější i vnitřní závity vyráběny dle výkresové specifikace, požadavků na fit a kalibračních požadavků
Kontrolovaná geometrie drážky a strategie odstřihu se zaměřením na otřepy, deformace a stav povrchu.
Frézování, vrtání a křížové operace integrované se soustružením tam, kde to umožňuje tvar dílu a možnosti zařízení.
Bruslení, tepelné zpracování, EDM, pokovování, pasivace a další požadované operace lze koordinovat podle projektu
Konvenční CNC soustružení je efektivní pro rotační prvky, zatímco obrábění soustruhem s frézováním může kombinovat plochy, drážky, křížové otvory a další nerotační detaily v jednom koordinovaném nastavení. Tam, kde je to vhodné, snížení opakovaného upnutí pomáhá udržet správný vztah mezi soustruženými a frézovanými prvky.
Každý projekt je individuálně posuzován tak, aby nástroje, upínací systémy, postup obrábění a metody kontroly podporovaly stabilní výrobu bez zbytečné komplikace.
Hrúbka a stav materiálu ovlivňují chování při řezání, opotřebení nástrojů, rozměrovou stabilitu, povrchovou úpravu i životnost konečného výrobku.
Využívá se pro korozivzdorné, lékařské, regulaci tekutin a průmyslové díly. Požadavky na pracovní tvrdnutí, teplotní zpracování, tvarování otřepů a pasivaci ovlivňují plánování procesu.
Vybrány pro hřídele, pohonné komponenty a konstrukční aplikace vyžadující pevnost, houževnatost nebo následné tepelné zpracování.
Používá se pro odolné proti opotřebení a nástrojové součásti, přičemž tvrdost, rezervy na obrábění a sled tepelného zpracování jsou předem zohledněny.
Lehké a efektivní pro obrábění pro pouzdra, distanční kroužky, armatury a komponenty automatizace; měďové slitiny a kosmetické povrchy by měly být specifikovány.
Obvyklé pro spojky, armatury, vodivé části a komponenty tekutin; třída ovlivňuje kontrolu třísek a dosažitelný povrchový stav.
Titanium vyžaduje kontrolované teplotní podmínky a řízení opotřebení nástrojů; plasty vyžadují pozornost k teplu, deformacím a rozměrové stabilitě.
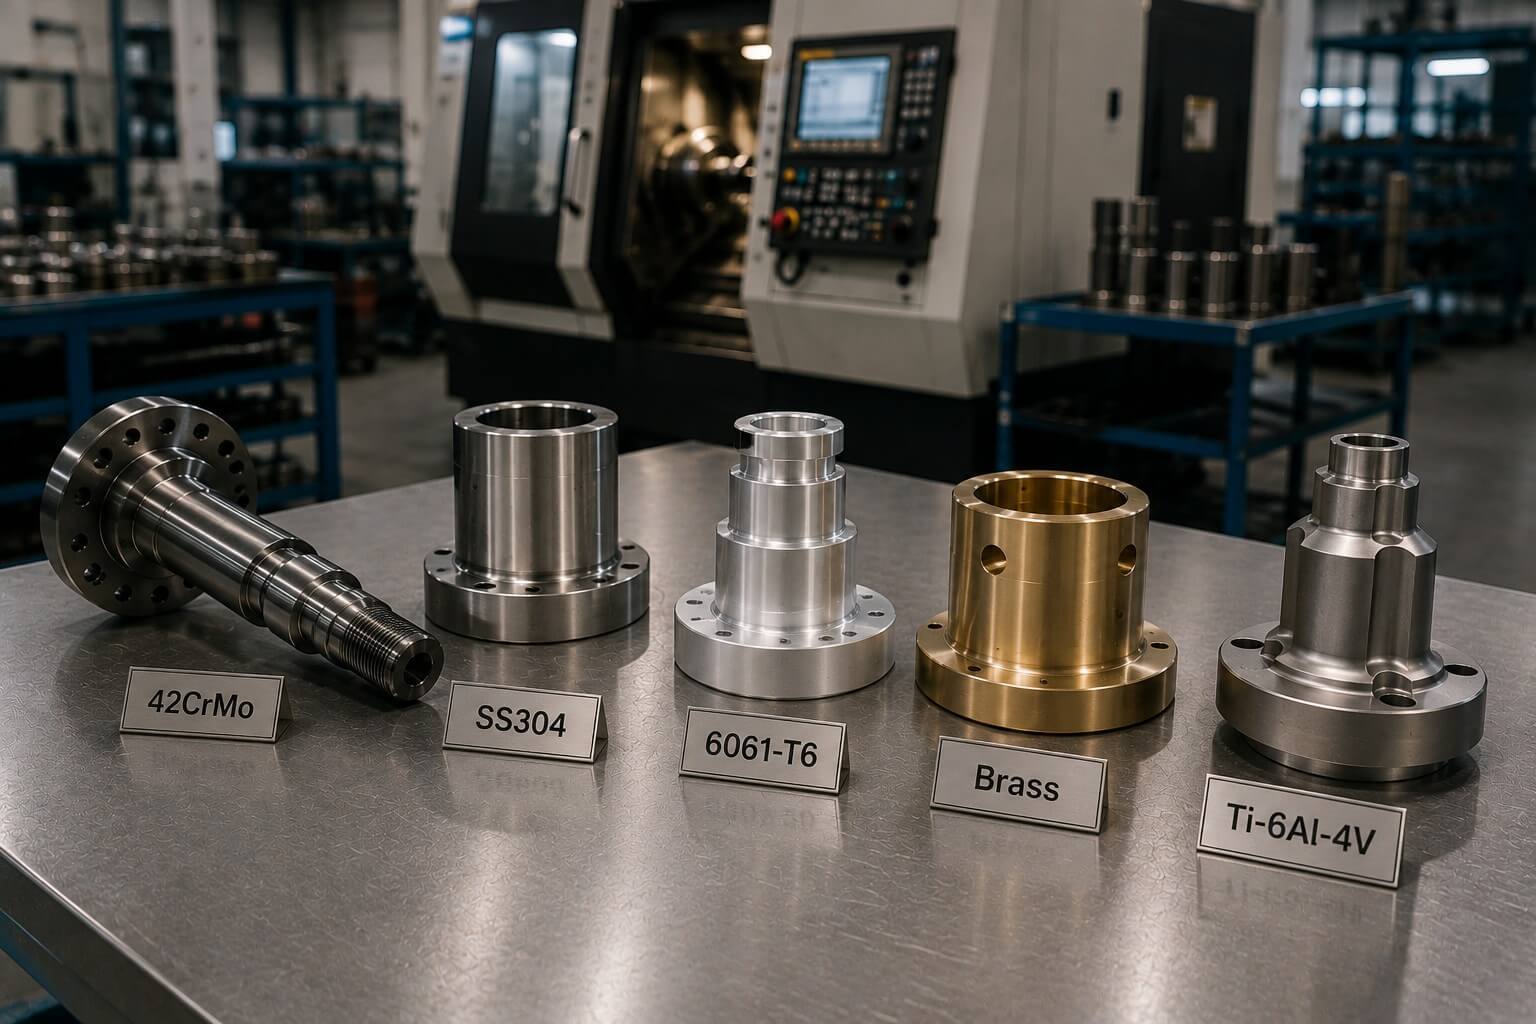
Tianyida obrábí běžné kovy i technické plasty dle zákaznických výkresů a specifikací. Přesná třída, stav, tepelné zpracování a požadavky na certifikaci by měly být potvrzeny při cenové nabídce.
Pokud je výběr materiálu stále otevřený, můžeme probrat praktické ohledy obrábění na základě aplikace a výrobních požadavků; konečné schválení materiálu zůstává na zákazníkovi
Rozdílné geometrie vyžadují různé přístupy k podpoře tuhosti, přístupu ke konstrukčním prvkům, efektivitě cyklů a dimenzionální konzistenci.
Rovné, stupňované, kuželové a závitové součásti s kontrolovanými průměry, rameny a souvisejícími prvky.
Vnitřní a vnější průměry, drážky a plochy vyrobené pro těsnící nebo opotřebení spojů.
Komponenty kombinující otvory, plochy, průměry a vzory šroubů či frézované prvky.
Závitové a kapalinou propojené komponenty vyžadující čisté hrany, těsnící povrchy a spolehlivé spoje.
Otočné komponenty vyžadující kontrolovaný výkyv, uložení, povrchovou úpravu a stabilní geometrii.
Otočné díly obsahující ploché části, drážky, otvory, kapsy či mimoosové prvky v koordinovaném procesu.
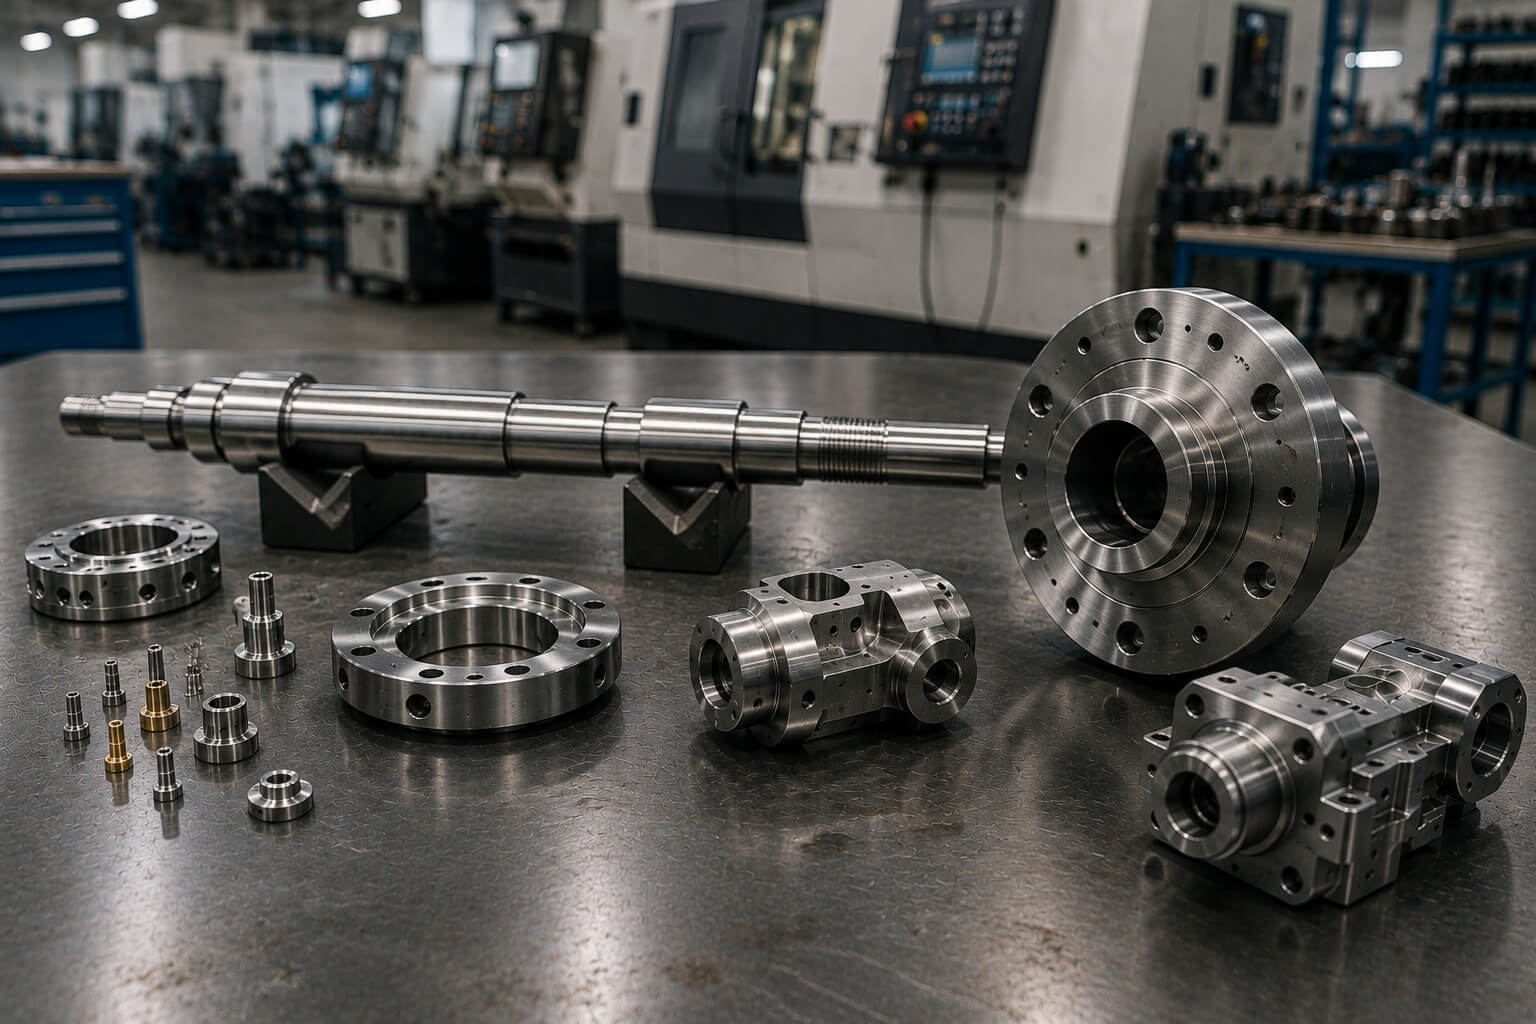
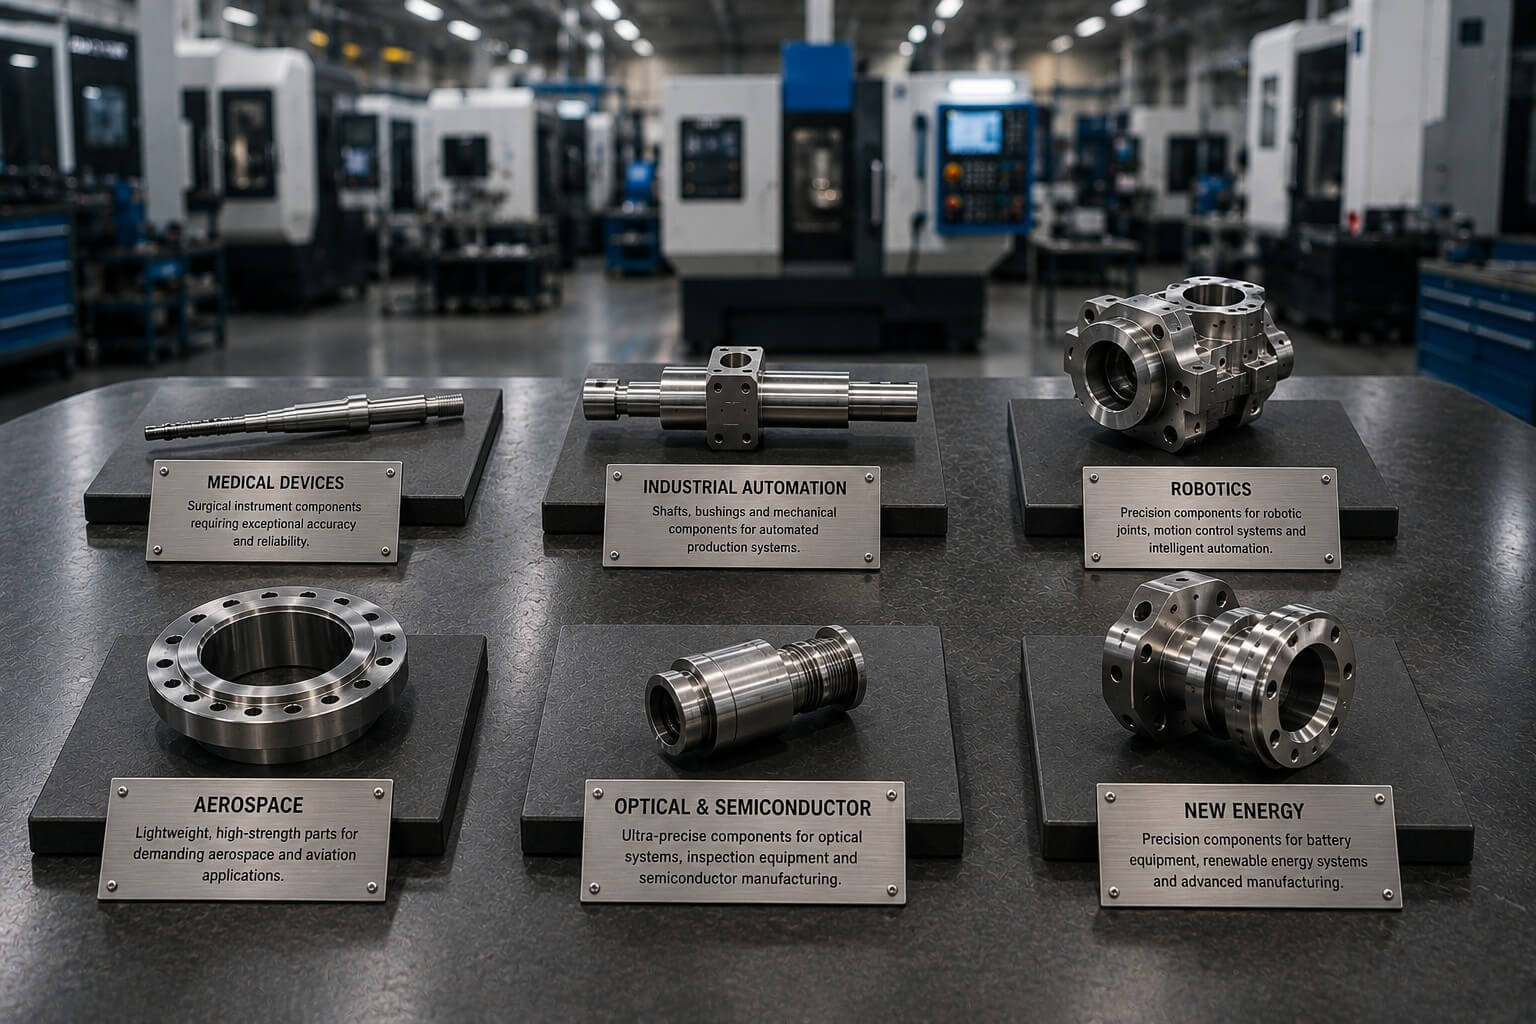
Náš CNC soustružnický potenciál podporuje širokou škálu komponent založených na výkresu pro prototypy, malosériové zakázky i opakovanou výrobu. Níže uvedené příklady představují typické rodiny dílů, nikoli pevný katalog.
Každý projekt je posuzován s ohledem na celkovou cestu výroby, včetně soustružení, frézování, odstraňování otřepů, tepelného zpracování, povrchové úpravy, kontrolních testů a balení.
Provozní výkon otáčení závisí na tom, jak se vzájemně vztahují kritické průměry a plochy – nikoli pouze na jednom rozměru.
Související průměry a otvory jsou obráběny strategií, která chrání jejich společnou osu a funkční fit.
Radilní a axiální vychýlení se zohledňují u rotujících povrchů, ramen, přírub a prvků spojených s ložisky.
Stabilita řezání, opora a stav nástroje ovlivňují, zda se rotující povrchy zachovají konzistentní po celé své délce.
Metoda měření a kontrola procesu jsou přizpůsobeny požadavkům na volný, přechodový nebo těsný fit.
Perpendikulárnost, axiální poloha a povrchový stav ovlivňují umístění ložiska, těsnění a skladbu montáže.
Parametry řezání, geometrie nástroje a chování materiálu jsou řízeny tak, aby byly dosaženy požadavky na funkční povrch.
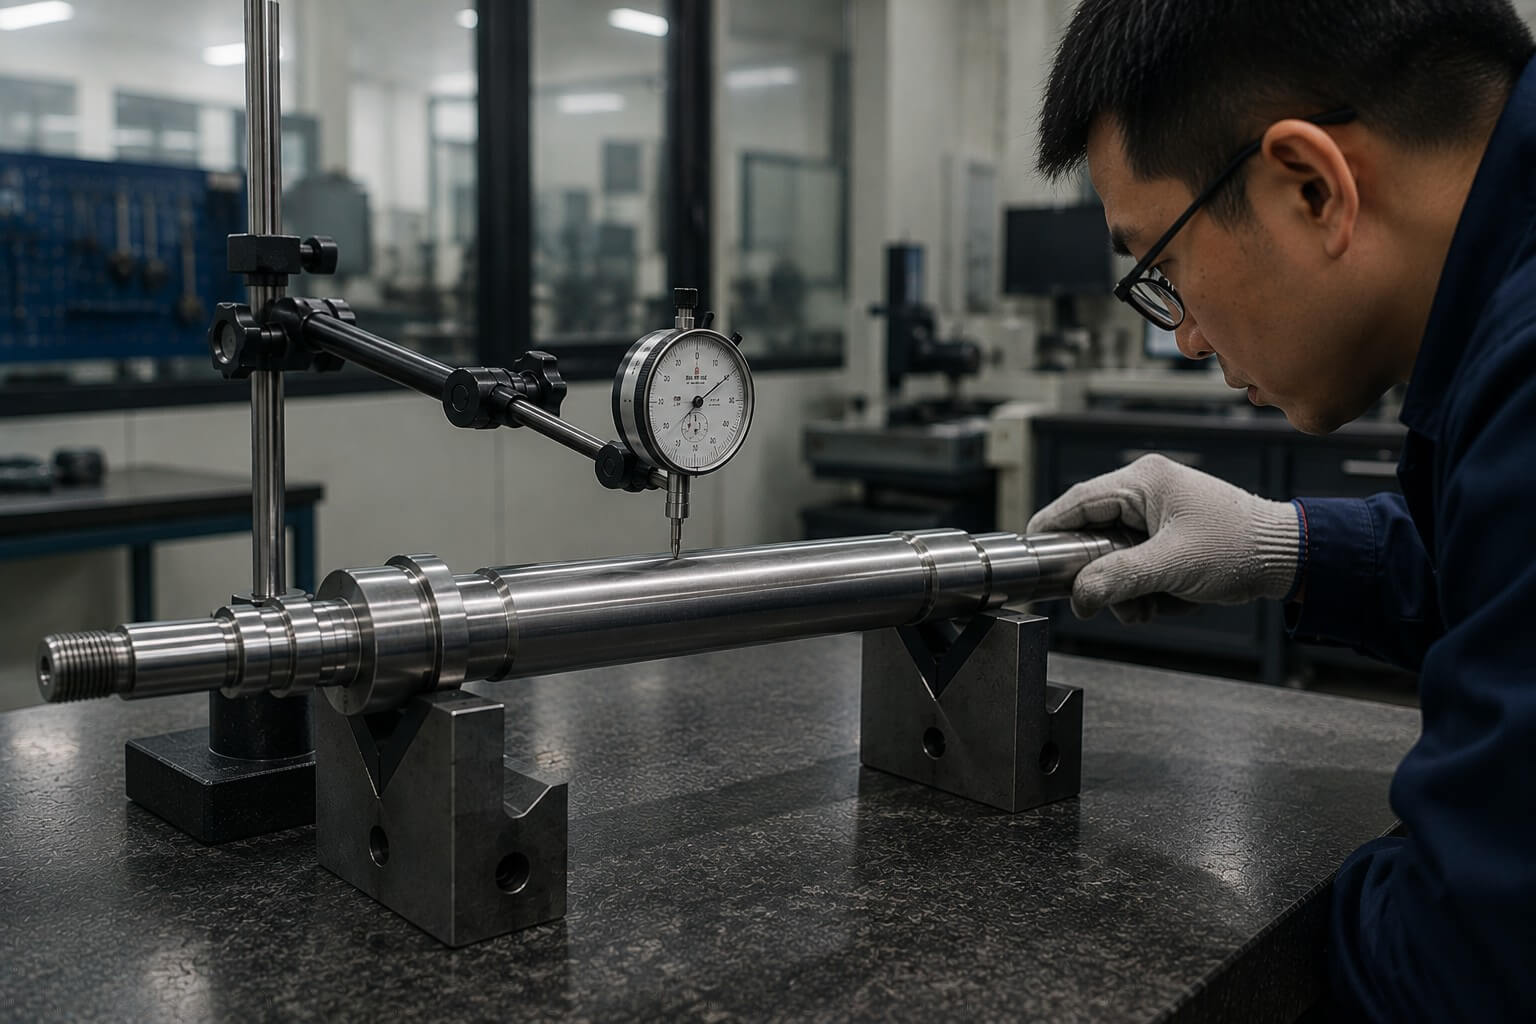
Válec může splnit toleranci průměru a přesto způsobit vibrace nebo problémy při montáži, pokud sedla ložisek, ramena nebo spoluutěsněné průměry nejsou správně vyrovnané. U rotačních, vodicích a těsnících součástí musí geometrické vztahy ovlivňovat strategii výroby a kontroly.
Uchycení obrobku, volba referenčních bodů, postup obrábění, stav nástroje a metoda měření jsou plánovány podle funkční důležitosti každého prvku.
Kontrola ověřuje výsledek; řízené obrábění je to, co činí tento výsledek opakovatelným napříč celou zakázkou.
Aktuální modely, výkresy, materiál, povrchová úprava a požadavky na přijetí jsou potvrzeny pro výrobu.
Počáteční díly jsou kontrolovány před uvolněním procesu k pokračující výrobě nebo k schválení tam, kde je to nutné.
Kritické průměry, délky, závity a geometrické vztahy jsou kontrolovány během obrábění.
Za stavu nástrojů a dimenzionálních trendů se sleduje udržování konzistence během pokračující výroby.
Rozměry, vybočení, závity, odstraňování otřepů, povrchová úprava a kvalita zpracování jsou ověřovány vhodnými zařízeními.
V případě požadavku a dohody při cenové nabídce lze poskytnout zprávy o prvním výrobku, rozměrové zprávy a zprávy z CMM.
Quality control begins with the current drawing, material and agreed acceptance requirements. Critical features are identified before machining so inspection occurs at the stage where variation can be detected and corrected effectively.
Our process combines first-article verification, in-process monitoring and 100% outgoing inspection before shipment.
Důvěryhodná výroba znamená udržování schválené úrovně přesnosti i při opotřebení nástrojů, měněních šarží materiálů a rostoucích objemech výroby.
Uchycení obrobku, nástroje, programy a kontrola nastavení stanoví kontrolovaný výchozí bod pro výrobu.
Nástroje jsou sledovány a vyměňovány či upravovány podle dimenzionálního trendu a požadavků na povrch.
Kritické prvky jsou měřeny v plánovaných intervalech, aby byla identifikována variace dříve, než ovlivní celou zakázku.
<pSchválené metody, kritéria inspekce a záznamy projektu podporují opakovatelnost při dalších zakázkách.
<pLekce z prvních vzorků a úvodních šarží jsou začleněny do stabilního výrobního plánu.
Hotové díly jsou čištěny, odděleny a chráněny podle geometrie a povrchového stavu.
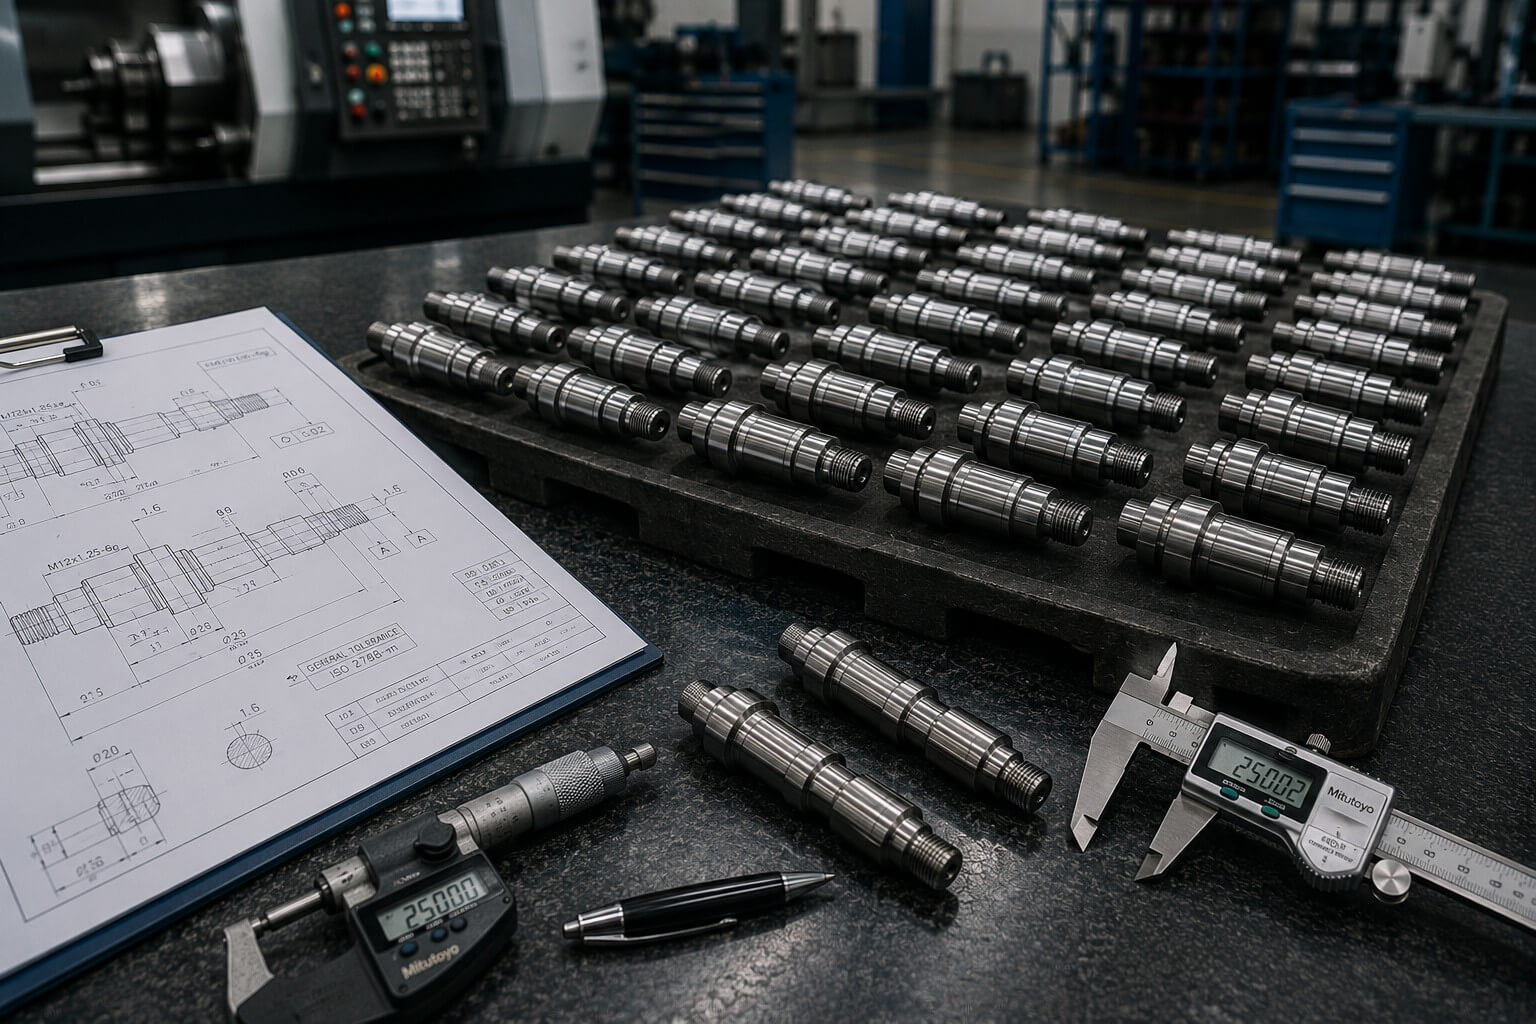
Vyrobení jednoho přesného vzorku je teprve začátek. Opakované zakázky vyžadují standardizované nastavení, kontrolované nástroje, sledování procesu a uchování projektových znalostí, aby budoucí šarže odpovídaly schváleným požadavkům.
Stejná inženýrská disciplína se uplatňuje od prototypů a malosériových zakázek až po stabilní výrobu, přičemž proces je zodpovědně upravován s rostoucím množstvím a výrobními daty.
Dlouhé hřídele, tenké stěny, hluboké otvory a složité prvky vyžadují různá řešení pro podporu, řezné síly, teplo a měření.
Podpora, řezné parametry a postup obrábění jsou plánovány tak, aby se snížila deflekce, vibrace a ztráta přímosti.
Kontrolované upnutí, ostré nástroje a vyvážené odstraňování materiálu pomáhají snížit deformaci během i po obrábění.
Prohloubení a průměr jsou brány v úvahu při navrhování tuhosti nástroje, odvodu třísky, přístupu chladiva a strategie měření.
Nástroje a obráběcí podmínky jsou vybírány pro křížové prvky, drážky nebo geometrii, která přerušuje kontinuální soustružení.
Teplo, pracovní tvrzení a opotřebení nástroje jsou řízeny vhodným nářadím, parametry a frekvencí kontroly.
Obrábění spojených soustružených a frézovaných prvků v řízeném nastavení může zlepšit jejich polohovou konzistenci.
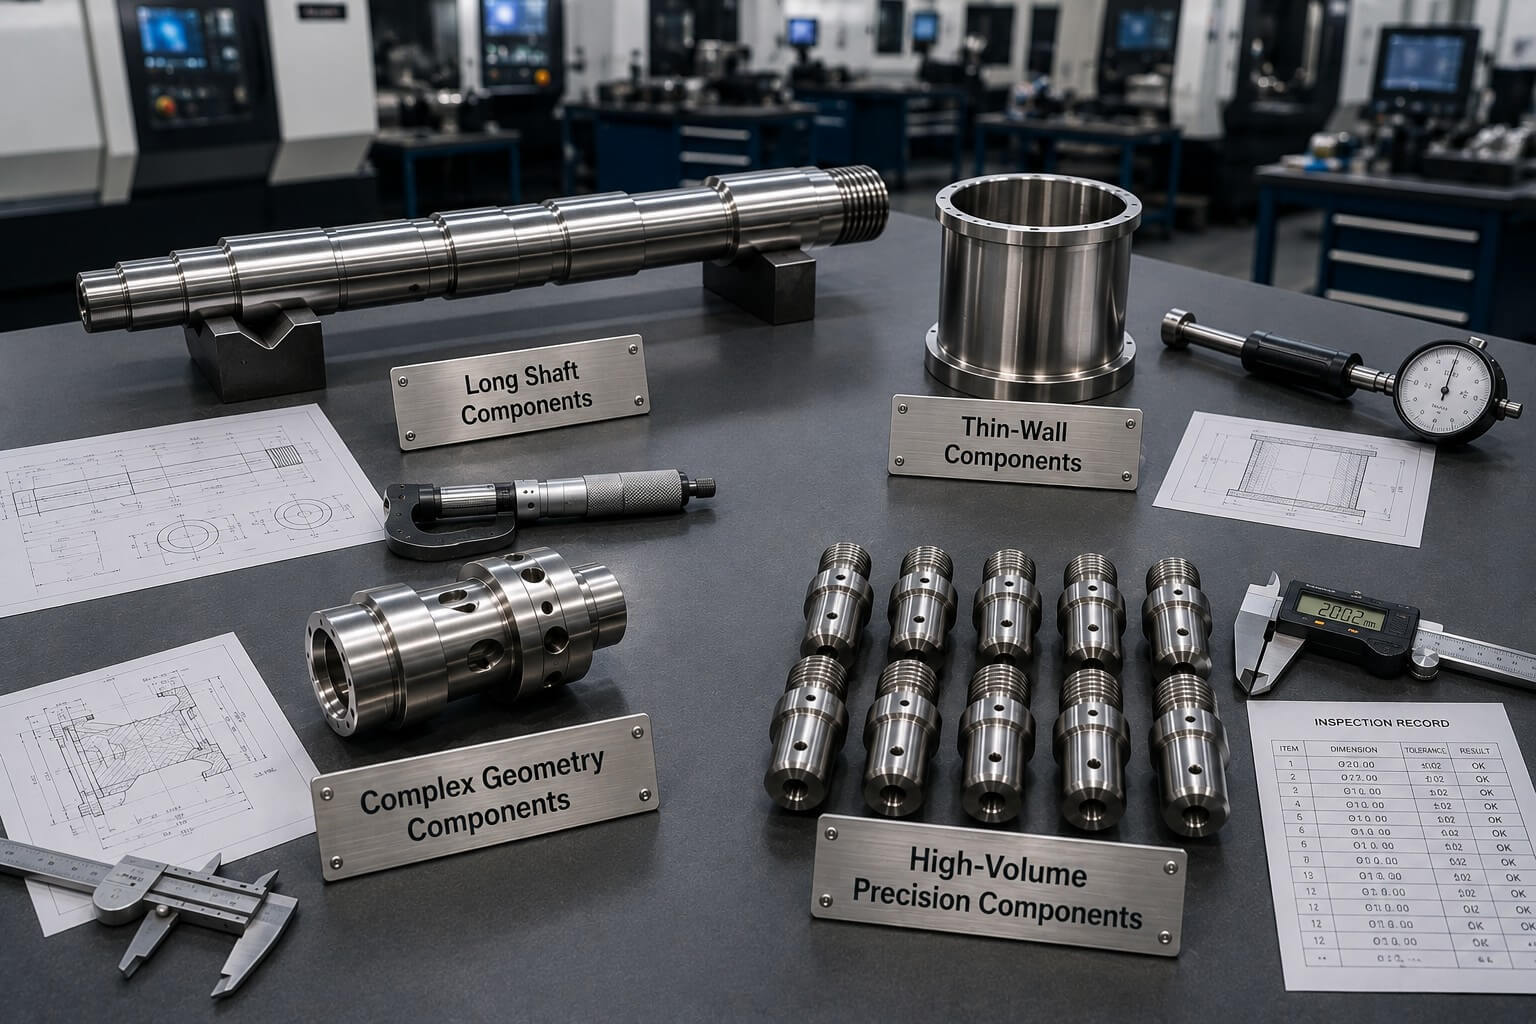
Používání jedné standardní metody soustružení pro každou geometrii může vést k vibracím, deformacím, špatnému odvodu třísků nebo nekonzistentním rozměrům. Nejefektivnější přístup začíná identifikací specifického rizika daného dílu a plánováním procesu kolem něj.
Naši inženýři před zahájením výroby posoudí uchycení, podporu, přístup nástrojů, sled obrábění a požadavky na kontrolu.
Odešlete své výkresy a obdržíte inženýrskou revizi spolu s nabídkou založenou na projektu.
Ať už potřebujete jediný prototyp, přesný hřídel, složitý soustruženo-frézovaný komponent nebo opakovanou výrobu, Tianyida je připraven přezkoumat kompletní požadavky na výrobu.
S desetiletými zkušenostmi v přesné výrobě, systémem kvality ISO 9001:2015 a podporou mezinárodní dodávky pomáhá náš tým v Shenzhenu zákazníkům přejít od přezkoumání výkresů k ověřené výrobě s jasnou komunikací.
STEP, STP, IGES, X_T, Parasolid or another suitable 3D format, plus a drawing showing tolerances and GD&T.;
Přesná třída, tepelné zpracování, povrchová úprava, maskování a
požadavky na certifikaci.
Počet prototypů, velikosti šarží a odhadovaná
roční poptávka, pokud je k dispozici.
Cílový termín, místo určení, balení, inspekční
zprávy a speciální požadavky na přijetí.
Shenzhen Tianyida Precision Technology Co., Ltd. je důvěryhodný partner pro přesné výrobní procesy, specializující se na CNC obrábění, výrobu plechových konstrukcí, rychlé prototypování a kompletní výrobní řešení.