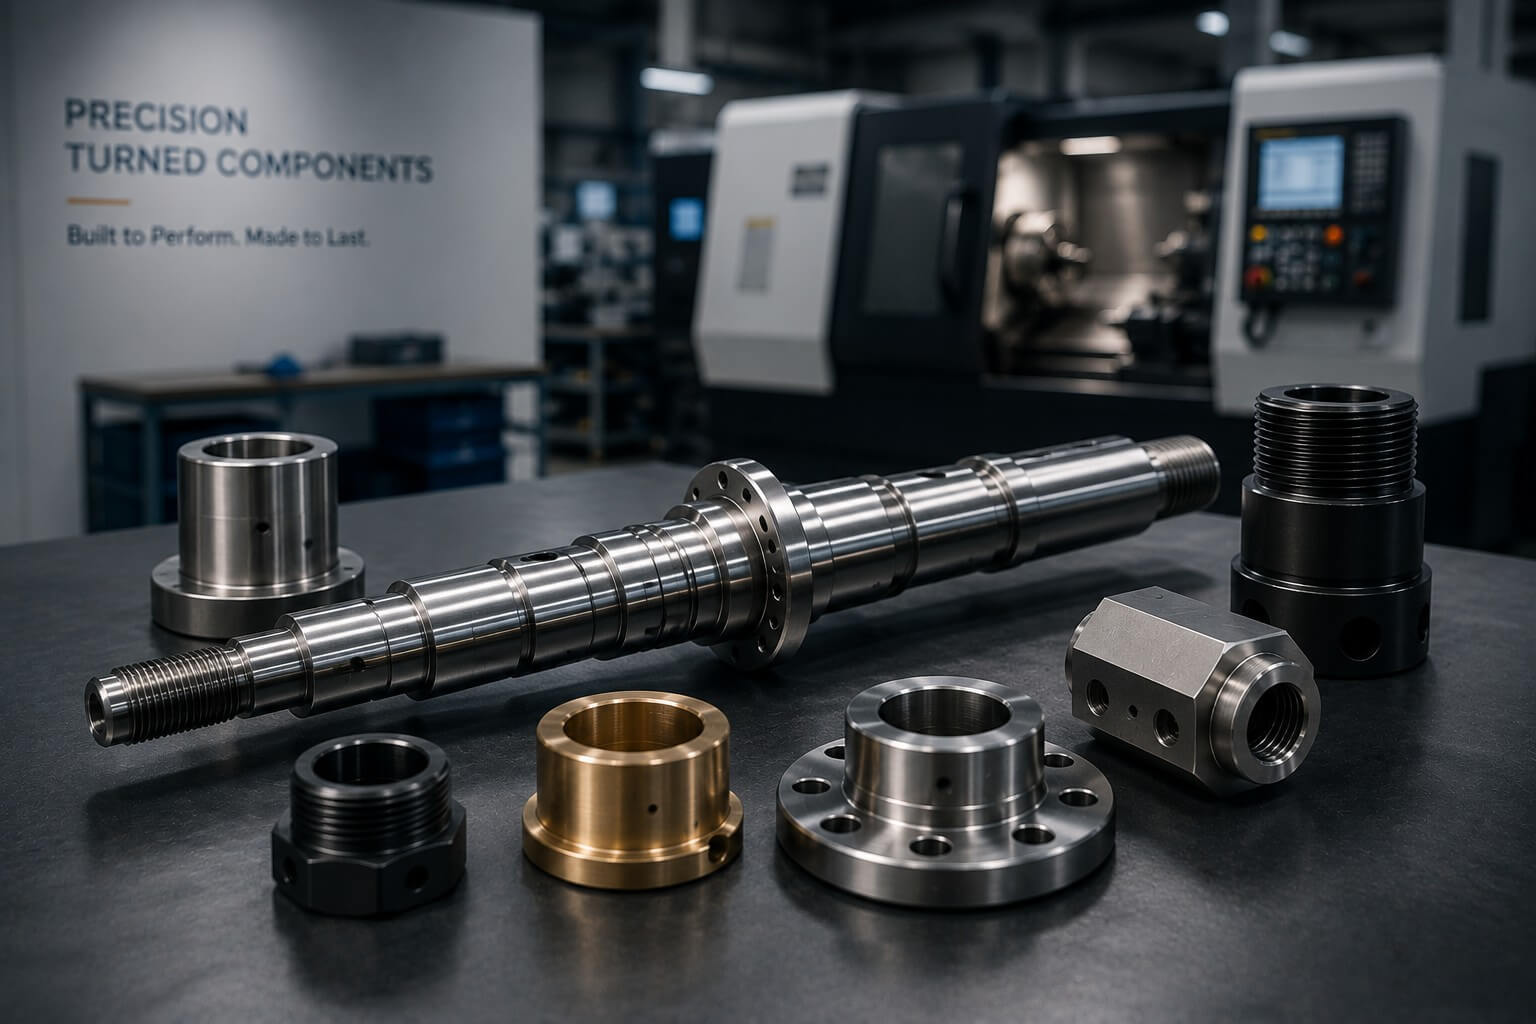
Precision turned components often control fit, motion, sealing and alignment within a larger assembly. Small variation in diameter, concentricity, runout or surface condition can influence the performance of the entire product.
At Tianyida, each project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical turning or turn-mill strategy and define inspection around the characteristics that matter most.
Un componente di precisione non è definito soltanto dalle sue dimensioni, ma anche da quanto affidabilmente si adatta, ruota, guida, sigilla o connette dopo l’assemblaggio.
Alberi, mandrini, rulli e cuscinetti realizzati per una rotazione controllata, un adattamento preciso e un’interazione superficiale ottimale.
Boccole, manicotti, perni di centraggio e distanziatori progettati per l’allineamento e l’assemblaggio ripetibile.
Adattatori, raccordi, ugelli, corpi filettati e interfacce in cui le filettature e le superfici di tenuta influenzano le prestazioni
Sedili, spalle e diametri correlati che richiedono adattamenti controllati, runout e relazioni posizionali.
Corpi rotanti con disposizioni dei bulloni, fori, facce e caratteristiche di assemblaggio che possono richiedere tornitura e fresatura.
Componenti che combinano geometrie rotazionali con superfici piane, scanalature, fori trasversali o caratteristiche fuori asse, al fine di ridurre le configurazioni secondarie
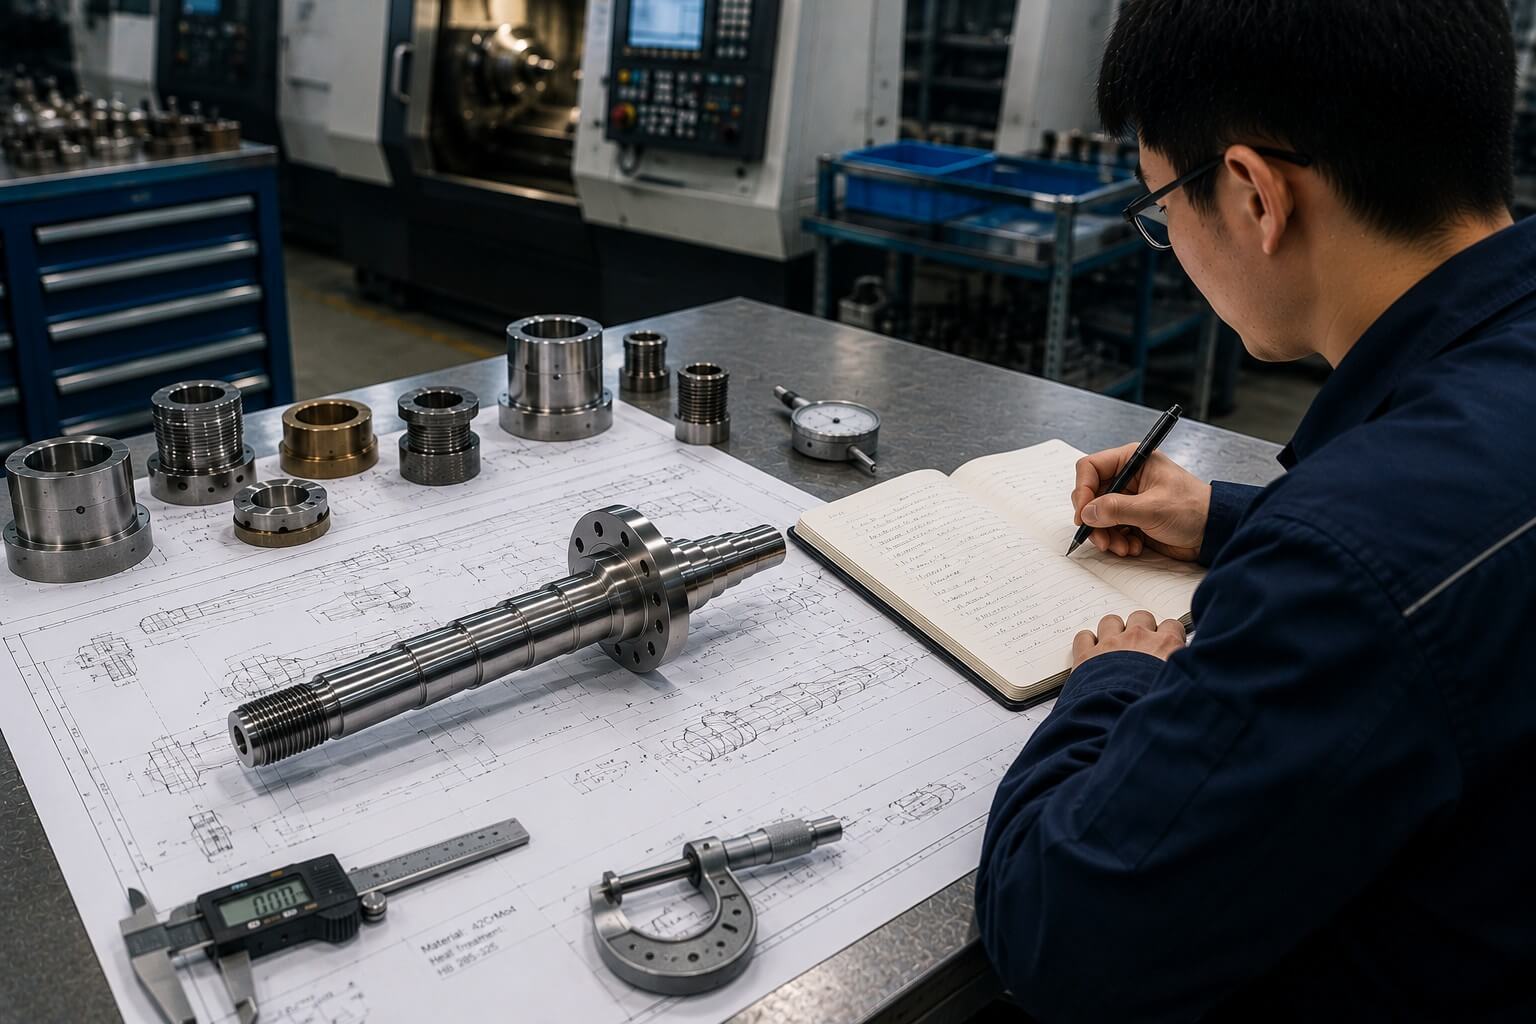
Comprendere la funzione del componente aiuta a determinare quali diametri, spallamenti, filettature, fori e superfici richiedono il massimo controllo di processo. Inoltre, consente di evitare di trattare ogni requisito del disegno come se comportasse lo stesso rischio produttivo. Il nostro team di ingegneria analizza come le diverse caratteristiche interagiscono tra loro, in modo che le decisioni relative alla lavorazione e all’ispezione supportino l’assemblaggio finale, e non soltanto una misura isolata.
Il processo più adeguato dipende dalla geometria, dall’accessibilità delle caratteristiche, dalle relazioni tra le tolleranze, dal materiale e dalla quantità prodotta, non dalla preferenza della macchina.
Diametri, spallamenti, conicità, scanalature e profili lavorati secondo requisiti funzionali e dimensionali
Alesature, controalesature, scanalature interne e caratteristiche interne di precisione progettate tenendo conto dell’accessibilità, della rigidità e della misurazione.
Rosse esterne e interne realizzate secondo le specifiche del disegno, i requisiti di adattamento e di calibrazione
Geometria controllata delle scanalature e strategia di taglio, con attenzione a bave, deformazioni e condizione della superficie.
Fresatura, foratura e lavorazioni incrociate integrate con la tornitura, quando la geometria del pezzo e le capacità dell’attrezzatura lo consentono.
La rettifica, il trattamento termico, la lavorazione elettroerosiva, la galvanizzazione, la passivazione e altre operazioni necessarie possono essere coordinate per ciascun progetto
La tornitura CNC convenzionale è efficiente per le caratteristiche rotazionali, mentre la lavorazione turn-mill può combinare superfici piane, scanalature, fori trasversali e altri dettagli non rotazionali in una configurazione coordinata. Quando opportuno, ridurre i riagganci aiuta a preservare la relazione tra le caratteristiche tornite e fresate.
Ogni progetto viene esaminato singolarmente affinché attrezzature, sistemi di fissaggio, sequenza di lavorazione e metodi di ispezione supportino una produzione stabile senza aggiungere complessità superflue.
Il grado e lo stato del materiale influenzano il comportamento di taglio, l’usura degli utensili, la stabilità dimensionale, la finitura superficiale e la durata del prodotto finale.
Utilizzato per componenti resistenti alla corrosione, medicali, per il controllo dei fluidi e industriali. I requisiti di indurimento da lavoro, trattamento termico, formazione di bave e passivazione influenzano la pianificazione del processo.
Selezionati per alberi, componenti di trasmissione e applicazioni strutturali che richiedono resistenza, tenacità o successivo trattamento termico.
Applicati a componenti resistenti all’usura e agli utensili; durezza, sovraccarico di materiale e sequenza del trattamento termico vengono definiti in anticipo.
Leggeri ed efficienti da lavorare per carter, distanziatori, raccordi e componenti per l’automazione; è opportuno specificare le leghe e le finiture estetiche.
Comuni per connettori, raccordi, parti conduttive e componenti per fluidi; la qualità influisce sul controllo dei trucioli e sulla finitura superficiale ottenibile.
Il titanio richiede una gestione controllata del calore e dell’usura degli utensili; le materie plastiche necessitano attenzione al calore, alla deformazione e alla stabilità dimensionale.
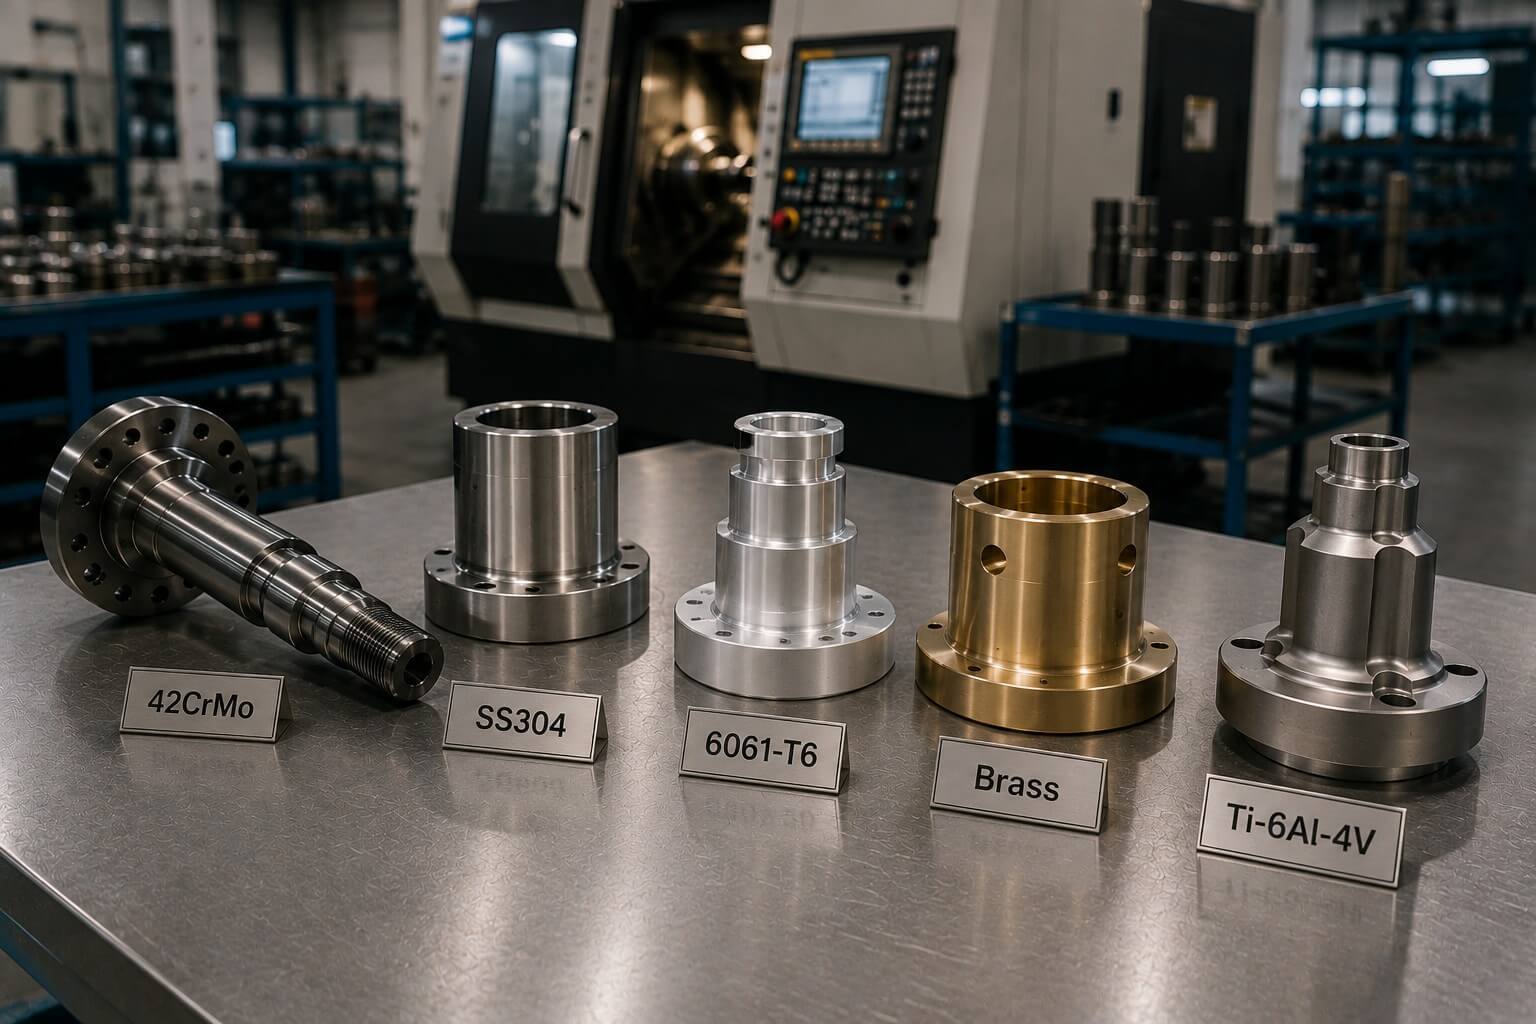
Le macchine di lavorano metalli comuni e materie plastiche ingegneristiche secondo i disegni e le specifiche del cliente. La qualità precisa, lo stato, il trattamento termico e i requisiti di certificazione devono essere confermati al momento del preventivo.
Se la scelta del materiale è ancora aperta, possiamo discutere le considerazioni pratiche di lavorazione in base all’applicazione e ai requisiti produttivi; l’approvazione finale del materiale rimane a carico del cliente
Geometrie diverse richiedono approcci differenti per garantire rigidità, accessibilità alle caratteristiche, efficienza del ciclo e coerenza dimensionale.
Componenti rettilinei, scalati, conici e filettati, con diametri, spallamenti e caratteristiche correlate accuratamente controllati.
Diametri interni ed esterni, scanalature e superfici realizzati per adattamenti, guida, tenuta o superfici soggette a usura.
Componenti che combinano fori, superfici, diametri e disposizioni dei bulloni oppure caratteristiche fresate.
Componenti filettati e relativi ai fluidi che richiedono bordi puliti, superfici di tenuta e connessioni affidabili.
Componenti rotanti che richiedono runout controllato, cuscinetti, condizione della superficie e geometria stabile.
Parti rotanti che incorporano superfici piane, scanalature, fori, cave o caratteristiche fuori asse in un processo coordinato.
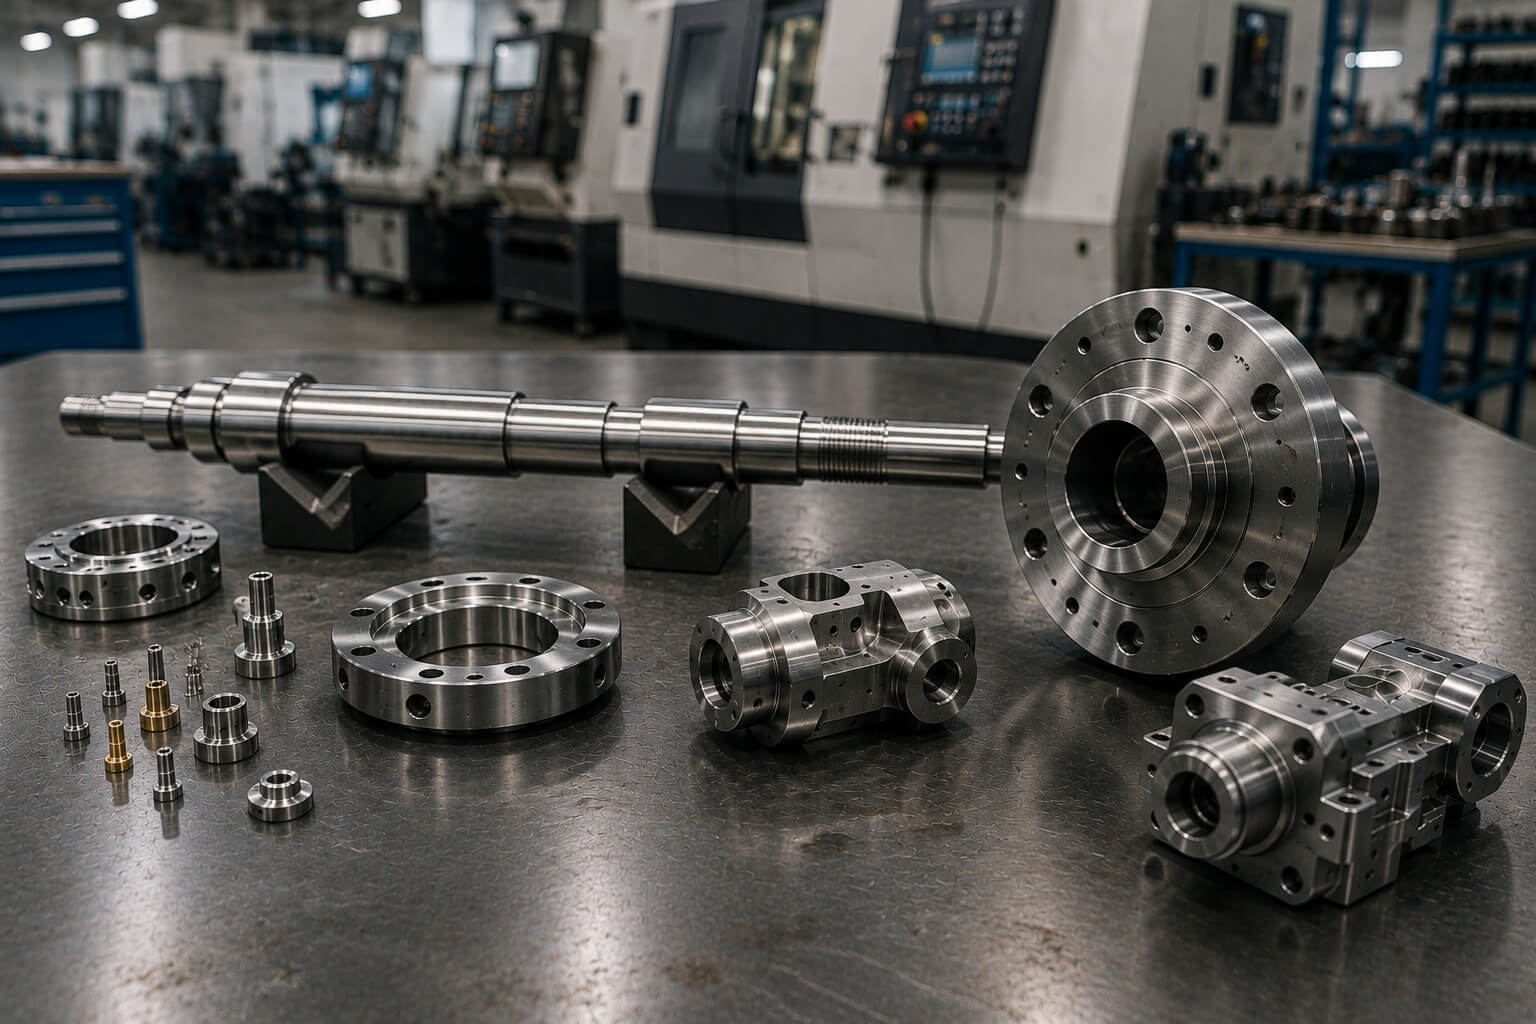
La nostra capacità di tornitura CNC supporta una vasta gamma di componenti basati su disegni, destinati a prototipi, ordini di bassa serie e produzione ripetitiva. Gli esempi riportati di seguito rappresentano famiglie tipiche di pezzi piuttosto che un catalogo fisso.
Ogni progetto viene valutato considerando l’intero processo, inclusi tornitura, fresatura, sbavatura, trattamento termico, finitura, ispezione e imballaggio.
Le prestazioni rotazionali dipendono da come i diametri critici e le facce sono tra loro correlate, non da una singola dimensione.
I diametri e i fori correlati vengono lavorati con una strategia che protegge il loro asse comune e la loro corrispondenza funzionale.
L’oscillazione radiale e assiale viene presa in considerazione per le superfici rotanti, le spalle, le flange e le caratteristiche relative ai cuscinetti.
La stabilità di taglio, il supporto e le condizioni dell’utensile influenzano la costanza delle superfici rotazionali lungo tutta la loro lunghezza.
Il metodo di misurazione e il controllo del processo vengono adeguati alle esigenze di gioco, transizione o aderenza interferenziale.
La perpendicolarità, la posizione assiale e lo stato della superficie influenzano la posizione del cuscinetto, la tenuta e l'assemblaggio complessivo.
I parametri di taglio, la geometria dell'utensile e il comportamento dei materiali vengono gestiti per soddisfare i requisiti funzionali della superficie.
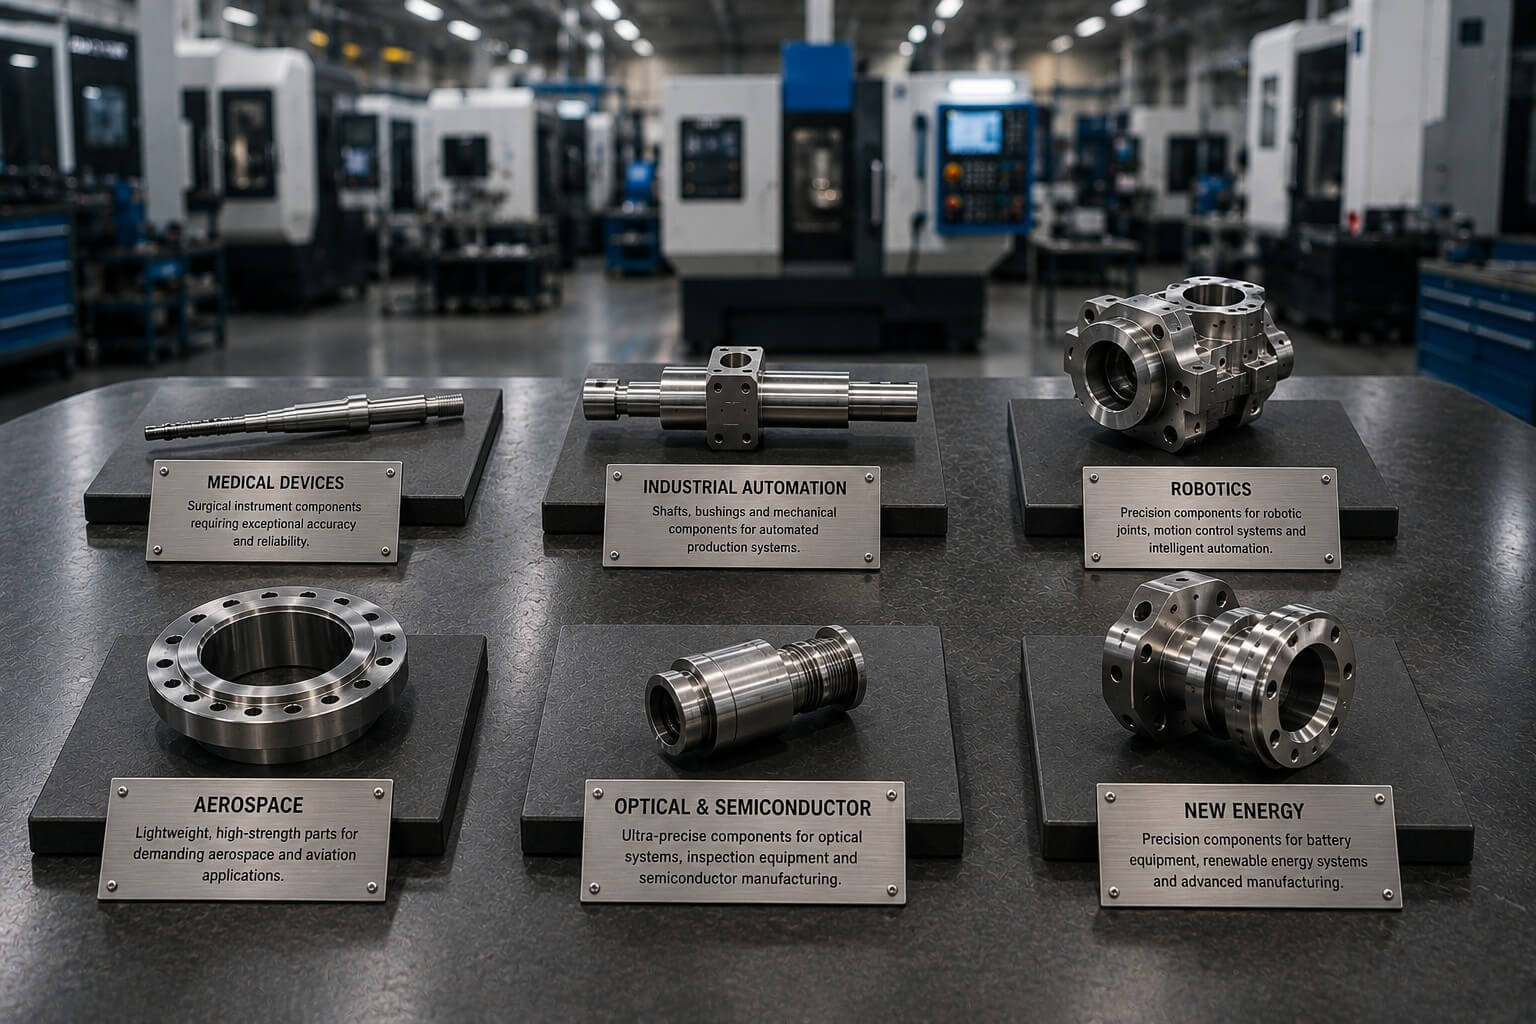
Un albero può rispettare la tolleranza sul diametro e comunque causare vibrazioni o problemi di assemblaggio se i sedi dei cuscinetti, le spalle o i diametri di accoppiamento non sono correttamente allineati. Per i componenti rotanti, di guida e di tenuta, le relazioni geometriche devono orientare la strategia di produzione e di ispezione.
Il fissaggio del pezzo, la scelta dei sistemi di riferimento, la sequenza di lavorazione, le condizioni dell'utensile e il metodo di misurazione vengono pianificati in base all'importanza funzionale di ciascuna caratteristica.
L'ispezione verifica il risultato; è la lavorazione controllata che rende tale risultato ripetibile lungo l'intera commessa.
I modelli attuali, i disegni, i materiali, le finiture e i requisiti di accettazione vengono confermati per la produzione.
I primi pezzi vengono ispezionati prima che il processo venga autorizzato alla produzione continua o all'approvazione, dove richiesto.
I diametri critici, le lunghezze, le filettature e le relazioni geometriche vengono controllati durante la lavorazione.
Le condizioni degli utensili e le tendenze dimensionali vengono monitorate per garantire la costanza durante l'intera produzione.
Dimensioni, runout, filettature, sbavatura, finitura e qualità del lavoro vengono verificati utilizzando attrezzature idonee.
I rapporti sul primo pezzo, sulle dimensioni e sul CMM possono essere forniti su richiesta e previo accordo al momento del preventivo.
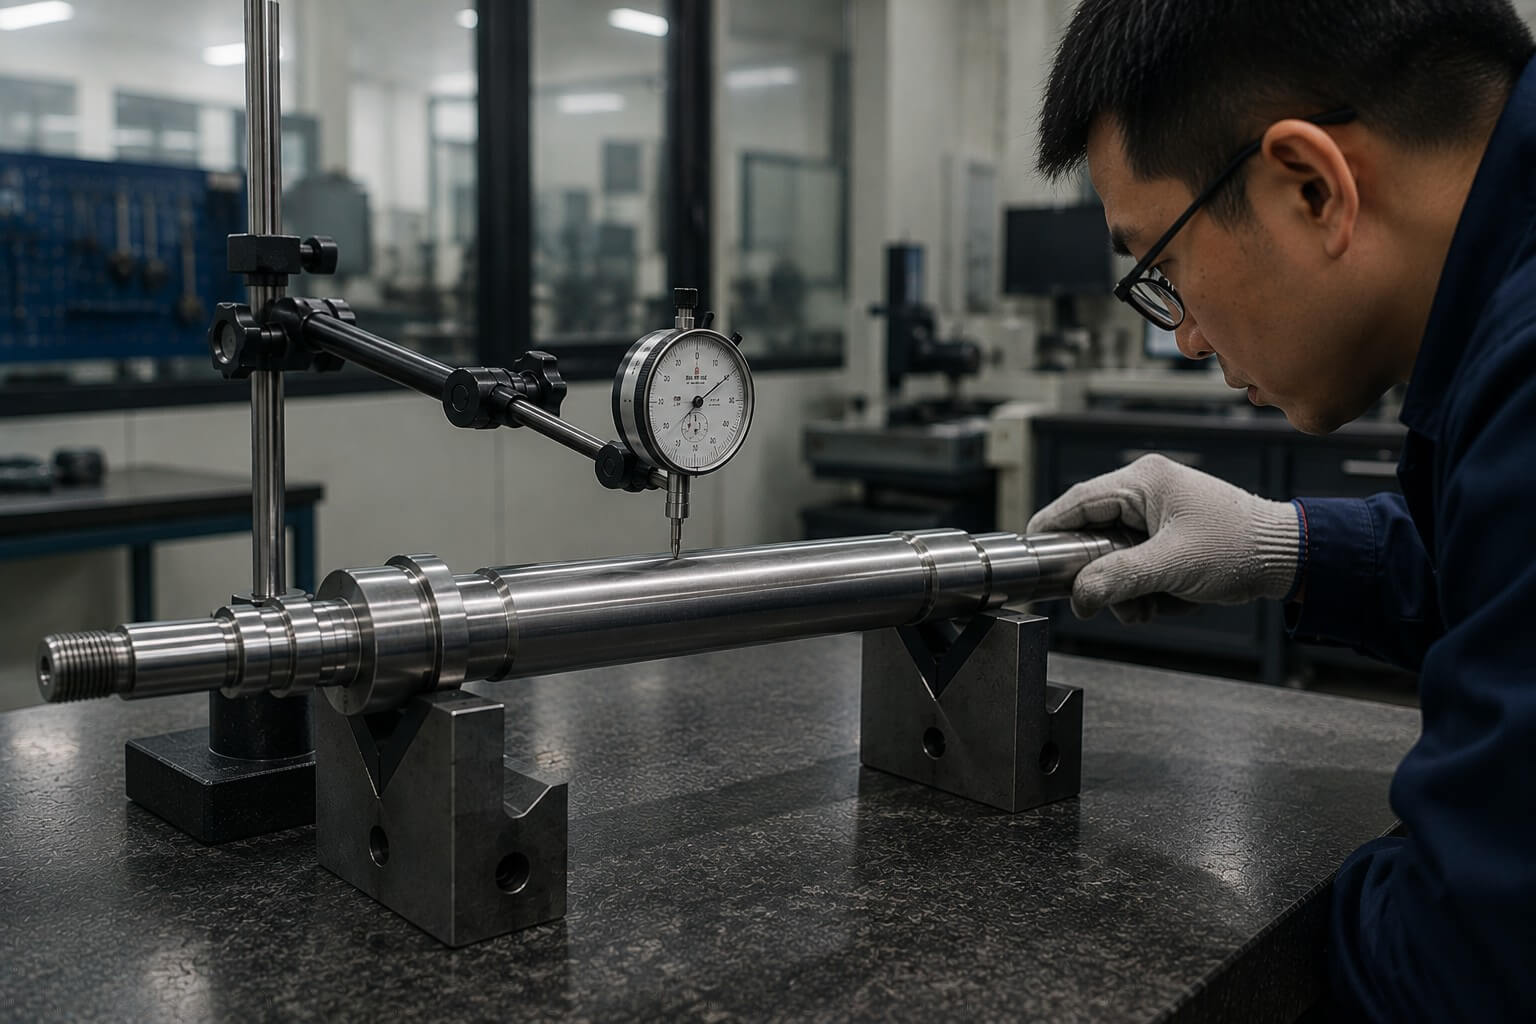
Quality control begins with the current drawing, material and agreed acceptance requirements. Critical features are identified before machining so inspection occurs at the stage where variation can be detected and corrected effectively.
Our process combines first-article verification, in-process monitoring and 100% outgoing inspection before shipment.
Una produzione affidabile significa mantenere il livello di precisione approvato man mano che gli utensili si consumano, i lotti di materiale cambiano e i volumi di produzione aumentano.
Il sistema di fissaggio dei pezzi, gli utensili, i programmi e i controlli di impostazione stabiliscono un punto di partenza controllato per la produzione.
Gli utensili vengono monitorati e sostituiti o regolati in base all’andamento dimensionale e ai requisiti di finitura superficiale.
Le caratteristiche critiche vengono misurate a intervalli pianificati per individuare le variazioni prima che influenzino l’intero ordine.
I metodi approvati, i criteri di ispezione e i registri di progetto garantiscono la ripetibilità nei futuri ordini.
Le lezioni tratte dai primi articoli e dai lotti iniziali vengono integrate nel piano di produzione stabile.
Le parti finite vengono pulite, separate e protette in base alla geometria e alle condizioni superficiali.
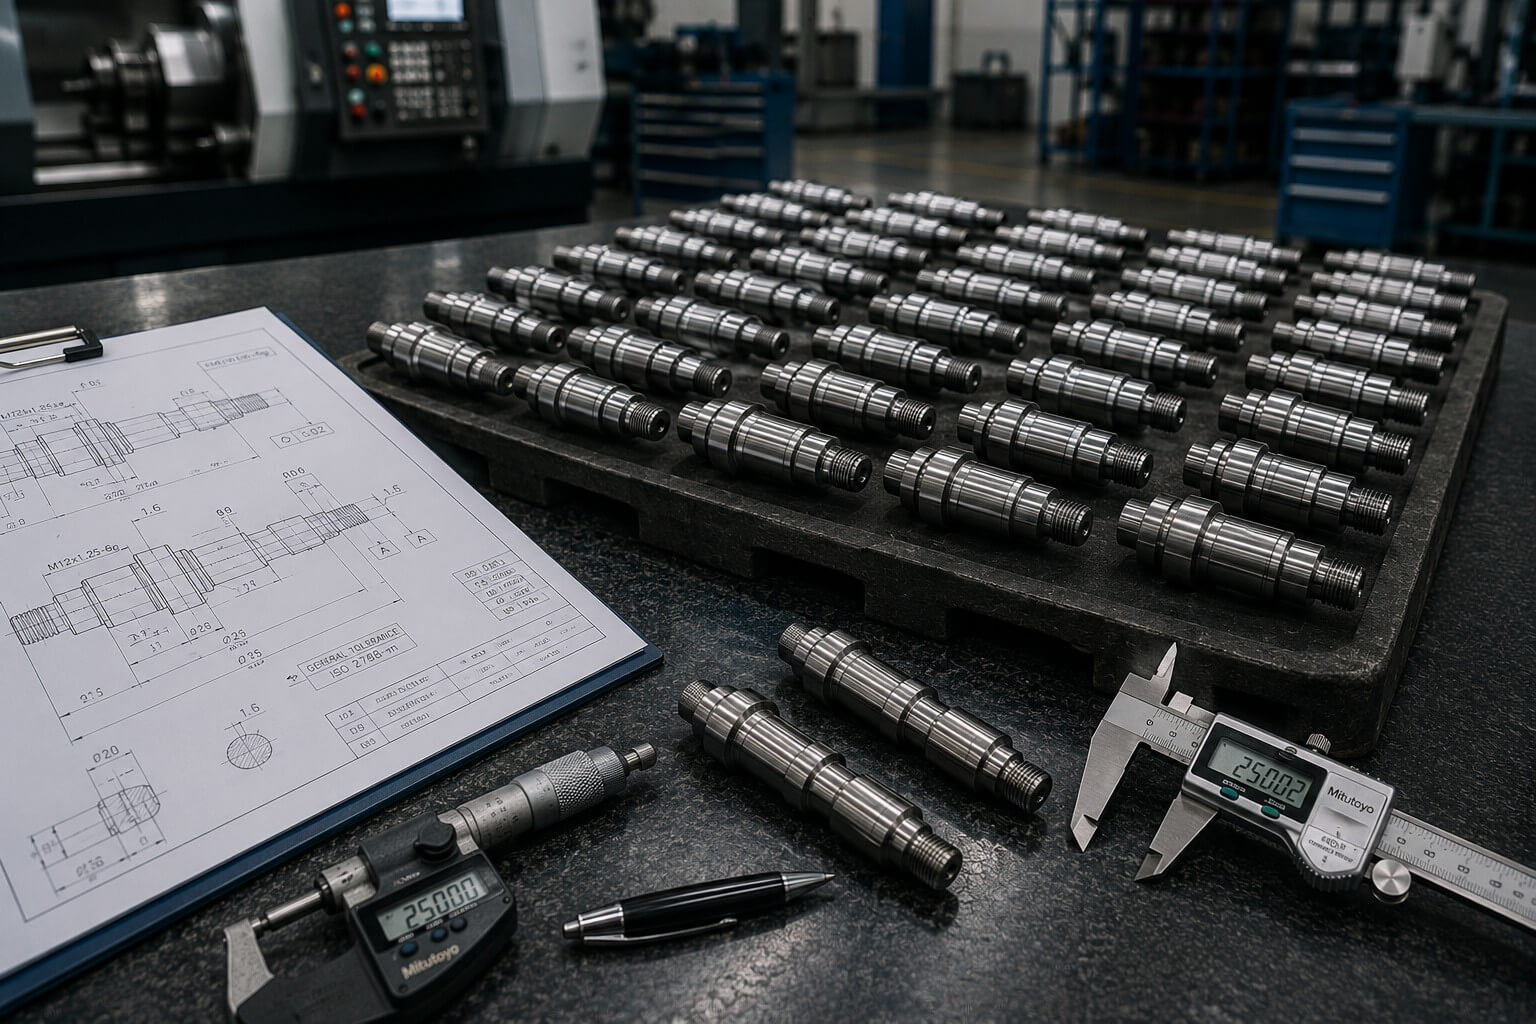
Realizzare un campione preciso è solo l’inizio. Gli ordini ripetuti richiedono configurazioni standardizzate, attrezzature controllate, monitoraggio del processo e conservazione delle conoscenze progettuali, affinché i lotti successivi rispettino i requisiti approvati.
La stessa disciplina ingegneristica viene applicata dai prototipi e dagli ordini a basso volume fino alla produzione stabile, con adeguamenti responsabili del processo man mano che aumentano quantità e dati di fabbricazione.
Gli alberi lunghi, le pareti sottili, le alesature profonde e le caratteristiche complesse richiedono soluzioni diverse per il supporto, le forze di taglio, il calore e la misurazione.
Il supporto, i parametri di taglio e la sequenza di lavorazione vengono pianificati per ridurre la flessione, le vibrazioni e la perdita di rettilineità.
Un serraggio controllato, utensili affilati e una rimozione equilibrata del materiale contribuiscono a ridurre le deformazioni durante e dopo la lavorazione.
Si tengono in considerazione la rigidità dell’utensile, l’evacuazione dei trucioli, l’accesso al refrigerante e la strategia di misurazione in funzione della profondità e del diametro.
Gli utensili e le condizioni di taglio vengono selezionati per caratteristiche trasversali, scanalature o geometrie che interrompono la tornitura continua.
Calore, tempra da lavoro e usura degli utensili vengono gestiti attraverso utensili adeguati, parametri appropriati e frequenza delle ispezioni.
Lavorare caratteristiche tornite e fresate correlate in una configurazione controllata può migliorare la loro coerenza posizionale.
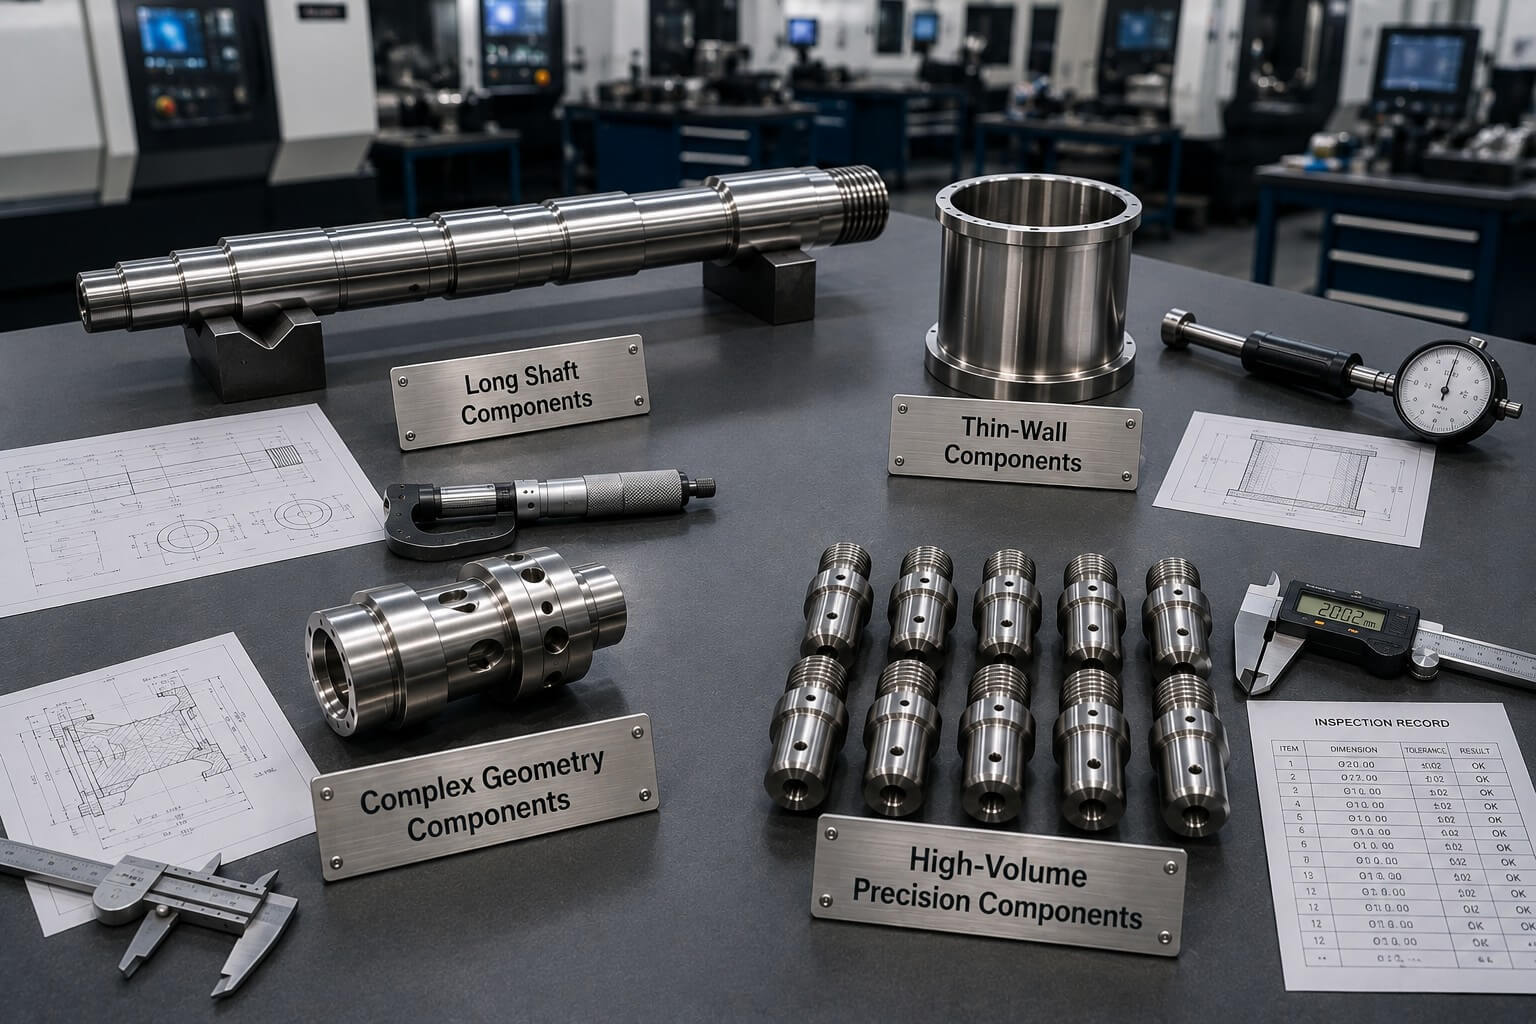
Applicare un unico metodo di tornitura standard a ogni geometria può causare vibrazioni, deformazioni, scarso smaltimento dei trucioli o dimensioni non uniformi. L'approccio più efficace inizia identificando il rischio specifico del pezzo e pianificando il processo in base a esso.
I nostri ingegneri valutano il sistema di fissaggio, il supporto, l'accesso all'utensile, la sequenza di lavorazione e i requisiti di ispezione prima dell'inizio della produzione.
Invia i tuoi disegni e ricevi una revisione ingegneristica insieme a un preventivo basato sul progetto.
Sia che tu abbia bisogno di un singolo prototipo, di un albero di precisione, di un complesso componente tornito-fresato o di una produzione ripetitiva, Tianyida è pronto a esaminare l’intero fabbisogno produttivo.
Con 10 anni di esperienza nella produzione di precisione, un sistema di qualità ISO 9001:2015 e la possibilità di consegne internazionali, il nostro team di Shenzhen aiuta i clienti a passare dalla revisione del disegno alla produzione verificata, garantendo una comunicazione chiara.
STEP, STP, IGES, X_T, Parasolid or another suitable 3D format, plus a drawing showing tolerances and GD&T.;
Grado preciso, trattamento termico, rivestimento, mascheratura e
requisiti di certificazione.
Quantità del prototipo, dimensioni dei lotti e domanda annuale stimata, ove disponibile.
Data target, destinazione, imballaggio, rapporti di ispezione
e requisiti speciali di accettazione.
Shenzhen Tianyida Precision Technology Co., Ltd. è un partner di fiducia nella produzione di precisione, specializzato in lavorazione CNC, fabbricazione di lamiere, prototipazione rapida e soluzioni complete di produzione.