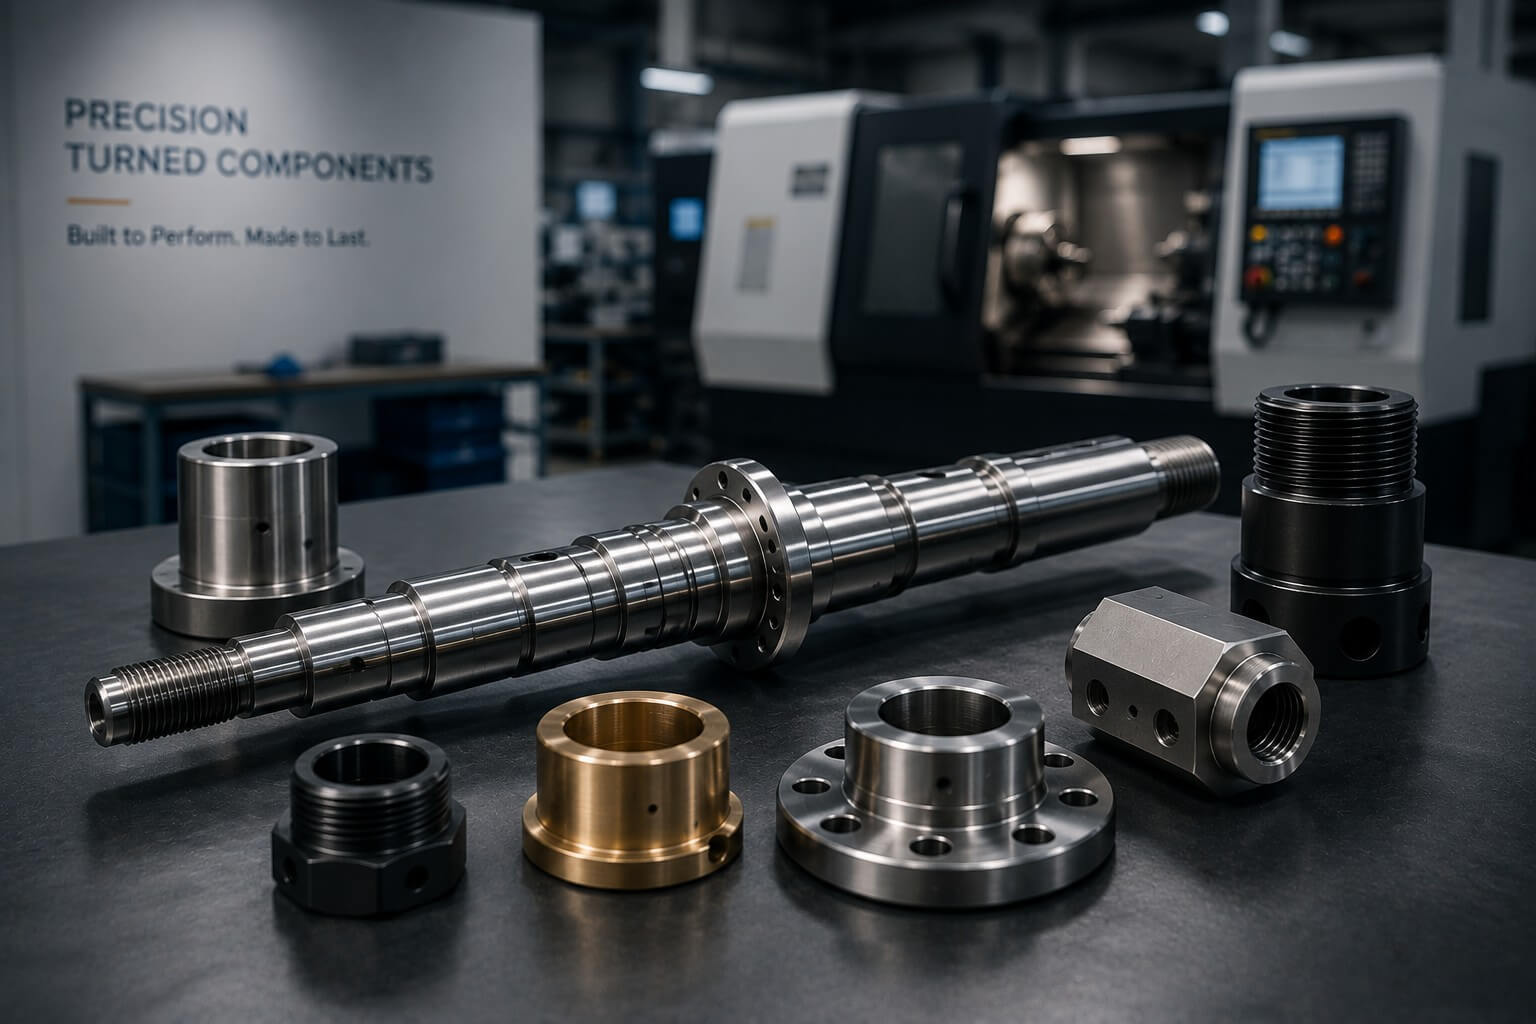
Precision turned components often control fit, motion, sealing and alignment within a larger assembly. Small variation in diameter, concentricity, runout or surface condition can influence the performance of the entire product.
At Tianyida, each project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical turning or turn-mill strategy and define inspection around the characteristics that matter most.
Un composant de précision ne se définit pas seulement par ses dimensions, mais par la fiabilité de son ajustement, de sa rotation, de son guidage, de son étanchéité ou de sa connexion après assemblage.
Arbres, broches, rouleaux et tourillons fabriqués pour assurer une rotation contrôlée, un ajustement optimal et une interaction de surface efficace.
Bagues, manchons, goupilles de centrage et entretoises conçus pour garantir l’alignement et une assemblage répétable.
Adaptateurs, raccords, buses, corps filetés et interfaces où les filetages et les surfaces d’étanchéité influencent la performance
Sièges, épaulements et diamètres connexes nécessitant un ajustement contrôlé, un battement radial et des relations positionnelles.
Corps rotatifs dotés de motifs de boulonnage, d’alésages, de faces et d’éléments d’assemblage pouvant requérir du tournage et de la fraiseuse.
Composants combinant une géométrie rotative avec des faces planes, des rainures, des trous transversaux ou des caractéristiques hors axe afin de réduire les opérations secondaires d’ajustage.
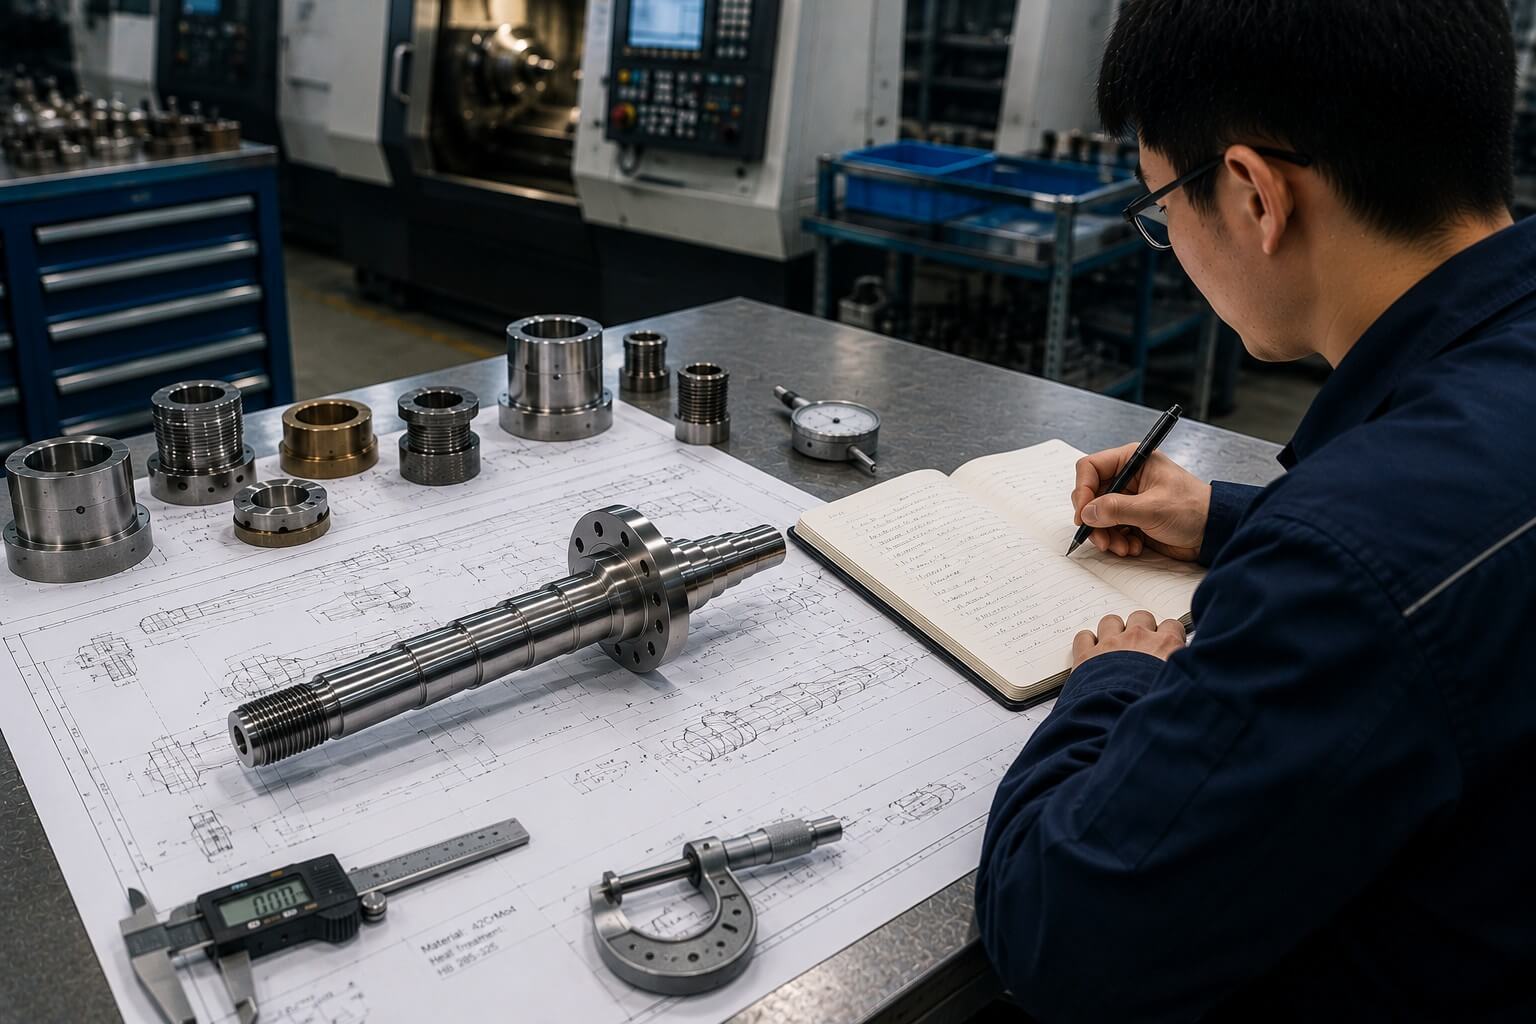
Comprendre la fonction de la pièce permet de déterminer quels diamètres, épaulements, filetages, alésages et surfaces exigent le plus grand contrôle des procédés. Cela aide également à éviter de traiter chaque exigence du dessin comme si elle engendrait le même risque de fabrication. Notre équipe d’ingénierie examine comment les caractéristiques connexes interagissent entre elles, afin que les décisions d’usinage et d’inspection soutiennent l’assemblage final — et non pas simplement une mesure isolée.
Le procédé adéquat dépend de la géométrie, de l’accès aux caractéristiques, des relations de tolérance, du matériau et de la quantité de production — et non de la préférence de la machine.
Diamètres, épaulements, cônes, rainures et profils usinés selon les exigences fonctionnelles et dimensionnelles
Alésages, contre-alésages, rainures internes et caractéristiques internes de précision conçus en tenant compte de l’accès, de la rigidité et des mesures.
Taraudages externes et internes réalisés conformément aux spécifications du dessin, aux exigences d’ajustement et de contrôle
Géométrie contrôlée des rainures et stratégie de coupe, avec une attention particulière portée aux bavures, aux déformations et à l’état de surface.
Fraisage, perçage et opérations croisées intégrés au tournage lorsque la géométrie de la pièce et les capacités de l’équipement le permettent.
La rectification, le traitement thermique, l’électroérosion, le placage, la passivation et d’autres opérations requises peuvent être coordonnés par projet
L’usinage conventionnel sur tour CNC est efficace pour les surfaces de révolution, tandis que l’usinage tour-fraiseuse peut combiner des faces planes, des rainures, des trous transversaux et d’autres détails non rotatifs dans une configuration coordonnée. Lorsque cela est approprié, réduire le nombre de remontages permet de préserver l’interaction entre les caractéristiques tournées et fraises.
Chaque projet est examiné individuellement afin que l’outillage, le serrage, la séquence d’usinage et les méthodes de contrôle soutiennent une fabrication stable sans introduire de complexité inutile.
Le grade et l’état du matériau influencent le comportement de coupe, l’usure des outils, la stabilité dimensionnelle, la qualité de surface et la durée de vie du produit final.
Utilisé pour des pièces résistantes à la corrosion, médicales, de régulation des fluides et industrielles. Les exigences en matière de durcissement par travail, de chauffage, de formation de bavures et de passivation impactent la planification des procédés.
Sélectionnés pour les arbres, les composants d’entraînement et les applications structurelles nécessitant résistance, ténacité ou un traitement thermique ultérieur.
Appliqués aux pièces résistantes à l’usure et aux outillages, avec la dureté, la marge d’usinage et la séquence du traitement thermique définies à l’avance.
Légers et faciles à usiner pour les boîtiers, les entretoises, les raccords et les composants d’automatisation ; il convient de spécifier les alliages ainsi que les finitions esthétiques.
Commun pour les connecteurs, raccords, pièces conductrices et composants fluides ; la nuance influence le contrôle des copeaux et l’état de surface obtenable.
Le titane nécessite une gestion maîtrisée de la chaleur et de l’usure des outils ; les plastiques requièrent une attention particulière à la chaleur, aux déformations et à la stabilité dimensionnelle.
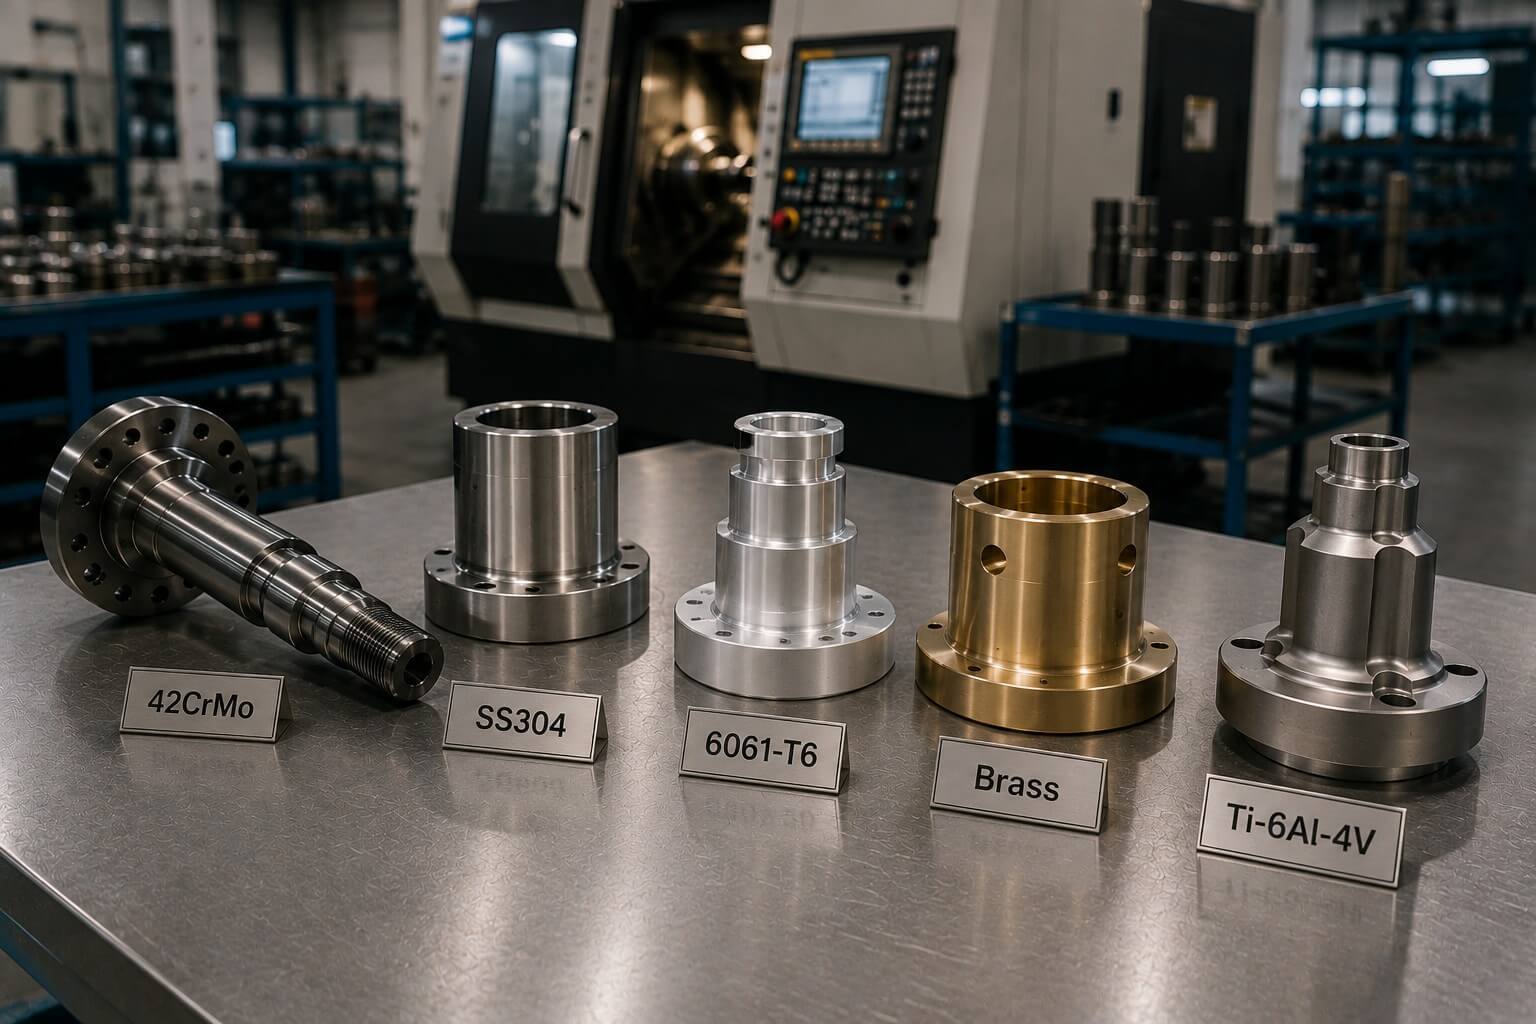
Tianyida usine métaux communs et plastiques techniques selon les plans et spécifications du client. Les exigences précises relatives à la nuance, à l’état, au traitement thermique et à la certification doivent être confirmées lors de l’établissement du devis.
Si le choix du matériau reste ouvert, nous pouvons discuter des considérations pratiques d’usinage en fonction de l’application et des besoins de production ; l’approbation finale du matériau demeure du ressort du client.
Les différentes géométries exigent des approches distinctes afin d’assurer la rigidité, l’accès aux caractéristiques, l’efficacité du cycle et la cohérence dimensionnelle.
Composants droits, étagés, coniques et filetés, avec des diamètres, épaulements et caractéristiques associés soigneusement contrôlés.
Les diamètres internes et externes, les rainures et les faces sont réalisés pour assurer l’ajustement, le guidage, l’étanchéité ou les interfaces d’usure.
Des composants combinant des alésages, des faces, des diamètres ainsi que des motifs de boulonnage ou des caractéristiques fraisées.
Des composants filetés et liés aux fluides nécessitant des bords nets, des surfaces d’étanchéité et des raccordements fiables.
Des pièces rotatives exigeant un décentrage contrôlé, des paliers, une bonne état de surface et une géométrie stable.
Des pièces rotatives intégrant des faces planes, des rainures, des trous, des cavités ou des caractéristiques hors axe dans un processus coordonné.
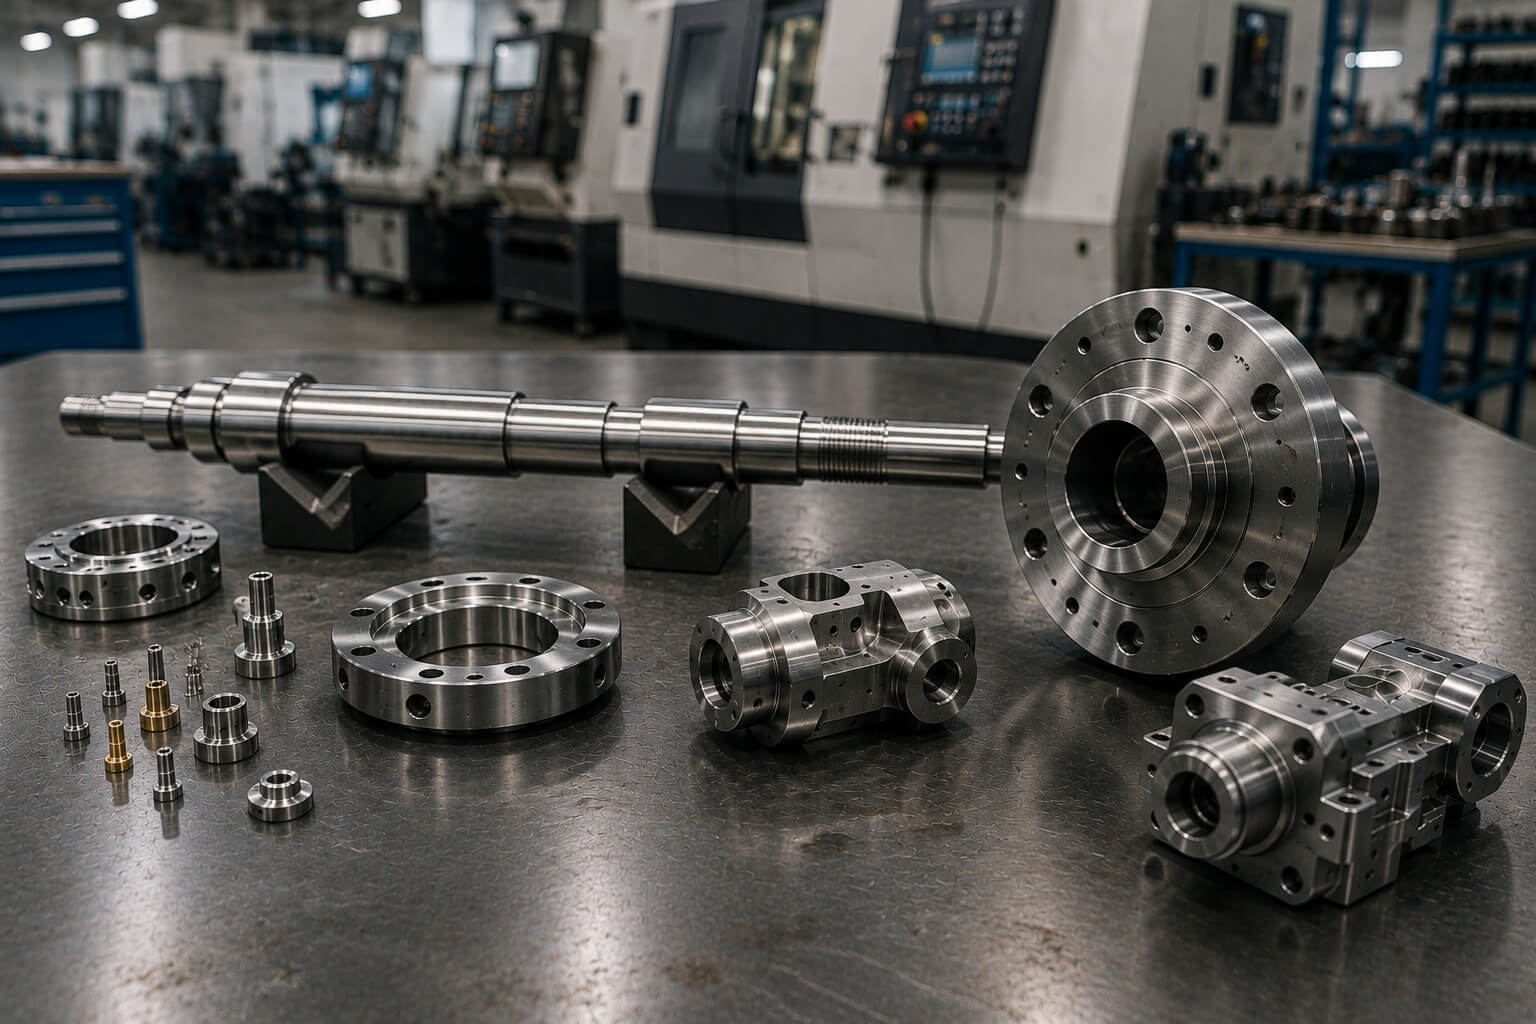
Notre capacité de tournage CNC permet de réaliser une large gamme de pièces basées sur des plans, destinées aux prototypes, aux petites séries et à la production répétitive. Les exemples ci-dessous représentent des familles de pièces typiques plutôt qu’un catalogue figé.
Chaque projet est évalué selon l’ensemble du parcours, incluant le tournage, les opérations de fraisage, l’ébavurage, le traitement thermique, la finition, l’inspection et l’emballage.
Les performances de rotation dépendent de la manière dont les diamètres critiques et les faces se rapportent entre eux — et non d’une seule dimension.
Les diamètres et alésages associés sont usinés selon une stratégie qui préserve leur axe commun et leur ajustement fonctionnel.
Le battement radial et axial est pris en compte pour les surfaces tournantes, les épaulements, les brides et les caractéristiques liées aux roulements.
La stabilité de coupe, le support et l’état de l’outil influencent la capacité des surfaces de rotation à rester constantes sur toute leur longueur.
La méthode de mesure et le contrôle du processus sont adaptés aux exigences d’ajustement libre, transition ou interférent.
La perpendicularité, la position axiale et l’état de surface influencent l’emplacement du roulement, l’étanchéité et la superposition des assemblages.
Les paramètres d’usinage, la géométrie de l’outil et le comportement des matériaux sont maîtrisés afin d’atteindre les exigences fonctionnelles de la surface.
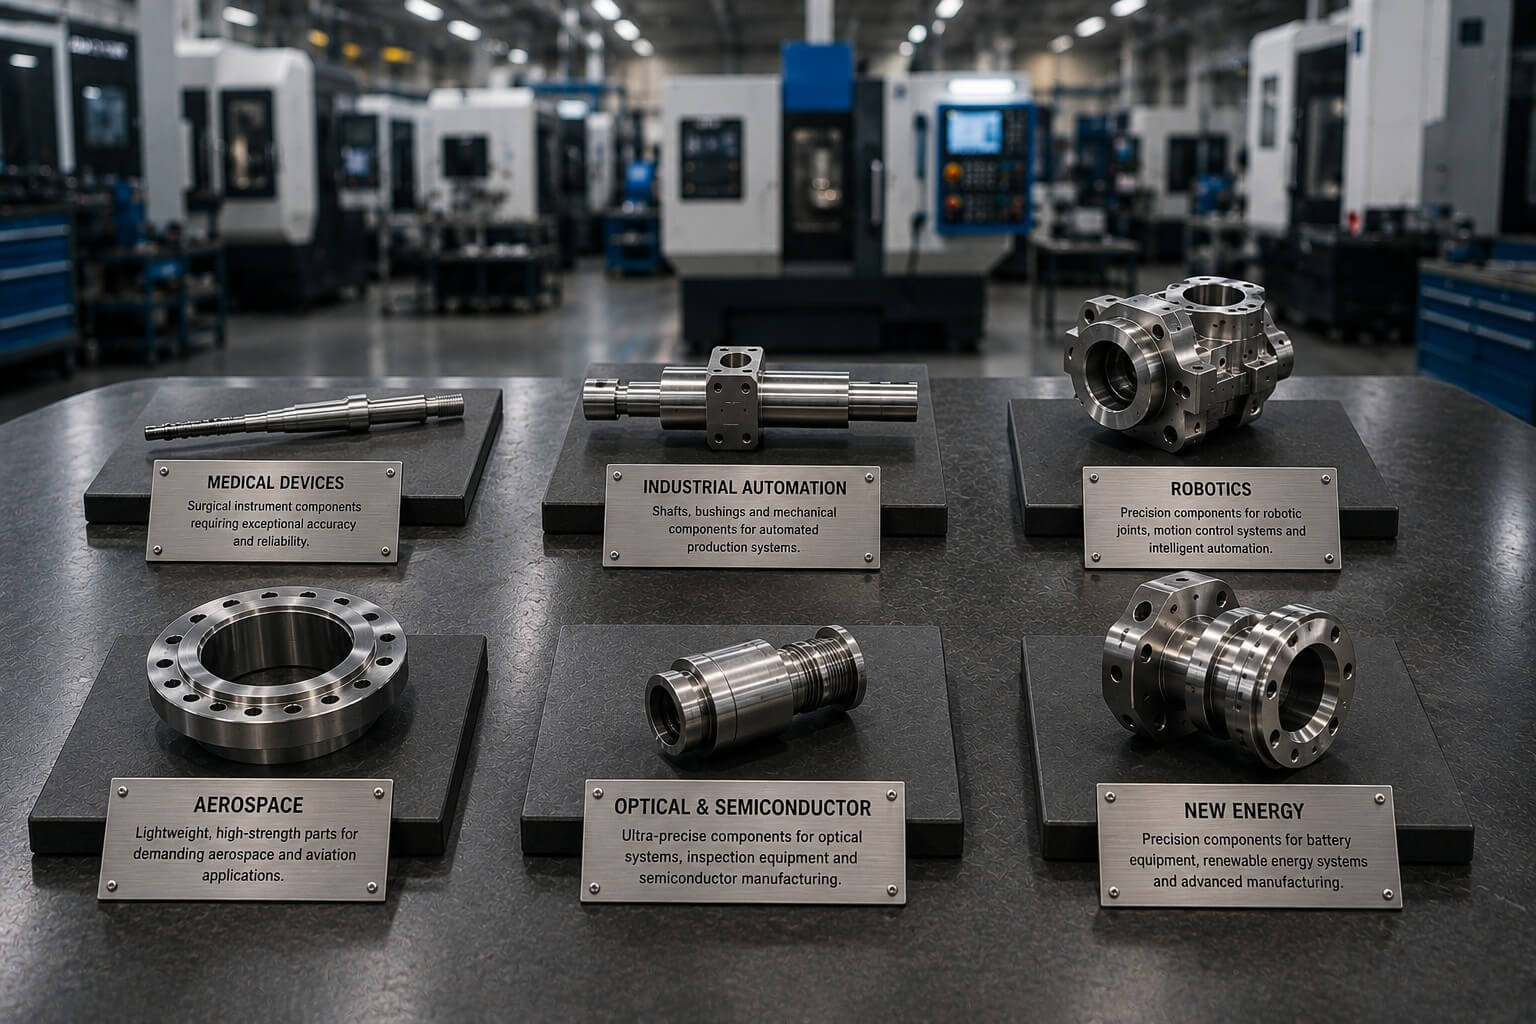
Un arbre peut respecter sa tolérance de diamètre tout en provoquant des vibrations ou des problèmes d’assemblage si les sièges de roulements, les épaulements ou les diamètres de raccordement ne sont pas correctement alignés. Pour les composants rotatifs, guidés et étanches, les relations géométriques doivent orienter la stratégie de fabrication et d’inspection.
Le serrage, le choix des références, l’ordre d’usinage, l’état de l’outil et la méthode de mesure sont planifiés en fonction de l’importance fonctionnelle de chaque caractéristique.
L’inspection valide le résultat ; c’est un usinage contrôlé qui rend ce résultat répétable sur l’ensemble de la commande.
Les modèles actuels, les plans, les matériaux, les finitions et les exigences d’acceptation sont confirmés pour la production.
Les pièces initiales sont inspectées avant que le processus ne soit autorisé à poursuivre la production ou à obtenir l’approbation lorsque cela est requis.
Les diamètres critiques, les longueurs, les filetages et les relations géométriques sont vérifiés pendant l’usinage.
L’état des outils et les tendances dimensionnelles sont surveillés afin de maintenir la constance tout au long de la production.
Les dimensions, le battement, les filetages, l’ébavurage, la finition et la qualité de fabrication sont vérifiés à l’aide d’équipements adaptés.
Des rapports sur le premier article, les dimensions et la CMM peuvent être fournis sur demande et selon l’accord établi lors du devis.
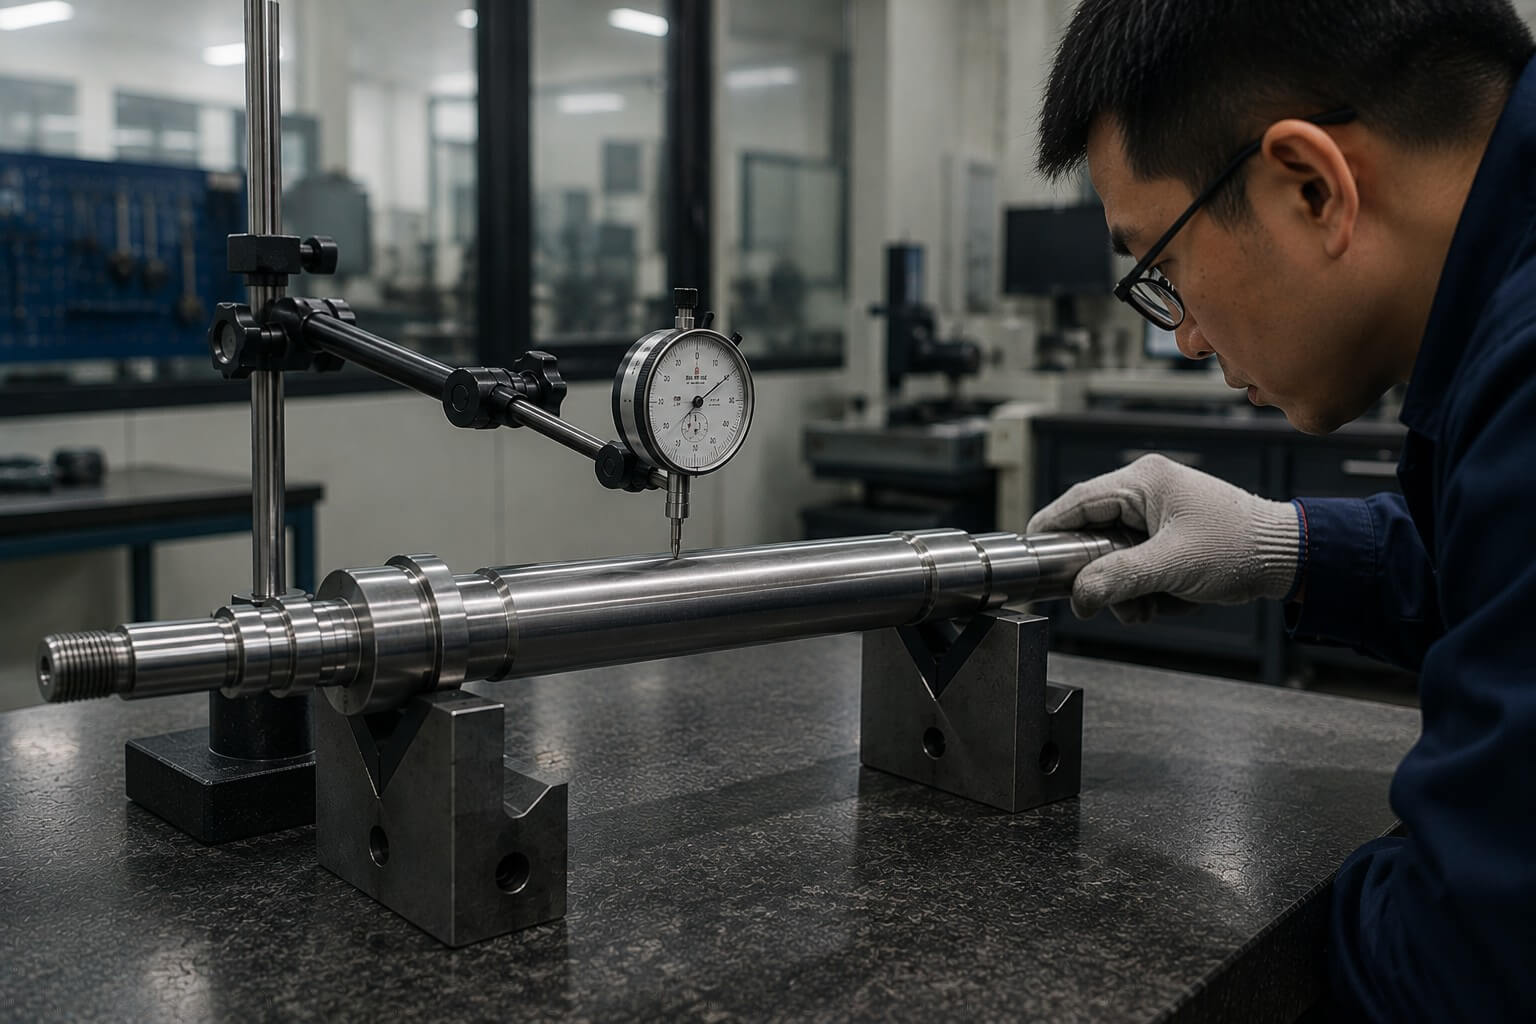
Quality control begins with the current drawing, material and agreed acceptance requirements. Critical features are identified before machining so inspection occurs at the stage where variation can be detected and corrected effectively.
Our process combines first-article verification, in-process monitoring and 100% outgoing inspection before shipment.
Une fabrication fiable implique de maintenir le niveau de précision approuvé malgré l’usure des outils, les changements de lots de matériaux et l’augmentation des quantités produites.
Le maintien de la pièce, l’outillage, les programmes et les contrôles de configuration établissent un point de départ maîtrisé pour la production.
Les outils sont surveillés et remplacés ou ajustés en fonction des tendances dimensionnelles et des exigences de surface.
Les caractéristiques critiques sont mesurées à des intervalles planifiés afin d’identifier les variations avant qu’elles n’affectent l’ensemble de la commande.
Les méthodes approuvées, les critères d’inspection et les dossiers de projet garantissent la répétabilité pour les commandes futures.
Les enseignements tirés des premiers articles et des lots initiaux sont intégrés au plan de production stable.
Les pièces finies sont nettoyées, séparées et protégées en fonction de leur géométrie et de l’état de leur surface.
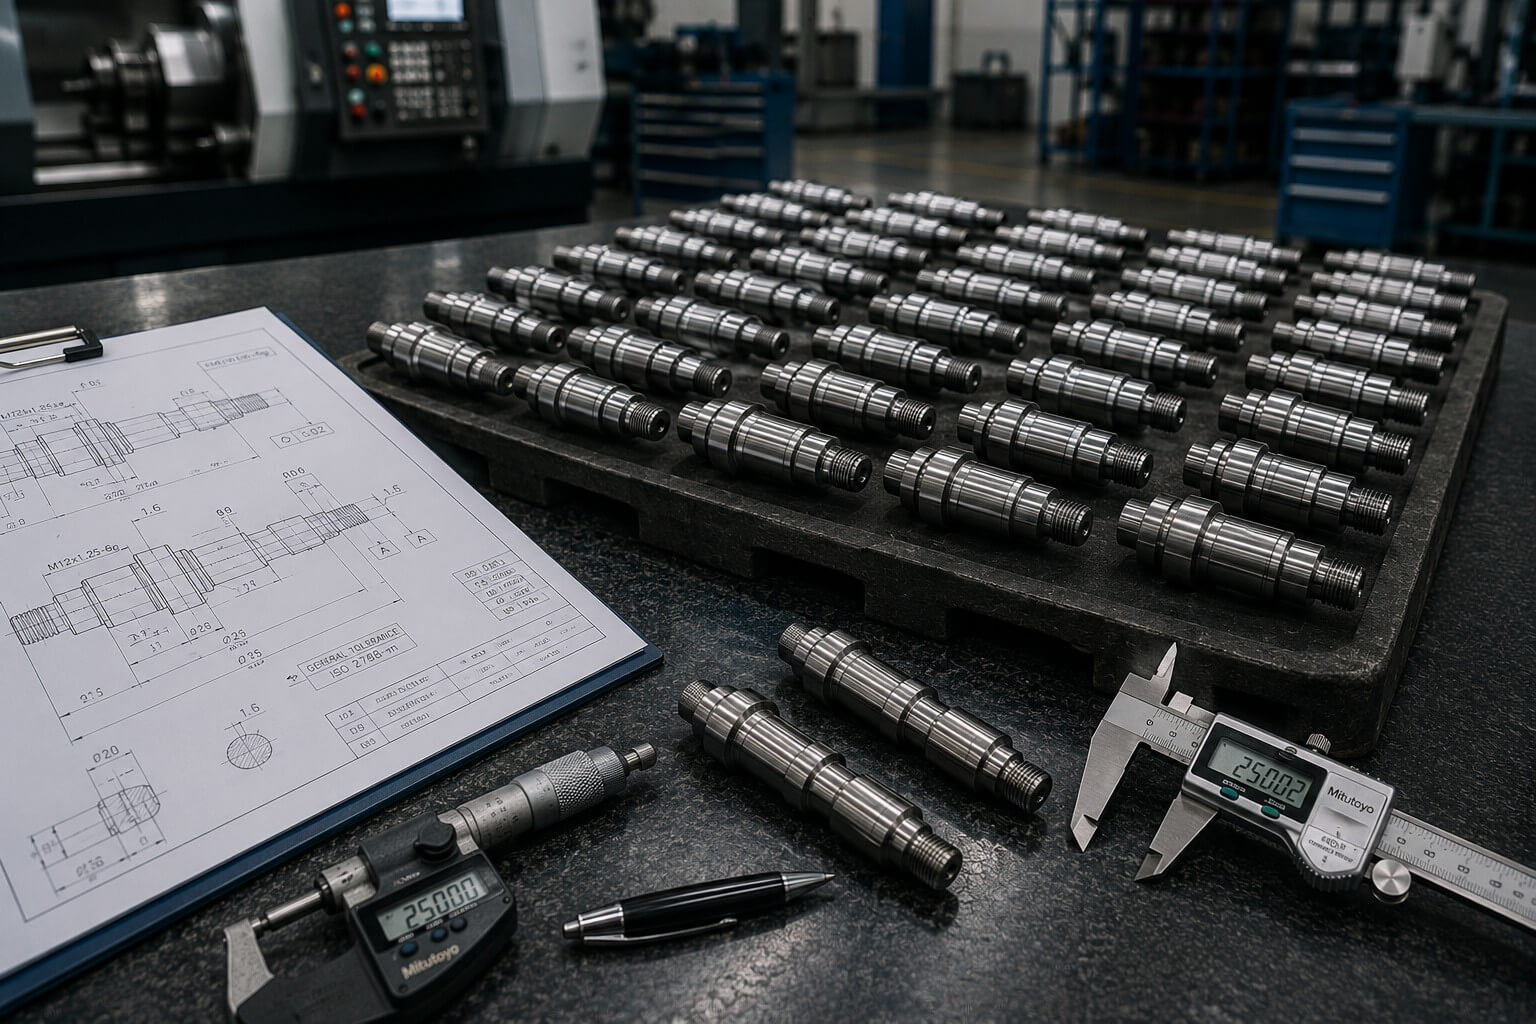
Fabriquer un seul échantillon précis n’est que le début. Les commandes répétées exigent des configurations standardisées, un outillage maîtrisé, une surveillance du processus et la conservation des connaissances relatives au projet, afin que les lots ultérieurs répondent aux spécifications approuvées.
La même discipline d’ingénierie est appliquée, depuis les prototypes et les petites séries jusqu’à la production stable, avec un ajustement responsable du processus à mesure que les volumes et les données de fabrication augmentent.
Les arbres longs, les parois minces, les alésages profonds et les formes complexes nécessitent des solutions différentes pour le support, les forces de coupe, la chaleur et la mesure.
Le support, les paramètres d’usinage et la séquence d’usinage sont soigneusement planifiés afin de réduire la déflexion, les vibrations et la perte de rectitude.
Un serrage contrôlé, un outillage affûté et un enlèvement de matière équilibré permettent de réduire les déformations pendant et après l’usinage.
La rigidité de l’outil, l’évacuation des copeaux, l’accès au liquide de refroidissement et la stratégie de mesure sont soigneusement étudiés en fonction de la profondeur et du diamètre.
Les outillages et les conditions d’usinage sont sélectionnés pour les caractéristiques croisées, les rainures ou les géométries qui interrompent le tournage continu.
La chaleur, le durcissement par travail et l’usure des outils sont maîtrisés grâce à des outillages adaptés, aux paramètres appropriés et à une fréquence d’inspection adéquate.
Usiner des caractéristiques tournées et fraisées liées dans un montage contrôlé peut améliorer leur cohérence positionnelle.
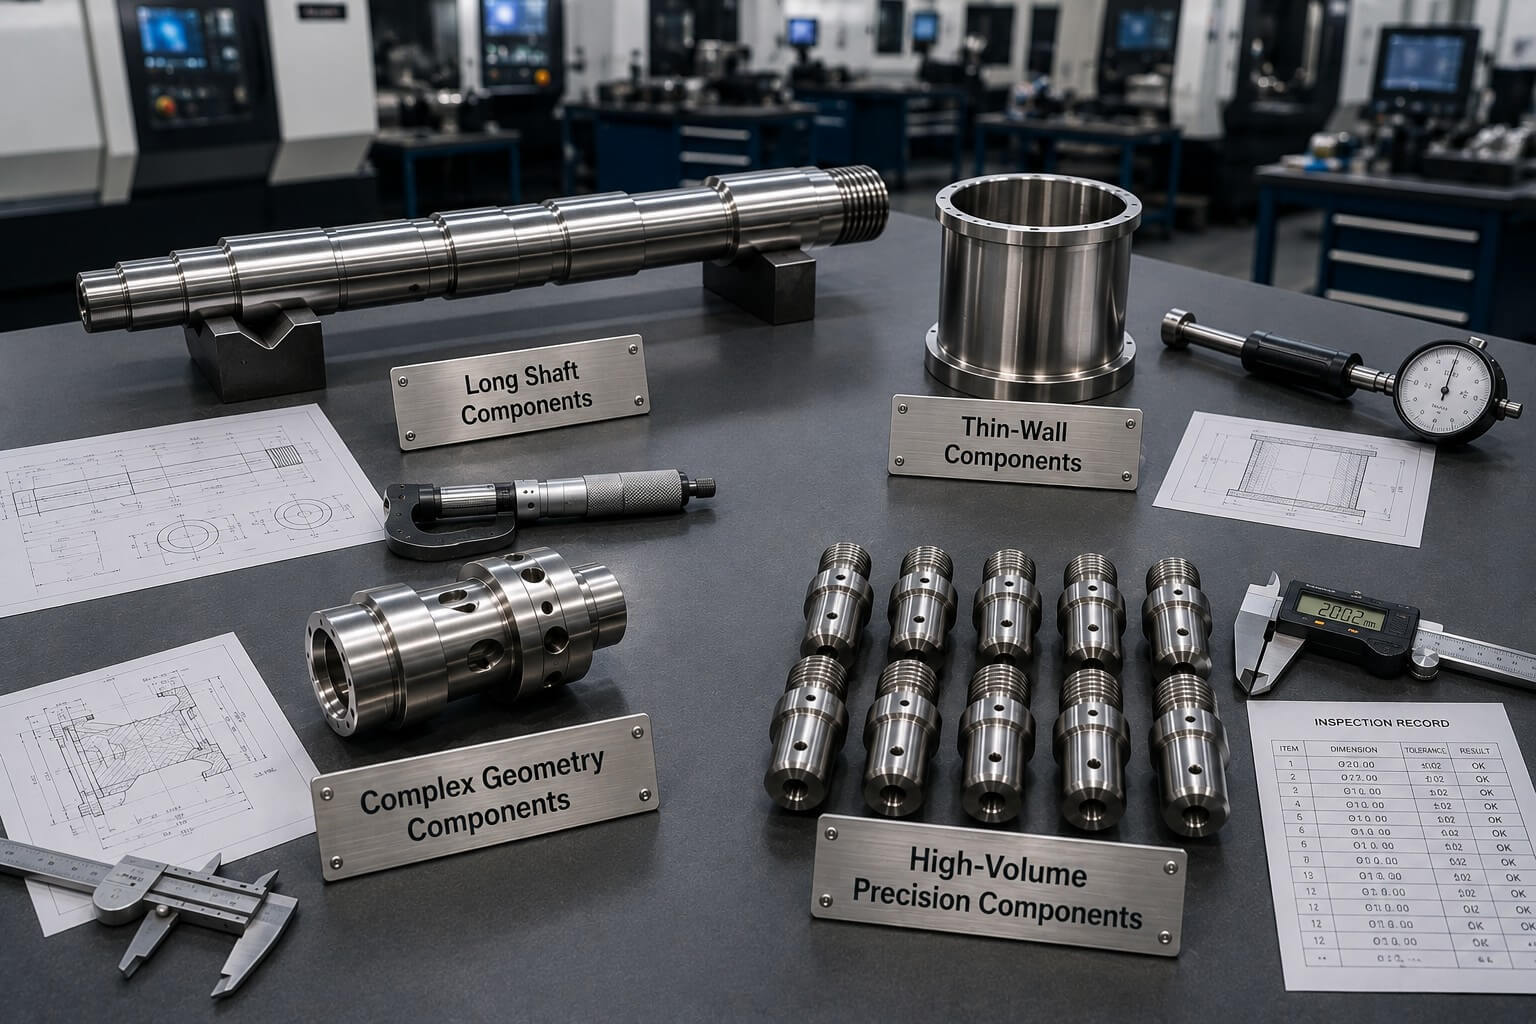
Appliquer une seule méthode de tournage standard à toutes les géométries peut entraîner des vibrations, des déformations, une mauvaise évacuation des copeaux ou des dimensions incohérentes. L’approche la plus efficace commence par identifier le risque spécifique de la pièce et planifier le processus en conséquence.
Nos ingénieurs évaluent le serrage, le support, l’accès à l’outil, la séquence d’usinage et les exigences d’inspection avant le début de la production.
Envoyez vos plans et recevez une analyse technique accompagnée d’un devis basé sur le projet.
Que vous ayez besoin d’un seul prototype, d’un arbre de précision, d’une pièce complexe tournée-fraisée ou d’une production répétitive, Tianyida est prêt à examiner l’ensemble des exigences de fabrication.
Avec 10 ans d’expérience en fabrication de précision, un système qualité ISO 9001:2015 et un soutien à la livraison internationale, notre équipe de Shenzhen aide les clients à passer de l’examen des plans à une production vérifiée grâce à une communication claire.
STEP, STP, IGES, X_T, Parasolid or another suitable 3D format, plus a drawing showing tolerances and GD&T.;
Qualité exacte, traitement thermique, revêtement, masquage et
exigences de certification.
Quantité de prototypes, tailles de lots et demande annuelle estimée, lorsque disponible.
Date cible, destination, emballage, rapports d’inspection
et exigences spéciales d’acceptation.
Shenzhen Tianyida Precision Technology Co., Ltd. est un partenaire de confiance spécialisé dans la fabrication de précision, notamment l’usinage CNC, la fabrication de tôles, le prototypage rapide et les solutions complètes de fabrication.