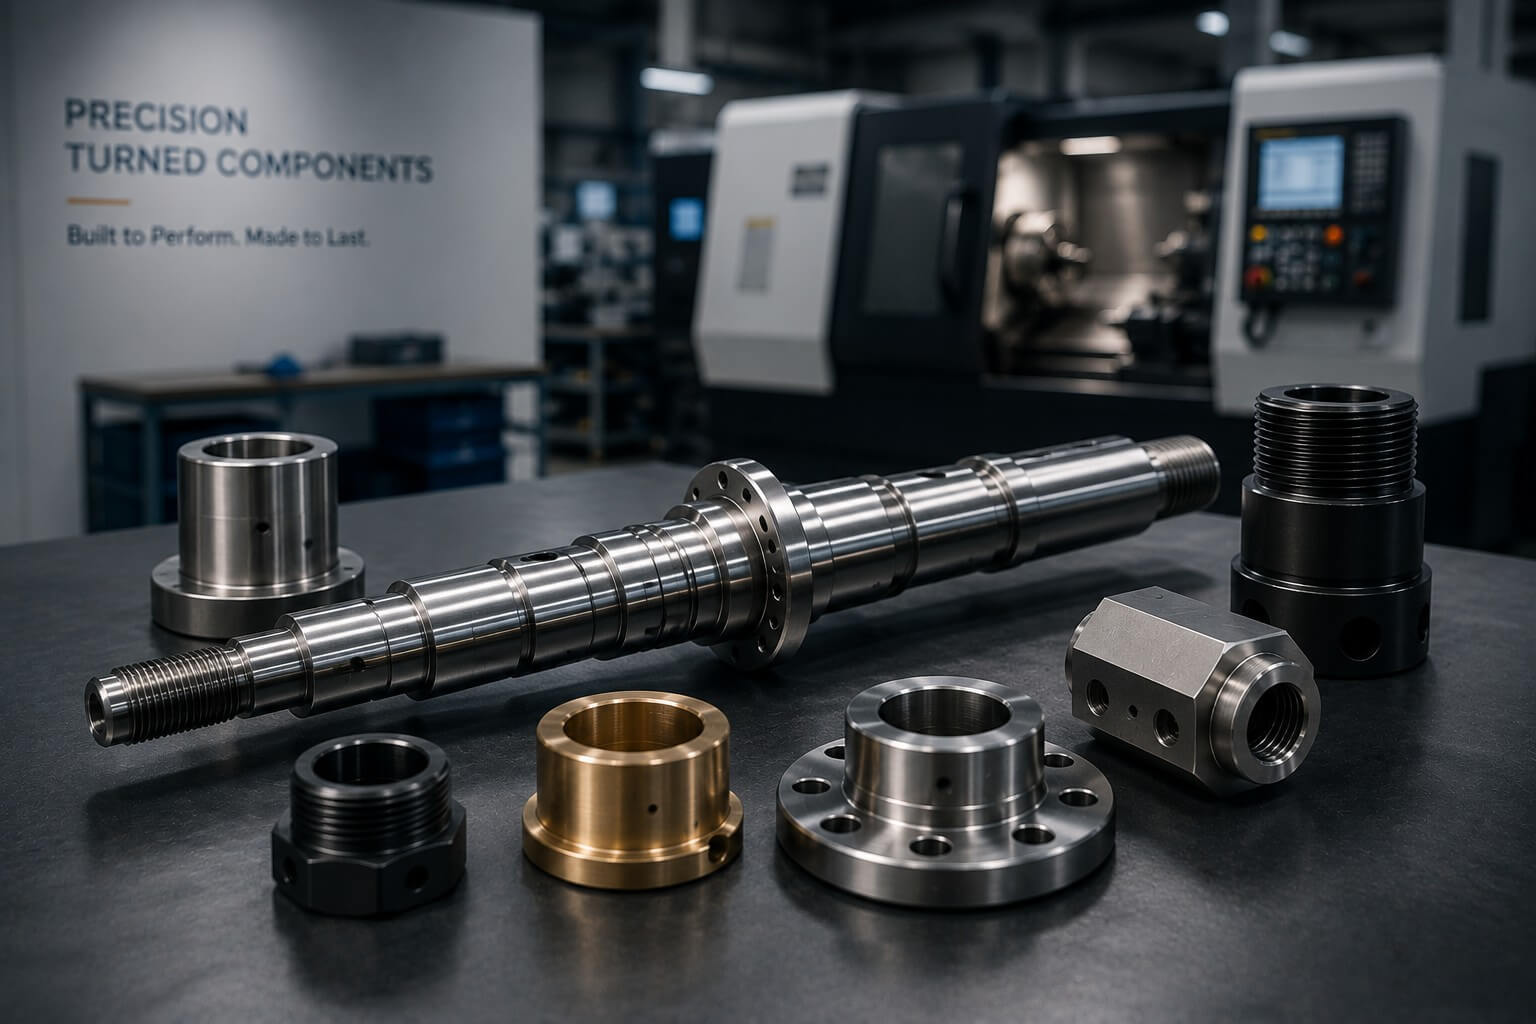
Precision turned components often control fit, motion, sealing and alignment within a larger assembly. Small variation in diameter, concentricity, runout or surface condition can influence the performance of the entire product.
At Tianyida, each project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical turning or turn-mill strategy and define inspection around the characteristics that matter most.
Um componente de precisão não se define apenas por suas dimensões, mas pela confiabilidade com que encaixa, gira, guia, veda ou conecta após a montagem.
Eixos, fusos, rolos e mancais fabricados para rotação controlada, ajuste preciso e interação superficial.
Buchas, casquilhos, pinos de localização e espaçadores projetados para alinhamento e montagem repetitiva.
Adaptadores, conexões, bicos, corpos roscados e interfaces onde as roscas e superfícies de vedação afetam o desempenho
Assentos, ombros e diâmetros relacionados que exigem ajuste controlado, desvio radial e relações posicionais.
Corpos rotativos com padrões de parafusos, furos, faces e características de montagem que podem requerer torneamento e fresamento.
Componentes que combinam geometria rotacional com superfícies planas, ranhuras, furos cruzados ou características fora do eixo, reduzindo a necessidade de setups secundários
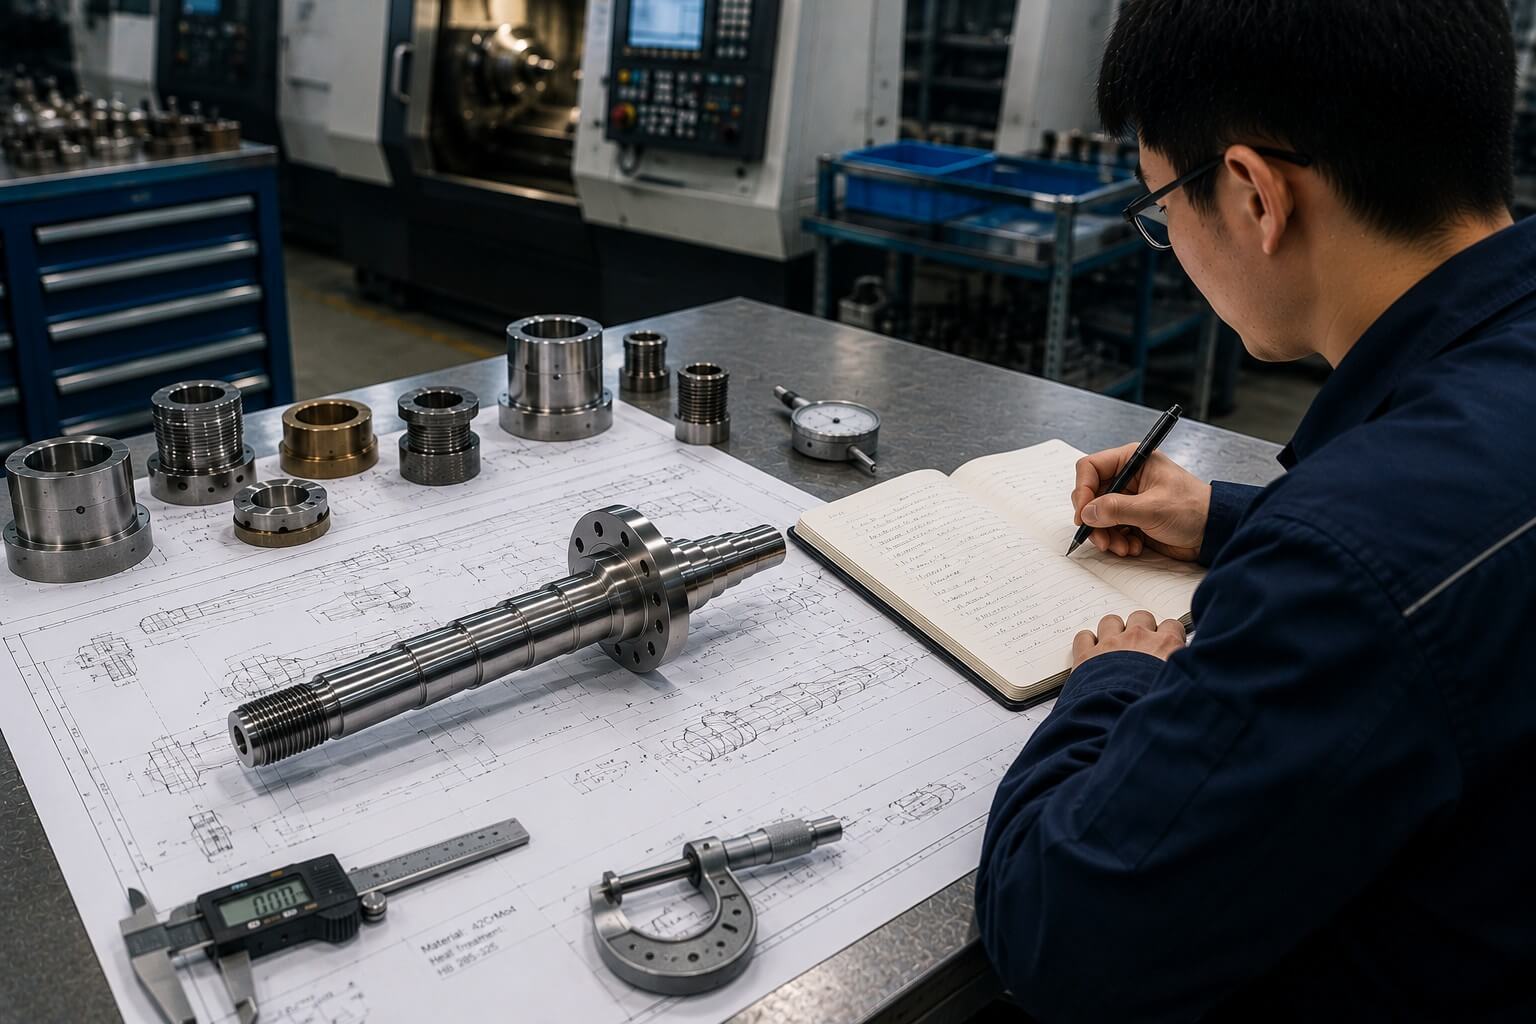
A compreensão da função da peça ajuda a determinar quais diâmetros, ombros, roscas, furos e superfícies exigem maior controle do processo. Também evita tratar cada requisito do desenho como se gerasse o mesmo risco de fabricação. Nossa equipe de engenharia analisa como as características relacionadas atuam em conjunto, para que as decisões de usinagem e inspeção apoiem a montagem final — e não apenas uma medição isolada.
O processo adequado depende da geometria, do acesso às características, das relações de tolerância, do material e da quantidade de produção — e não da preferência pela máquina.
Diâmetros, ressaltos, conicidades, ranhuras e perfis usinados de acordo com requisitos funcionais e dimensionais
Furos, contrafuros, ranhuras internas e características internas de precisão planejadas considerando acesso, rigidez e medição.
Roscas externas e internas produzidas conforme especificação do desenho, requisitos de ajuste e de calibração
Geometria controlada das ranhuras e estratégia de corte, com atenção a rebarbas, deformações e condição da superfície.
Fresagem, furação e operações cruzadas integradas ao torneamento, quando a geometria da peça e a capacidade do equipamento permitirem.
A retificação, o tratamento térmico, a EDM, o galvanoplastia, a passivação e outras operações necessárias podem ser coordenadas por projeto
O torneamento CNC convencional é eficiente para características rotacionais, enquanto a usinagem turn-mill pode combinar superfícies planas, ranhuras, furos cruzados e outros detalhes não rotacionais em uma configuração coordenada. Quando adequado, reduzir o reajuste da peça ajuda a preservar a relação entre as características torneadas e fresadas.
Cada projeto é avaliado individualmente para que ferramentas, dispositivos de fixação, sequência de usinagem e métodos de inspeção apoiem uma produção estável sem acrescentar complexidade desnecessária.
A classe e o estado do material influenciam o comportamento de corte, o desgaste das ferramentas, a estabilidade dimensional, o acabamento superficial e a vida útil do produto final.
Utilizado para peças resistentes à corrosão, médicas, de controle de fluidos e industriais. Os requisitos de encruamento, aquecimento, formação de rebarbas e passivação afetam o planejamento do processo.
Selecionados para eixos, componentes de transmissão e aplicações estruturais que exigem resistência, tenacidade ou tratamento térmico subsequente.
Aplicado a componentes resistentes ao desgaste e ferramentas, com dureza, folga de usinagem e sequência de tratamento térmico considerados antecipadamente.
Leve e eficiente de usinar para carcaças, espaçadores, conexões e componentes de automação; deve-se especificar tanto a liga quanto as superfícies decorativas.
Comum para conectores, conexões, peças condutoras e componentes de fluidos; a qualidade do material afeta o controle da cavacos e a condição superficial alcançável.
O titânio requer controle térmico e gestão do desgaste das ferramentas; os plásticos exigem atenção ao calor, à deformação e à estabilidade dimensional.
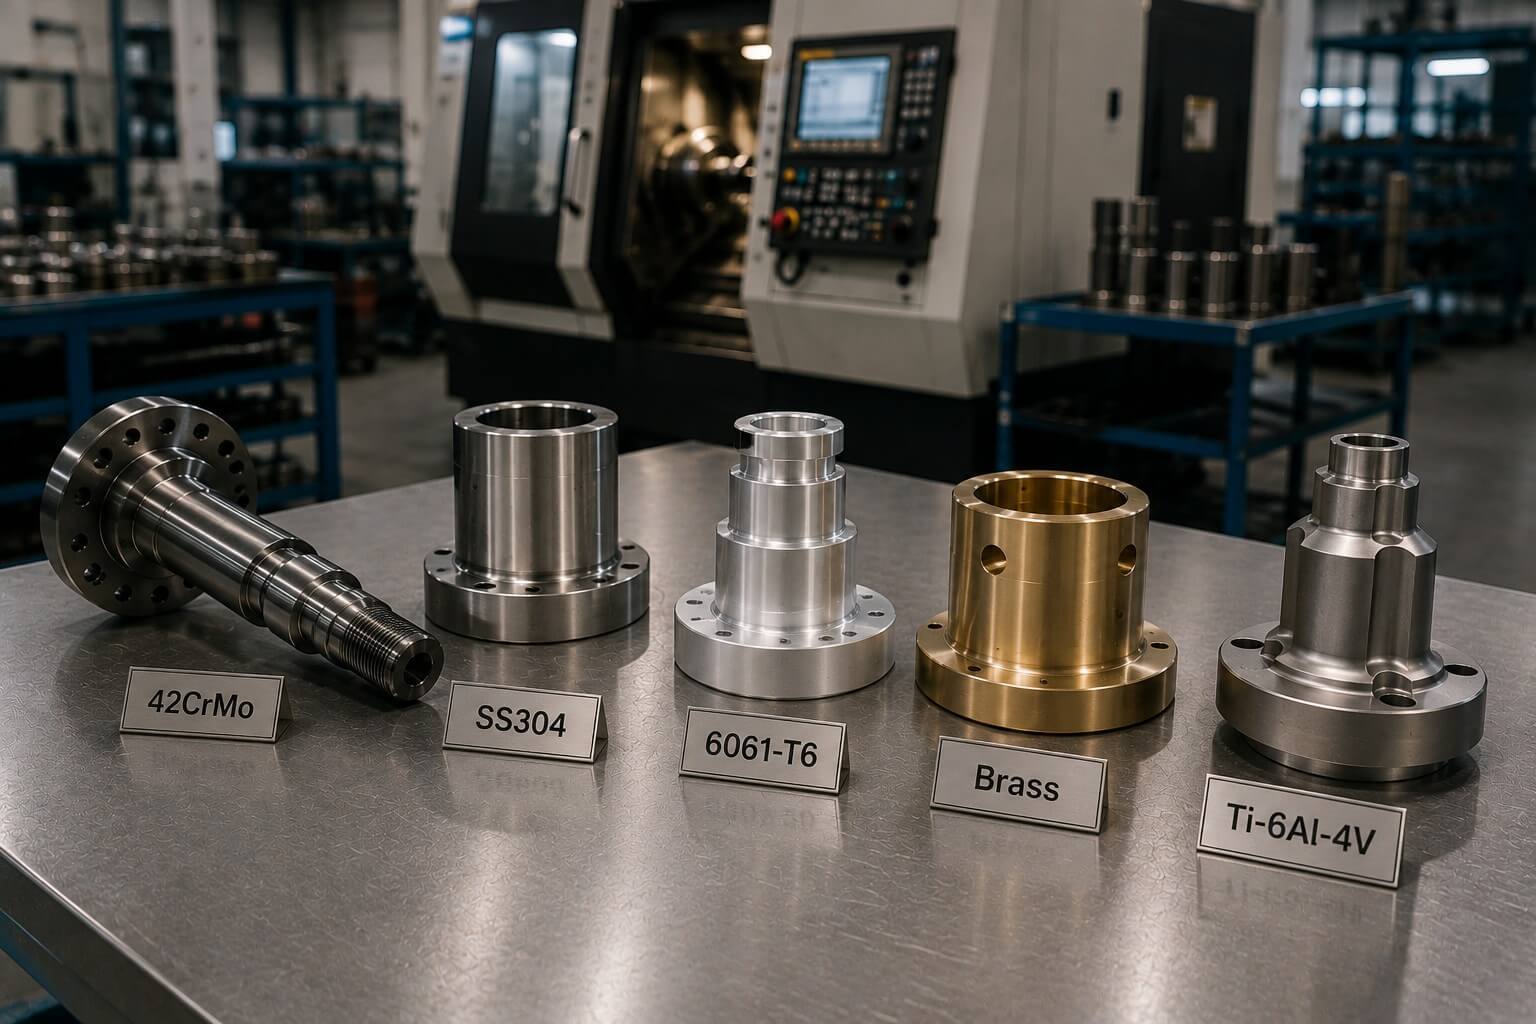
Tianyida usina metais comuns e plásticos de engenharia conforme desenhos e especificações do cliente. A qualidade exata, a condição, o tratamento térmico e os requisitos de certificação devem ser confirmados durante a cotação.
Se a seleção do material ainda estiver em aberto, podemos discutir considerações práticas de usinagem com base na aplicação e nos requisitos de produção; a aprovação final do material permanece a cargo do cliente
Diferentes geometrias exigem abordagens distintas para garantir rigidez, acesso aos recursos, eficiência do ciclo e consistência dimensional.
Componentes retos, escalonados, cônicos e roscados, com diâmetros controlados, ressaltos e características relacionadas.
Diâmetros internos e externos, ranhuras e faces produzidos para interfaces de ajuste, orientação, vedação ou desgaste.
Componentes que combinam furos, faces, diâmetros e padrões de parafusos ou características fresadas.
Componentes roscados e relacionados a fluidos que exigem bordas limpas, superfícies de vedação e conexões confiáveis.
Componentes rotativos que requerem runout controlado, mancais, condição superficial e geometria estável.
Peças rotativas que incorporam planos, ranhuras, furos, cavidades ou características fora do eixo em um processo coordenado.
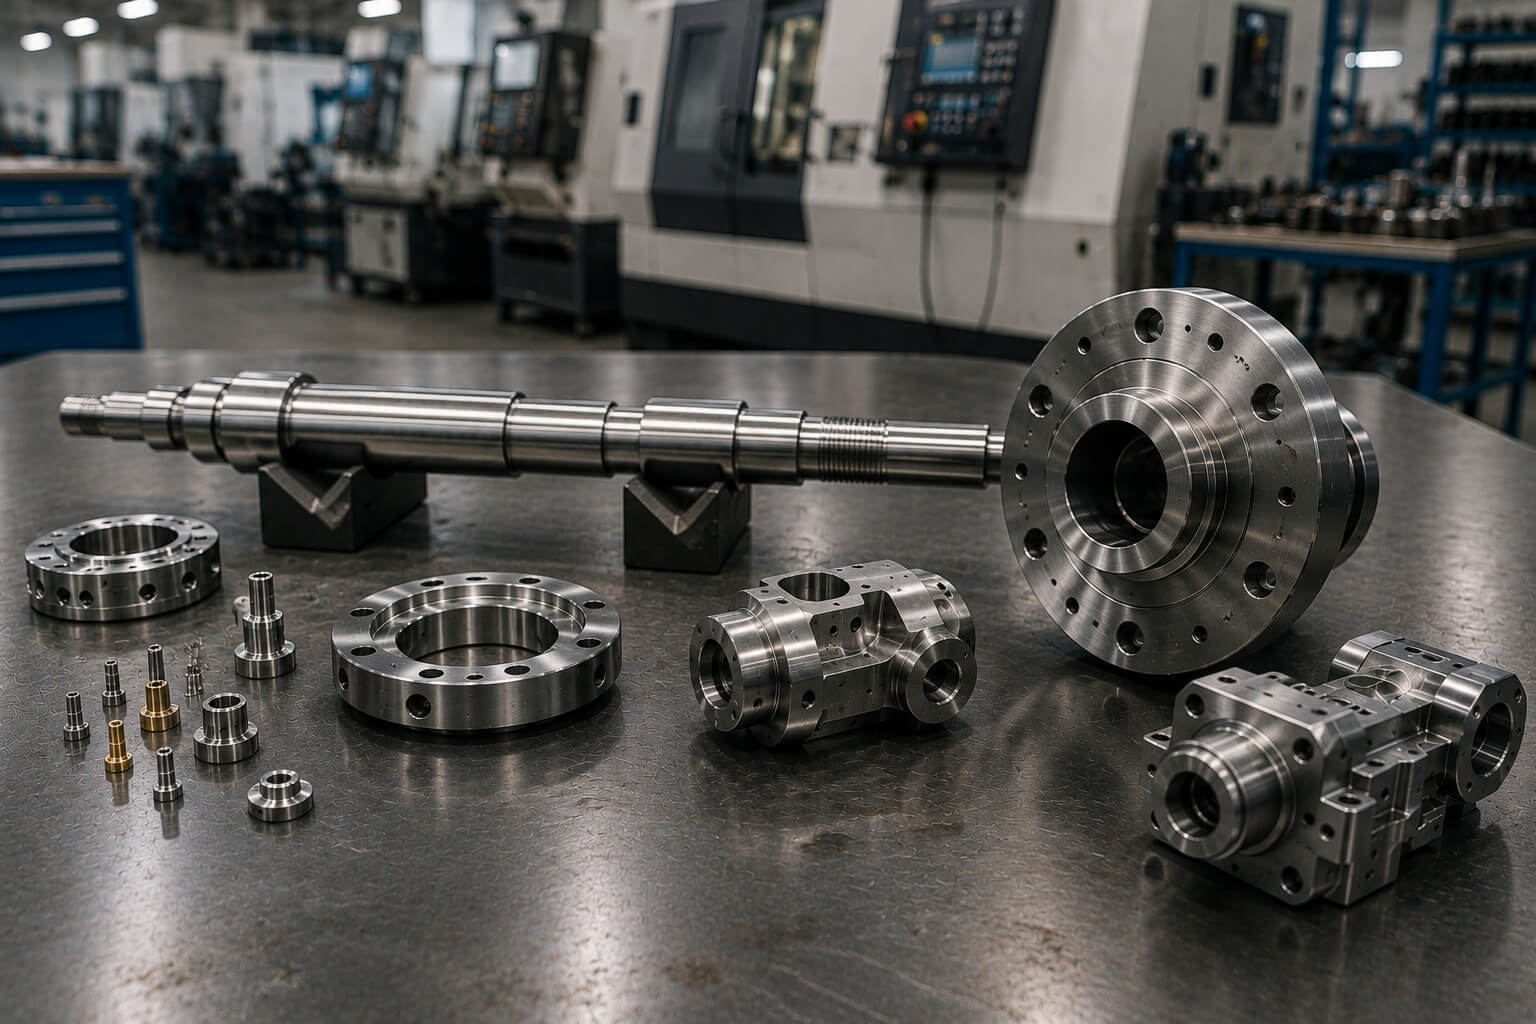
Nossa capacidade de torneamento CNC suporta uma ampla gama de componentes baseados em desenhos para protótipos, pedidos de baixo volume e produção em série. Os exemplos abaixo representam famílias típicas de peças, e não um catálogo fixo.
Cada projeto é avaliado considerando todo o fluxo, incluindo torneamento, fresagem, rebarbação, tratamento térmico, acabamento, inspeção e embalagem.
O desempenho rotacional depende de como os diâmetros e faces críticos se relacionam entre si — não apenas de uma única dimensão.
Diâmetros e furos relacionados são usinados com uma estratégia que protege seu eixo comum e o ajuste funcional.
Desvios radiais e axiais são considerados para superfícies rotativas, ressaltos, flanges e características relacionadas a rolamentos.
A estabilidade do corte, o suporte e as condições da ferramenta influenciam se as superfícies rotativas permanecem consistentes ao longo de seu comprimento.
O método de medição e o controle do processo são adequados às exigências de folga, transição ou ajuste por interferência.
A perpendicularidade, a posição axial e a condição da superfície afetam a localização do rolamento, a vedação e a montagem em camadas.
Os parâmetros de corte, a geometria da ferramenta e o comportamento do material são controlados para atender aos requisitos funcionais da superfície.
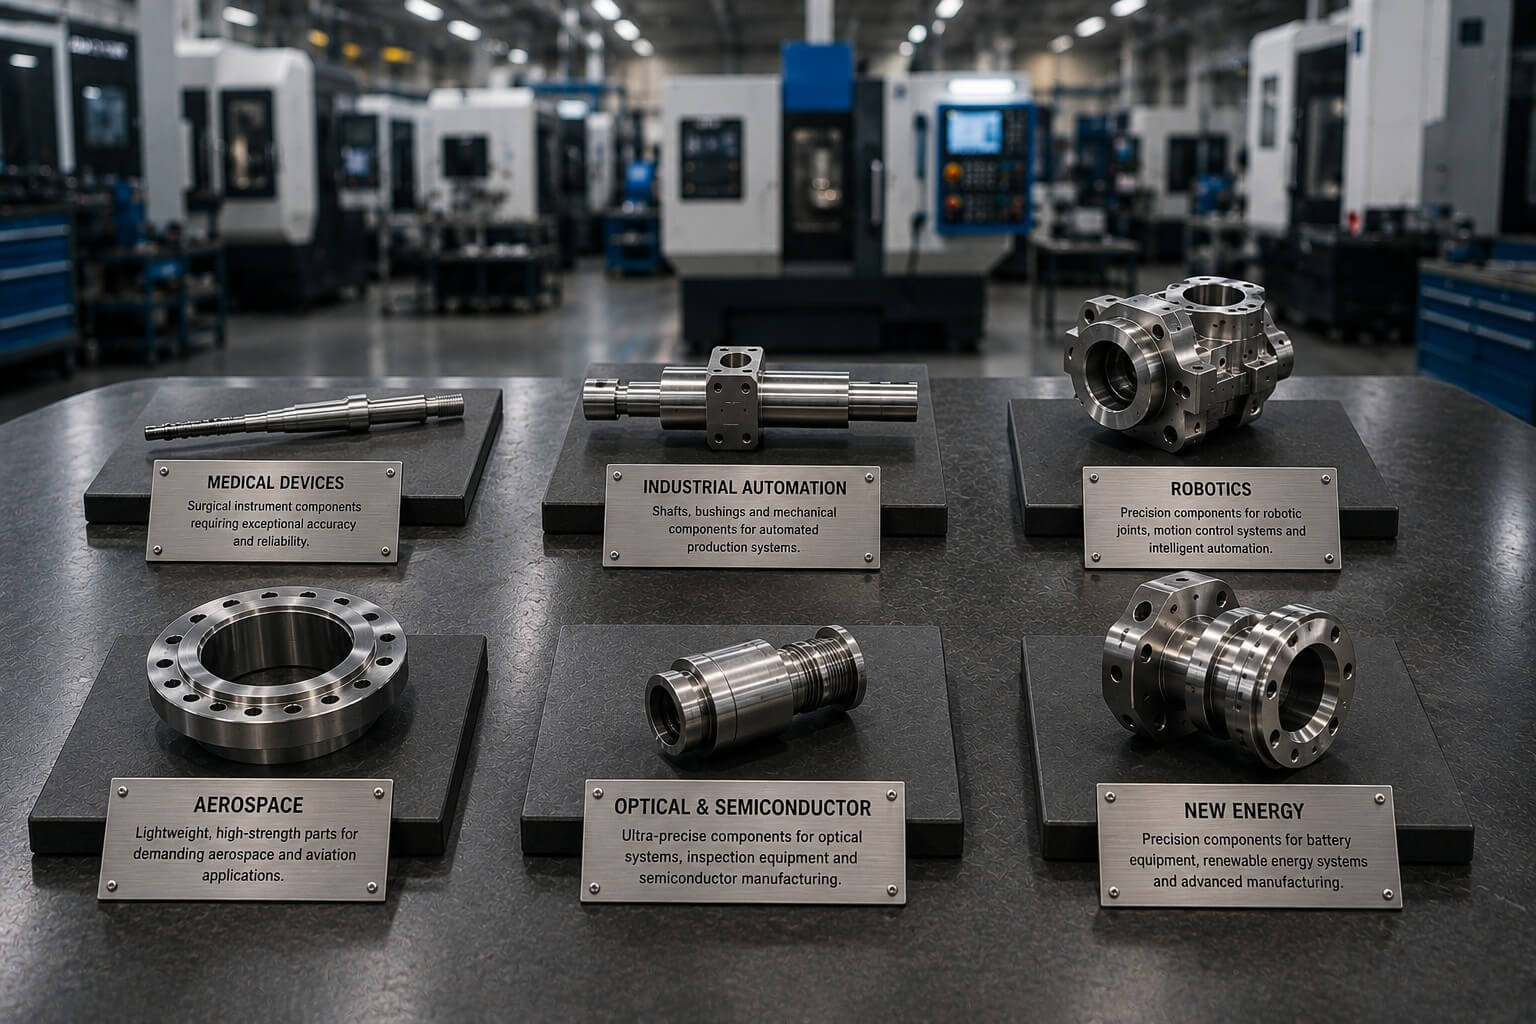
Um eixo pode atender à sua tolerância de diâmetro e ainda assim causar vibrações ou problemas de montagem se os assentos dos rolamentos, os ressaltos ou os diâmetros de acoplamento não estiverem corretamente alinhados. Para componentes de rotação, guia e vedação, as relações geométricas devem orientar a estratégia de fabricação e inspeção.
A fixação da peça, a seleção de datum, a sequência de usinagem, a condição da ferramenta e o método de medição são planejados de acordo com a importância funcional de cada característica.
A inspeção verifica o resultado; a usinagem controlada é o que torna esse resultado repetível ao longo de toda a produção.
Os modelos atuais, os desenhos, o material, o acabamento e os requisitos de aceitação são confirmados para a produção.
As peças iniciais são inspecionadas antes que o processo seja liberado para continuidade da produção ou para aprovação, quando necessário.
Diâmetros críticos, comprimentos, roscas e relações geométricas são verificados durante a usinagem.
A condição da ferramenta e as tendências dimensionais são monitoradas para manter a consistência à medida que a produção prossegue.
Dimensões, desvio radial, roscas, rebarbação, acabamento e qualidade da execução são verificados utilizando equipamentos adequados.
Relatórios de primeiro artigo, dimensionais e de CMM podem ser fornecidos mediante solicitação e acordo no momento da cotação.
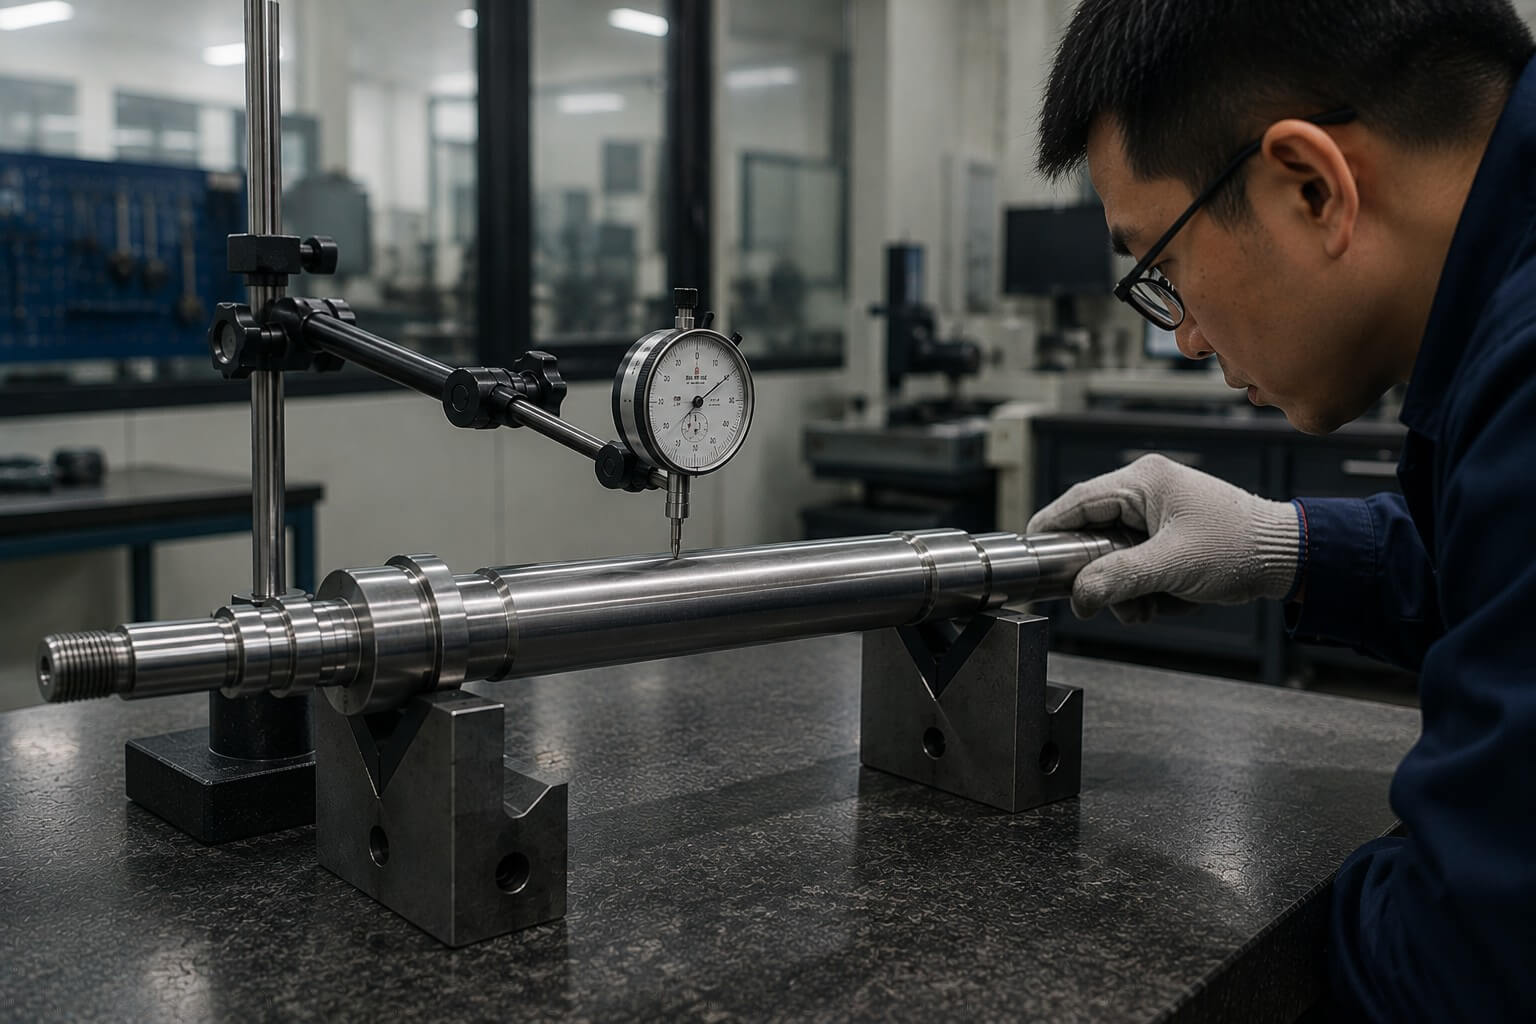
Quality control begins with the current drawing, material and agreed acceptance requirements. Critical features are identified before machining so inspection occurs at the stage where variation can be detected and corrected effectively.
Our process combines first-article verification, in-process monitoring and 100% outgoing inspection before shipment.
Uma fabricação confiável significa manter o nível de precisão aprovado à medida que as ferramentas se desgastam, os lotes de materiais mudam e as quantidades produzidas aumentam.
A fixação da peça, ferramentas, programas e verificações de configuração estabelecem um ponto de partida controlado para a produção.
As ferramentas são monitoradas e substituídas ou ajustadas de acordo com a tendência dimensional e os requisitos de superfície.
Características críticas são medidas em intervalos planejados para identificar variações antes que afetem o pedido completo.
Métodos aprovados, critérios de inspeção e registros do projeto garantem a repetibilidade em pedidos futuros.
Lições aprendidas com os primeiros artigos e os lotes iniciais são incorporadas ao plano de produção estável.
As peças acabadas são limpas, separadas e protegidas de acordo com a geometria e a condição da superfície.
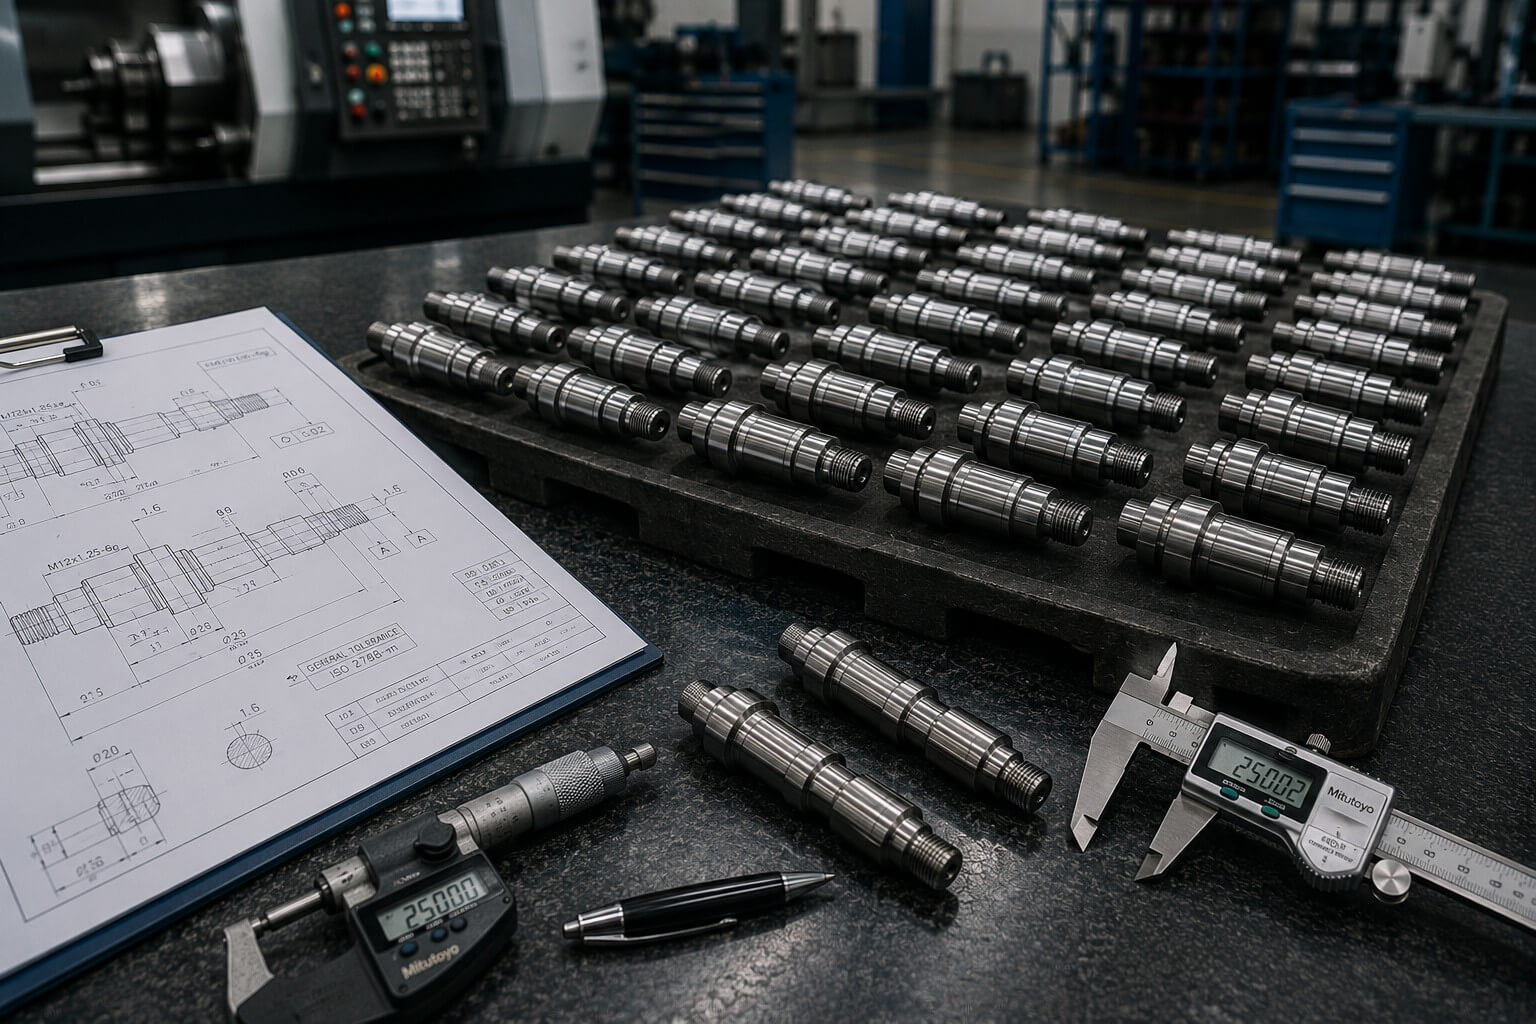
Produzir uma amostra precisa é apenas o começo. Pedidos repetidos exigem setups padronizados, ferramentas controladas, monitoramento do processo e manutenção do conhecimento do projeto, para que os lotes futuros atendam aos requisitos aprovados.
A mesma disciplina de engenharia é aplicada desde protótipos e pedidos de baixo volume até a produção estável, com o processo ajustado de forma responsável à medida que a quantidade e os dados de fabricação aumentam.
Eixos longos, paredes finas, furos profundos e características complexas requerem soluções diferentes para suporte, forças de corte, calor e medição.
O suporte, os parâmetros de corte e a sequência de usinagem são planejados para reduzir a deflexão, o chatter e a perda de retidão.
O aperto controlado, ferramentas afiadas e remoção equilibrada do material ajudam a reduzir a deformação durante e após a usinagem.
A rigidez da ferramenta, a evacuação de cavacos, o acesso ao fluido de corte e a estratégia de medição são considerados em função da profundidade e do diâmetro.
O ferramental e as condições de corte são selecionados para características cruzadas, ranhuras ou geometrias que interrompem a torneação contínua.
O calor, o encruamento e o desgaste da ferramenta são controlados por meio de ferramental adequado, parâmetros apropriados e frequência de inspeção.
A usinagem de características torneadas e fresadas em conjunto, em uma configuração controlada, pode melhorar sua consistência posicional.
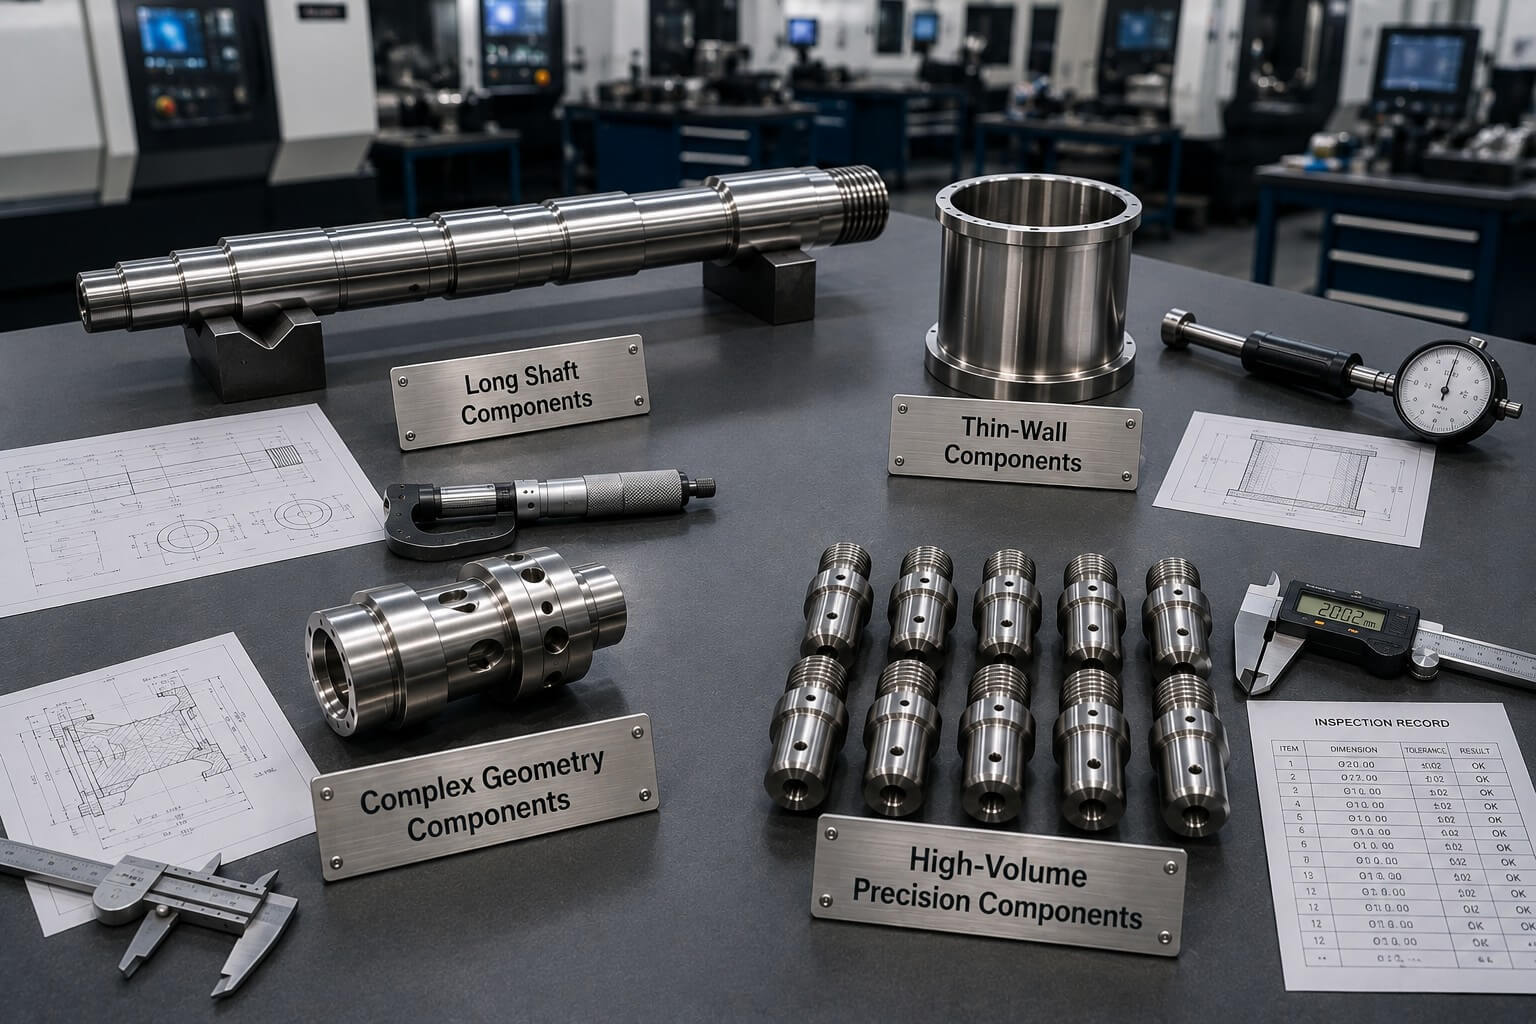
Aplicar um único método padrão de torneamento a todas as geometrias pode resultar em vibrações, deformações, evacuação deficiente de cavacos ou dimensões inconsistentes. A abordagem mais eficaz começa identificando o risco específico da peça e planejando o processo em torno dele.
Nossos engenheiros avaliam o sistema de fixação, o suporte, o acesso à ferramenta, a sequência de usinagem e os requisitos de inspeção antes do início da produção.
Envie seus desenhos e receba uma revisão técnica juntamente com um orçamento baseado no projeto.
Seja para um único protótipo, um eixo de precisão, um componente complexo de torneamento-fresamento ou para produção em série, Tianyida está pronto para analisar todo o requisito de fabricação.
Com 10 anos de experiência em manufatura de precisão, um sistema de qualidade ISO 9001:2015 e suporte à entrega internacional, nossa equipe de Shenzhen ajuda os clientes a passar da análise do desenho para a produção verificada, com comunicação clara.
STEP, STP, IGES, X_T, Parasolid or another suitable 3D format, plus a drawing showing tolerances and GD&T.;
Classe exata, tratamento térmico, revestimento, mascaramento e
requisitos de certificação.
Quantidade de protótipos, tamanhos de lote e demanda anual estimada, quando disponível.
Data-alvo, destino, embalagem, relatórios de inspeção
e requisitos especiais de aceitação.
Shenzhen Tianyida Precision Technology Co., Ltd. é um parceiro confiável de fabricação de precisão, especializado em usinagem CNC, fabricação de chapas metálicas, prototipagem rápida e soluções completas de manufatura.