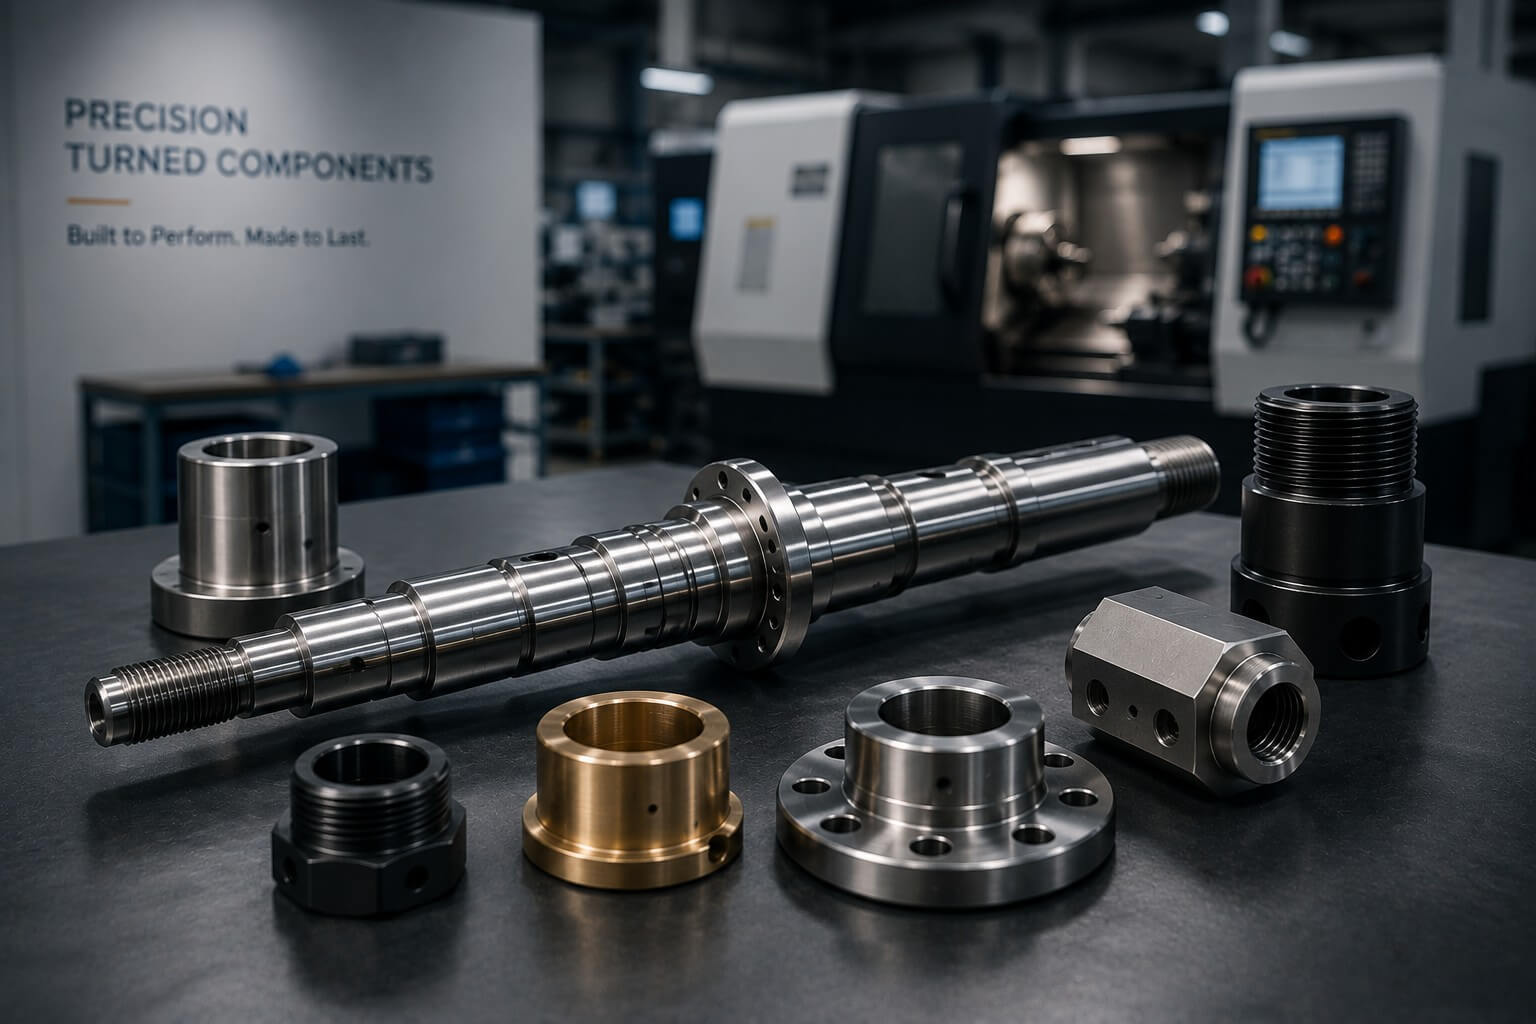
Precision turned components often control fit, motion, sealing and alignment within a larger assembly. Small variation in diameter, concentricity, runout or surface condition can influence the performance of the entire product.
At Tianyida, each project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical turning or turn-mill strategy and define inspection around the characteristics that matter most.
Precyzyjny komponent określa się nie tylko jego wymiarami, ale tym, jak pewnie dopasowuje się, obraca, prowadzi, uszczelnia czy łączy po montażu.
Wałki, wrzeciona, rolki i tuleje produkowane z myślą o kontrolowanym obrocie, dopasowaniu i interakcji powierzchniowej.
Tulejki, tuleje, kołki pozycjonujące i przekładki zaprojektowane do precyzyjnego wyrównania i powtarzalnego montażu.
Adaptery, armatury, dysze, korpusy gwintowane oraz interfejsy, w których gwinty i powierzchnie uszczelniające wpływają na wydajność
Miejscowania, ramiona i powiązane średnice wymagające kontrolowanego dopasowania, odsunięcia i relacji położeniowych.
Ciała obrotowe z wzorcami montażowymi, otworami, płaskimi powierzchniami i cechami montażowymi, które mogą wymagać toczenia i frezowania.
Komponenty łączące geometrię obrotową z płaskimi powierzchniami, szczelinami, krzyżowymi otworami lub cechami poza osią, aby ograniczyć ilość dodatkowych operacji montażowych.
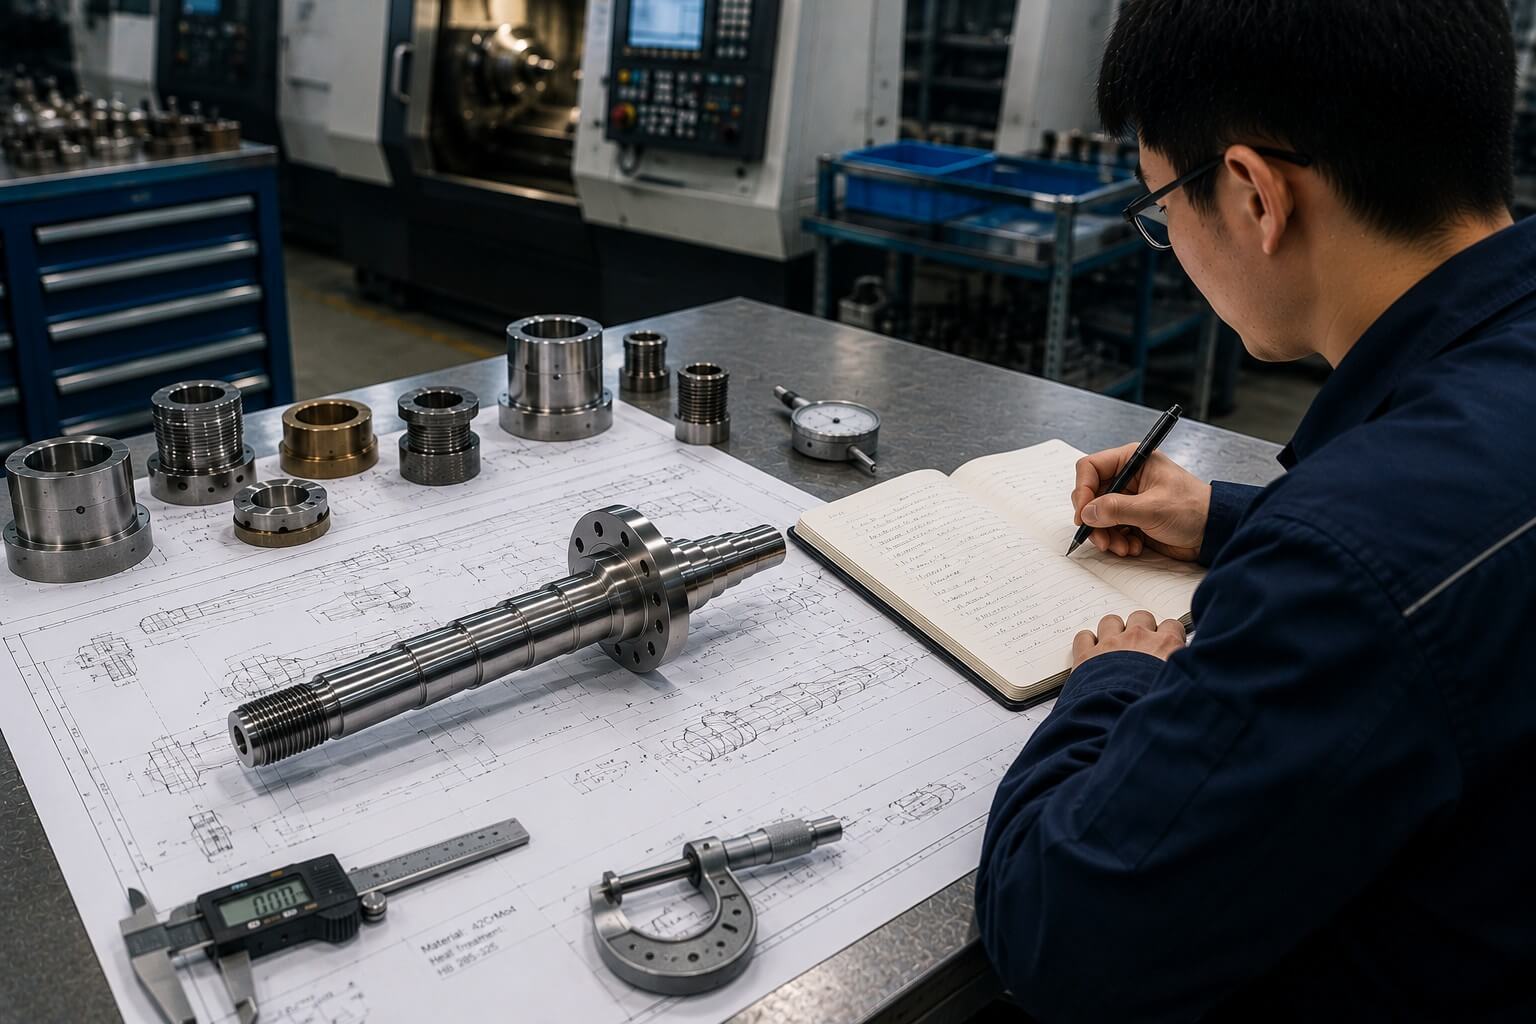
Zrozumienie funkcji danego elementu pomaga określić, które średnice, ramiona, gwinty, otwory i powierzchnie wymagają największej kontroli procesowej. Pomaga również uniknąć traktowania każdego wymogu z rysunku tak, jakby stwarzał ten sam ryzyko produkcyjne. Nasz zespół inżynierski analizuje, jak powiązane cechy współpracują ze sobą, aby decyzje dotyczące obróbki i inspekcji wspierały finalny montaż — nie tylko pojedynczy pomiar.
Odpowiedni proces zależy od geometrii, dostępności cech, relacji tolerancji, materiału i wielkości produkcji — nie od preferencji maszyny.
Średnice, stopnie, stożki, rowki i profile obrabiane zgodnie z wymaganiami funkcjonalnymi i wymiarowymi
Otwory, przeciwtopy, wewnętrzne rowki i precyzyjne wewnętrzne elementy zaprojektowane pod kątem dostępu, sztywności i pomiaru.
Gwinty zewnętrzne i wewnętrzne wykonywane zgodnie z specyfikacją rysunkową, wymogami dopasowania i wymogami kalibracji
Kontrolowana geometria rowków i strategia odcinania z uwzględnieniem zadziarzeń, odkształceń i stanu powierzchni.
Frezowanie, wiercenie i łączenie różnych operacji z tokowaniem tam, gdzie geometryczna konstrukcja detalu i możliwości urządzenia to umożliwiają.
Szlifowanie, obróbka cieplna, EDM, galwanizacja, pasywacja i inne niezbędne operacje mogą być koordynowane na potrzeby danego projektu
Zwykłe toczenie CNC jest wydajne przy cechach obrotowych, podczas gdy obróbka toczeniowo-frezowa może łączyć płaskie powierzchnie, szczeliny, otwory krzyżowe i inne detale niemożliwe do obróbki obrotowej w jednym zintegrowanym ustawieniu. Tam, gdzie to możliwe, ograniczenie ponownego mocowania pomaga zachować odpowiednią relację między cechami toczonego i frezowanego.
Każdy projekt jest oceniany indywidualnie, aby narzędzia, systemy mocowania, kolejność obróbki oraz metody kontroli gwarantowały stabilną produkcję bez dodawania niepotrzebnej złożoności.
Gatunek i stan materiału wpływają na zachowanie się podczas cięcia, zużycie narzędzi, stabilność wymiarową, jakość powierzchni oraz żywotność gotowego produktu.
Używane do części odpornych na korozję, medycznych, sterujących przepływem i przemysłowych. Wymagania dotyczące hartowania pracy, obróbki cieplnej, tworzenia zadziur i pasywacji wpływają na planowanie procesów.
Wybierana do wałów, komponentów napędowych oraz zastosowań konstrukcyjnych wymagających wytrzymałości, udarności lub późniejszej obróbki cieplnej.
Zastosowana w komponentach odpornej na zużycie i narzędziowych; uwzględnia się wcześniej twardość, zapas materiałowy oraz kolejność obróbki cieplnej.
Lekkie i łatwe w obróbce dla obudów, dystansów, armatury i komponentów automatyki; należy precyzyjnie określić stop oraz wykończenie powierzchni.
Typowe dla złączek, armatury, części przewodzących i komponentów do cieczy; gatunek wpływa na kontrolę wiórów i osiągalny stan powierzchni.
Tytan wymaga kontrolowanej temperatury i zarządzania zużyciem narzędzi; tworzywa wymagają uwagi pod względem ciepła, odkształcania i stabilności wymiarowej.
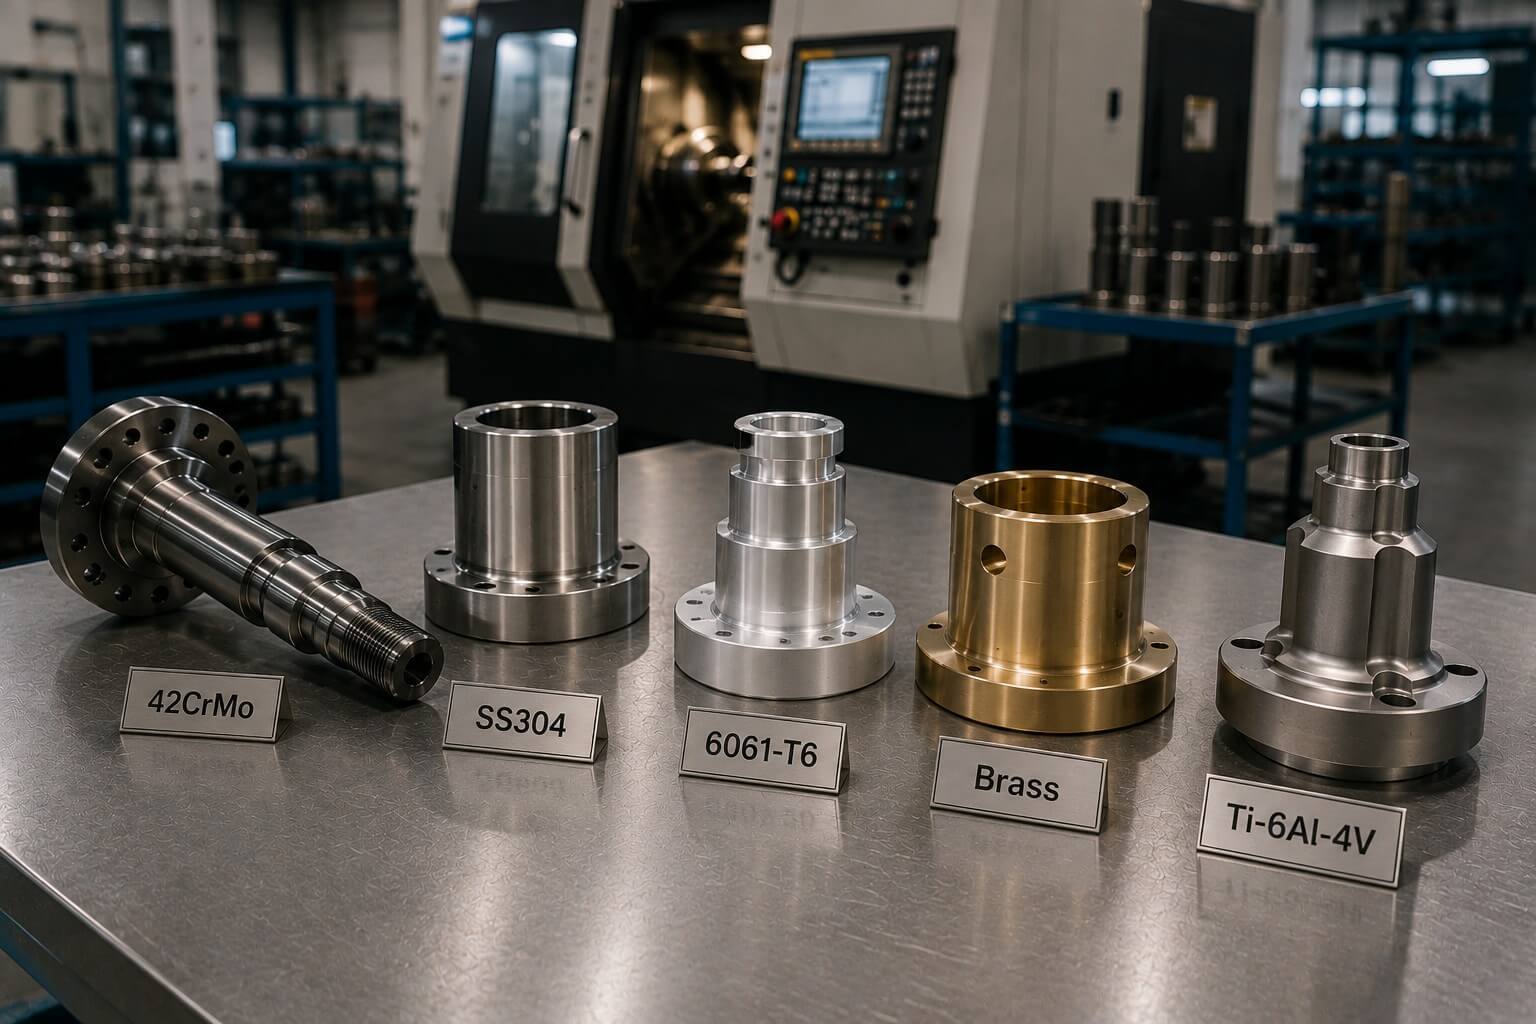
Tianyida obrabia metale common i tworzywa inżynierskie zgodnie z rysunkami i specyfikacjami klienta. Dokładne wymagania dotyczące gatunku, stanu, obróbki cieplnej i certyfikacji należy potwierdzić podczas przygotowywania oferty.
Jeśli wybór materiału jest jeszcze otwarty, możemy omówić praktyczne aspekty obróbki skrawaniem w oparciu o wymagania aplikacyjne i produkcyjne; ostateczna akceptacja materiału pozostaje po stronie klienta
Różne geometrie wymagają różnych podejść pod kątem podtrzymywania sztywności, dostępu do cech, efektywności cyklu i spójności wymiarowej.
Proste, stopniowane, stożkowe i gwintowane komponenty o kontrolowanych średnicach, ramionach i powiązanych cechach.
Średnice wewnętrzne i zewnętrzne, rowki oraz płaszczyzny wykonywane dla dopasowania, prowadzenia, uszczelniania lub jako powierzchnie podatne na zużycie.
Elementy łączące otwory, płaszczyzny, średnice oraz wzory montażowe śrub lub cechy frezowane.
Elementy gwintowane i związane z przepływem cieczy wymagające czystych krawędzi, powierzchni uszczelniających i niezawodnych połączeń.
Elementy obrotowe wymagające kontrolowanego odchylenia, łożysk, stanu powierzchni oraz stabilnej geometrii.
Części obrotowe zawierające płaskie powierzchnie, szczeliny, otwory, kieszenie lub cechy poza osią w ramach skoordynowanego procesu.
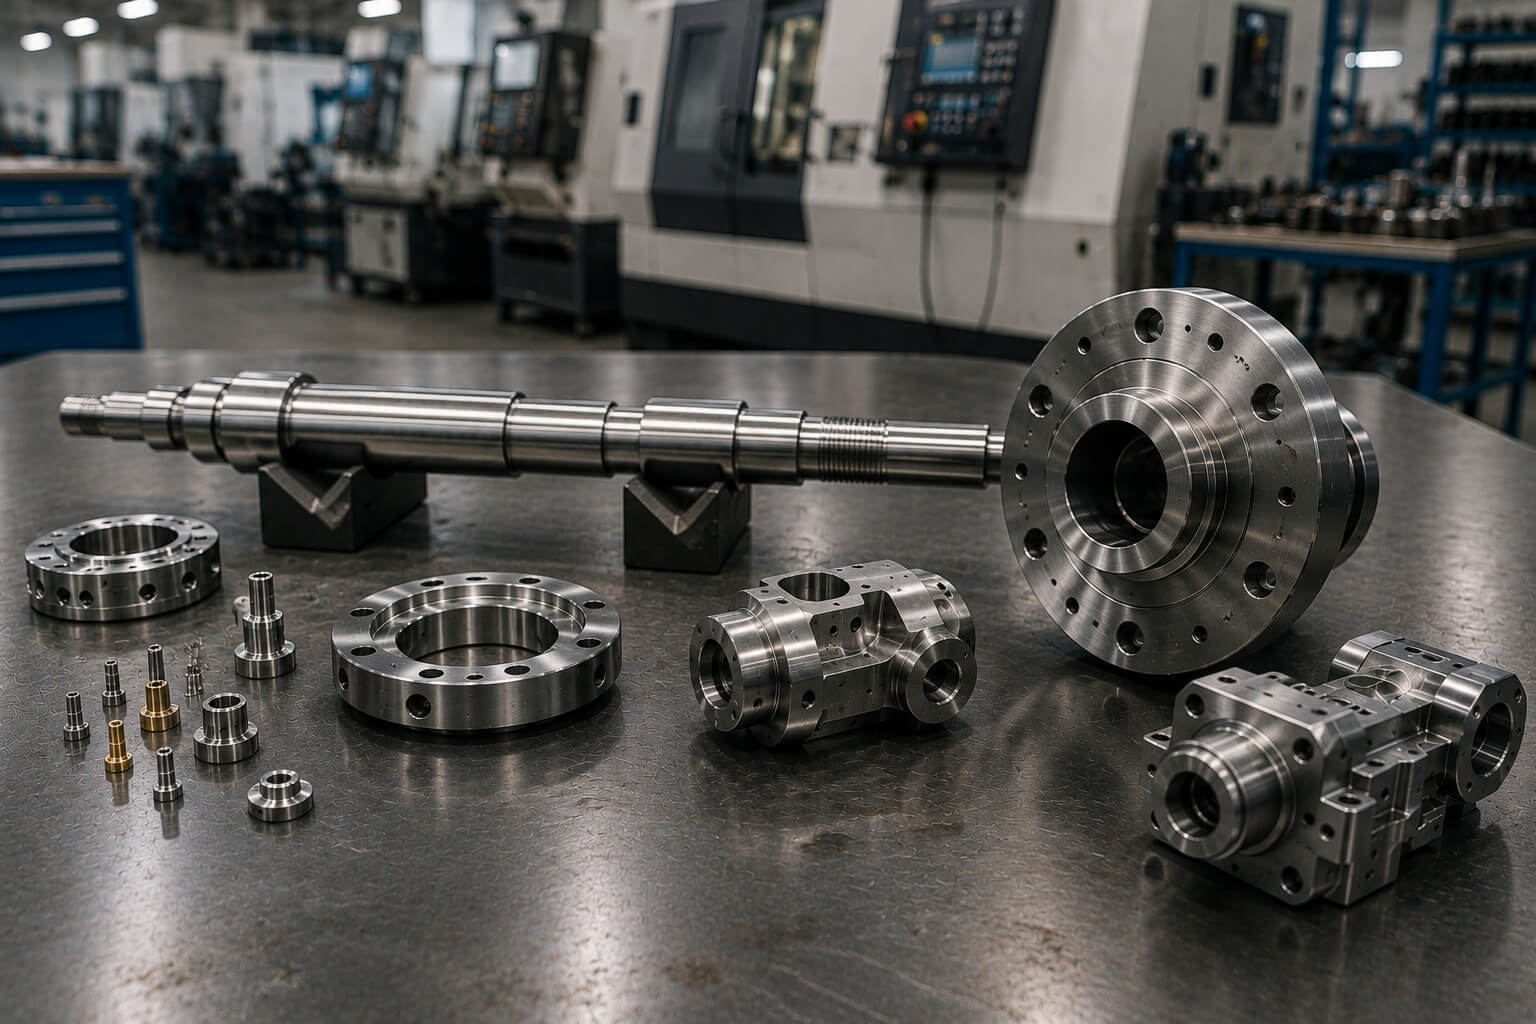
Nasze możliwości toczenia CNC umożliwiają realizację szerokiego zakresu komponentów opartych na rysunkach – zarówno prototypów, jak i małoseryjnych zamówień oraz produkcji powtarzalnej. Poniższe przykłady przedstawiają typowe rodziny detali, a nie stały katalog.
Każdy projekt jest oceniany pod kątem całego procesu – w tym toczenia, cech frezowania, usuwania zadziarzeń, obróbki cieplnej, wykończenia, kontroli oraz pakowania.
Wydajność obrotowa zależy od tego, jak krytyczne średnice i płaszczyzny są względem siebie — nie tylko od jednego wymiaru.
Związane ze sobą średnice i otwory są obrabiane przy użyciu strategii, która chroni ich wspólną oś i funkcjonalne dopasowanie.
Odchylenia promieniowe i osiowe są brane pod uwagę w przypadku powierzchni obrotowych, ramion, kołnierzy oraz elementów związanych z łożyskami.
Stabilność cięcia, podparcie i stan narzędzia wpływają na to, czy powierzchnie obrotowe pozostają stałe przez całą długość.
Sposób pomiaru i kontrola procesu są dostosowane do wymagań dotyczących luzu, przejścia lub dopasowania z naciągiem.
Prostopadłość, położenie osiowe i stan powierzchni wpływają na umiejscowienie łożyska, uszczelnianie oraz układ montażowy.
Parametry cięcia, geometria narzędzia i zachowanie materiału są zarządzane w celu spełnienia wymagań dotyczących funkcjonalnej powierzchni.
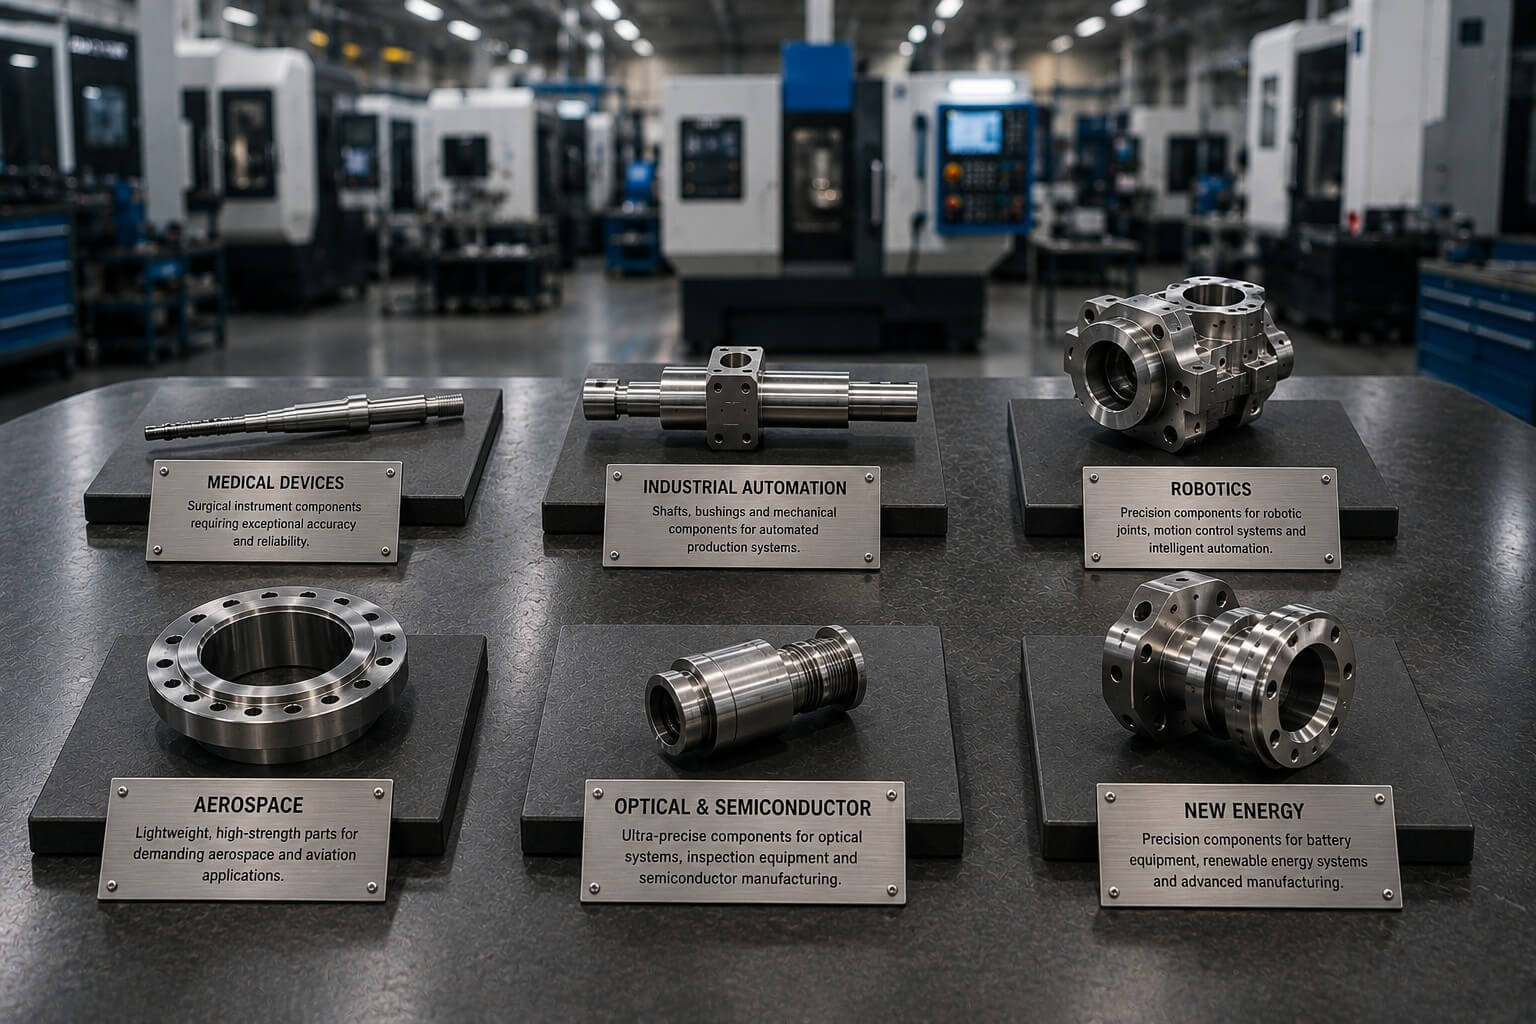
Oсь może spełniać tolerancję średnicy, a mimo to powodować drgania lub problemy montażowe, jeśli siedziska łożyskowe, ramiona lub dopasowane średnice nie są prawidłowo wyregulowane. W przypadku elementów obrotowych, prowadzących i uszczelniających relacje geometryczne muszą wpływać na strategię produkcji i kontroli.
Uchwytowanie detalu, wybór punktów odniesienia, kolejność obróbki, stan narzędzia oraz metoda pomiaru planowane są w zależności od ważności funkcjonalnej poszczególnych cech.
Kontrola potwierdza rezultat; kontrolowana obróbka skrawaniem sprawia, że ten rezultat jest powtarzalny w całym zamówieniu.
Bieżące modele, rysunki, materiał, wykończenie oraz wymagania dotyczące akceptacji są potwierdzane przed rozpoczęciem produkcji.
Pierwsze części są poddawane kontroli przed uruchomieniem procesu do dalszej produkcji lub zatwierdzeniem, jeśli jest to wymagane.
Podczas obróbki skrawaniem sprawdzane są krytyczne średnice, długości, gwinty oraz relacje geometryczne.
Monitoruje się stan narzędzi oraz tendencje wymiarowe, aby utrzymać stałość w trakcie dalszej produkcji.
Wymiarów, odsunięcia, gwintów, usunięcia zadziarzeń, wykończenia oraz jakości wykonania dokonuje się za pomocą odpowiedniego sprzętu.
Raporty dotyczące pierwszego egzemplarza, wymiarów oraz CMM mogą być dostarczone na życzenie i po uzgodnieniu podczas wyceny.
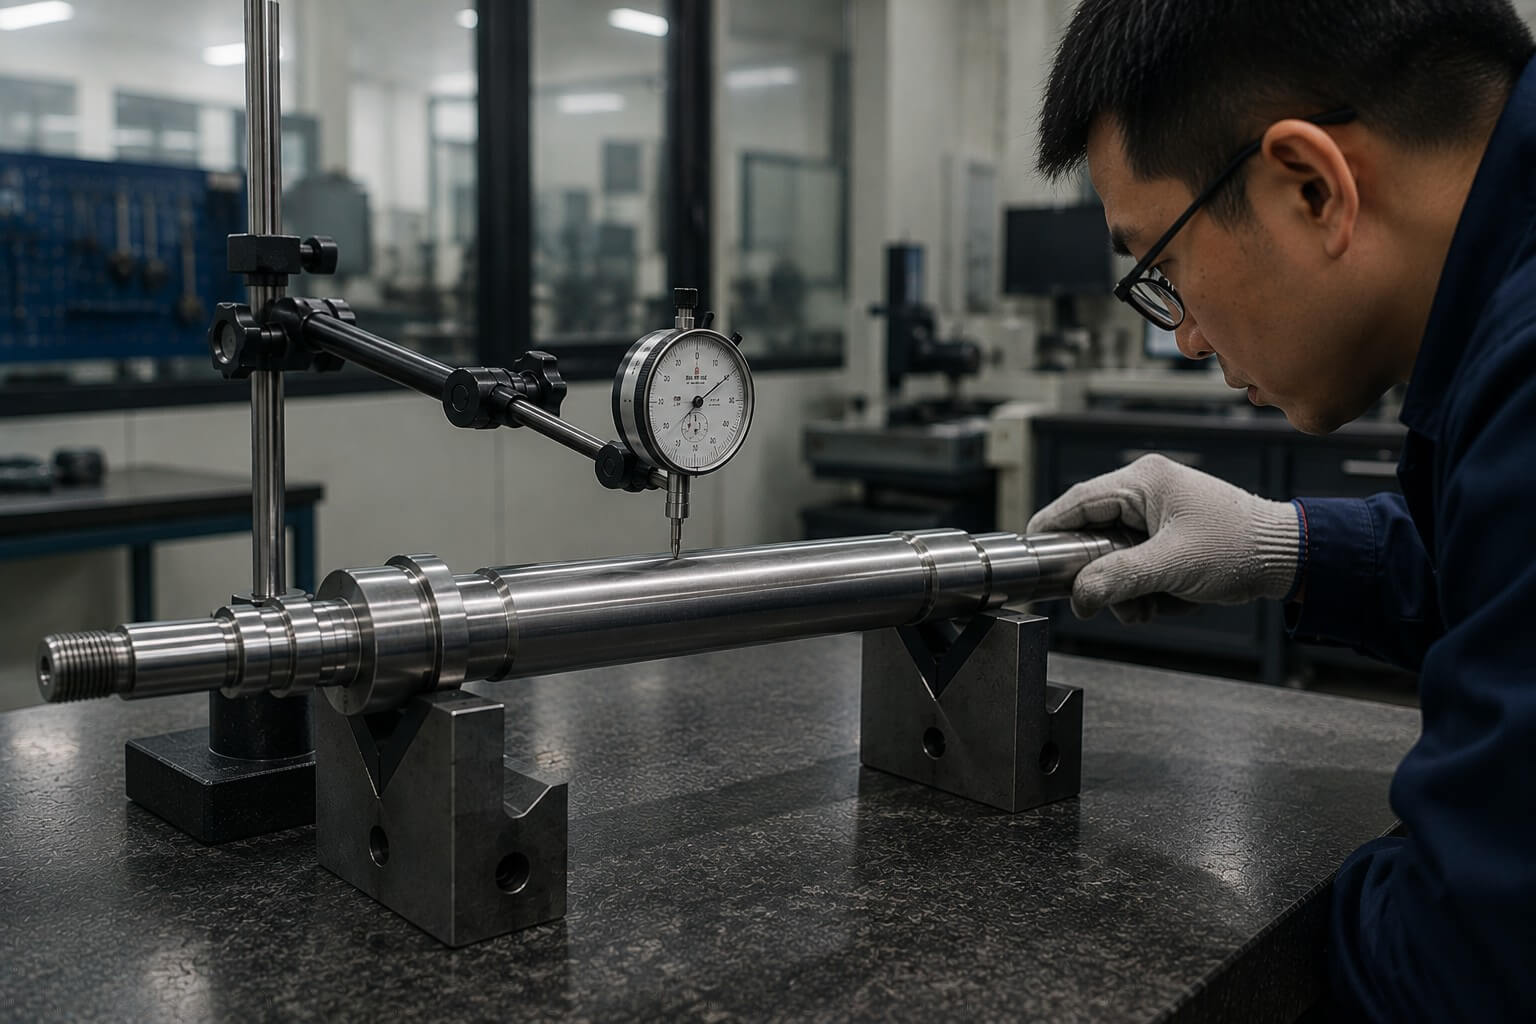
Quality control begins with the current drawing, material and agreed acceptance requirements. Critical features are identified before machining so inspection occurs at the stage where variation can be detected and corrected effectively.
Our process combines first-article verification, in-process monitoring and 100% outgoing inspection before shipment.
Odpowiednia jakość produkcji oznacza utrzymanie zatwierdzonego poziomu precyzji wraz z zużyciem narzędzi, zmianą partii materiałów oraz wzrostem ilości produkowanych sztuk.
Uchwytowanie obrabianych detali, oprzyrządowanie, programy i kontrole ustawienia stanowią kontrolowany punkt wyjściowy dla produkcji.
Narzędzia są monitorowane i wymieniane lub regulowane zgodnie z trendami wymiarowymi oraz wymaganiami dotyczącymi powierzchni.
Krytyczne cechy są mierzone w zaplanowanych odstępach czasu, aby identyfikować odchylenia zanim wpłyną na całą partię zamówień.
Zatwierdzone metody, kryteria inspekcji oraz dokumentacja projektowa zapewniają powtarzalność przy kolejnych zamówieniach.
Lekcje wyniesione z pierwszych artykułów i początkowych partii są włączone do stabilnego planu produkcji.
Części gotowe są czyszczone, separowane i chronione zgodnie z geometrią oraz stanem powierzchni.
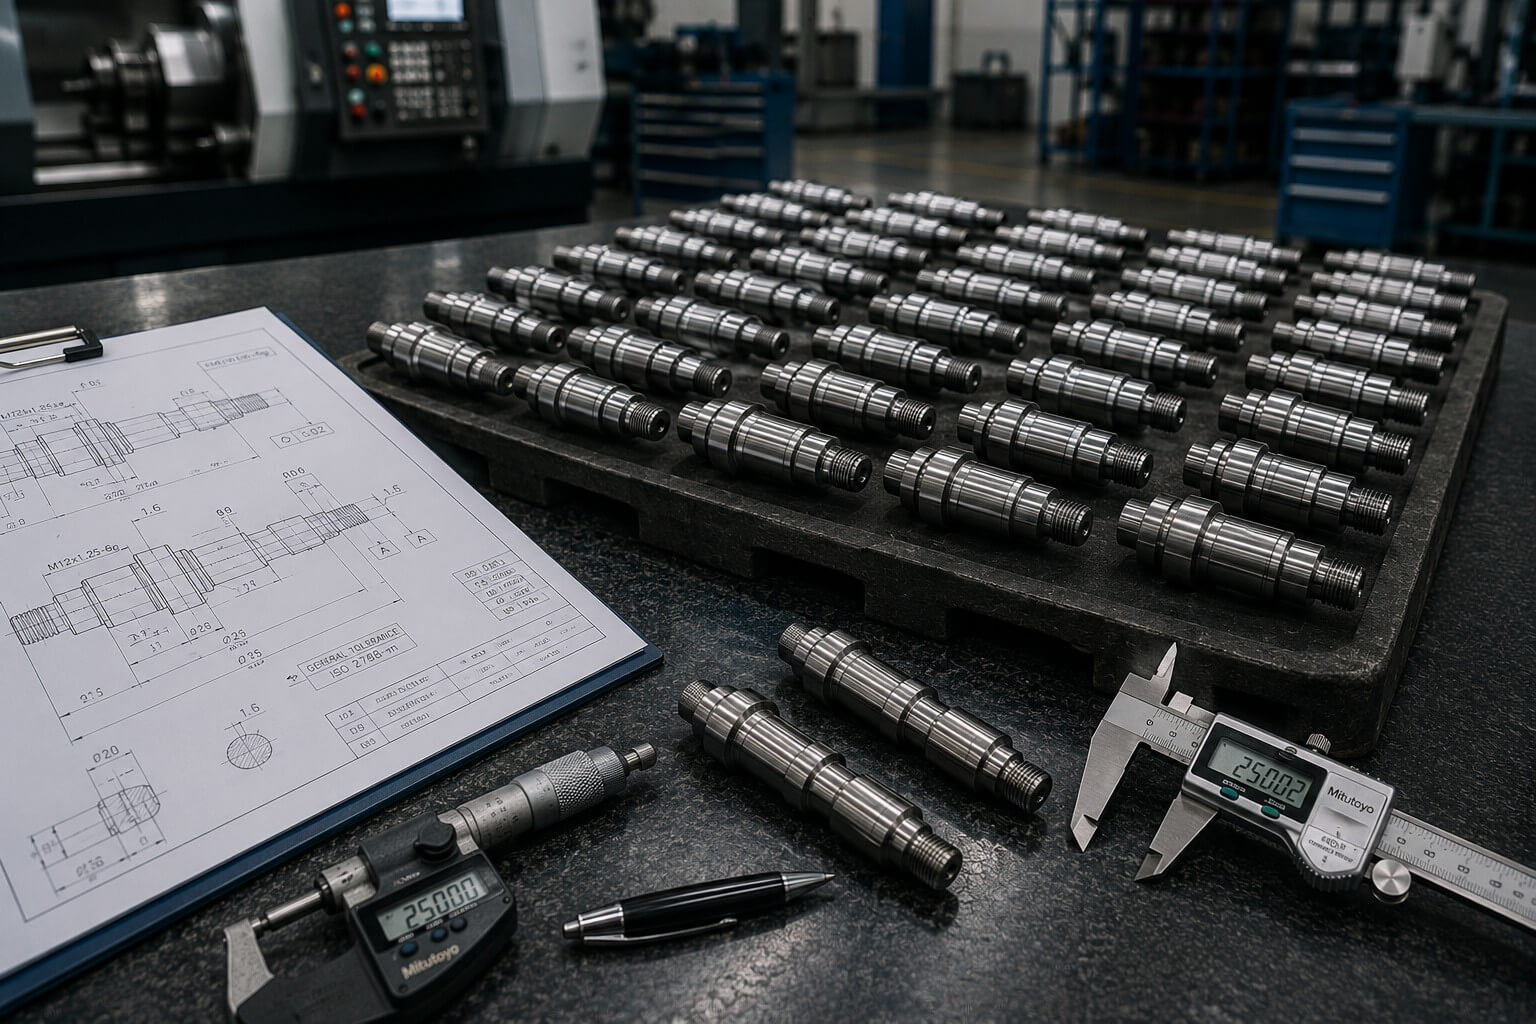
Wyprodukowanie jednego dokładnego prototypu to dopiero początek. Zamówienia powtarzalne wymagają standaryzowanych ustawień, kontrolowanego oprzyrządowania, monitorowania procesu oraz zachowania wiedzy o projekcie, aby kolejne serie odpowiadały zatwierdzonym wymogom.
Ta sama dyscyplina inżynierska stosowana jest od etapu prototypów i małoseryjnych zamówień po stabilną produkcję, przy odpowiedzialnym dostosowywaniu procesu wraz ze wzrostem ilości i danych produkcyjnych.
Jesteś ekspertem ds. tłumaczeń w dziedzinie przemysłowej / obróbki skrawaniem. Tłumacz treść. Zachowaj bez zmian każdy separator . Zachowaj rozłamy wierszy. Zwracaj wyłącznie tłumaczenia, bez żadnych wyjaśnień.
Wsparcie, parametry cięcia i sekwencja obróbki są planowane tak, aby zredukować odkształcenia, drgania i utratę prostoliniowości.
Jesteś ekspertem ds. tłumaczeń w dziedzinie przemysłowej / obróbki skrawaniem. Tłumacz treść. Zachowaj bez zmian każdy separator . Zachowaj rozłamy wierszy. Zwracaj wyłącznie tłumaczenia, bez żadnych komentarzy.
Sztywność narzędzia, odprowadzanie wiórów, dostęp do chłodziwa oraz strategia pomiarowa są brane pod uwagę przy określeniu głębokości i średnicy.
Obrabiarka i warunki cięcia są dobierane do cech krzyżowych, szczelin lub geometrii, które przerwają ciągłe toczenie.
<pCiepło, hartowanie pod wpływem pracy i zużycie narzędzia są zarządzane za pomocą odpowiednich narzędzi, parametrów i częstotliwości kontroli.
<pObróbka cech związanych z toczeniem i frezowaniem w kontrolowanym ustawieniu może poprawić ich spójność położeniową.
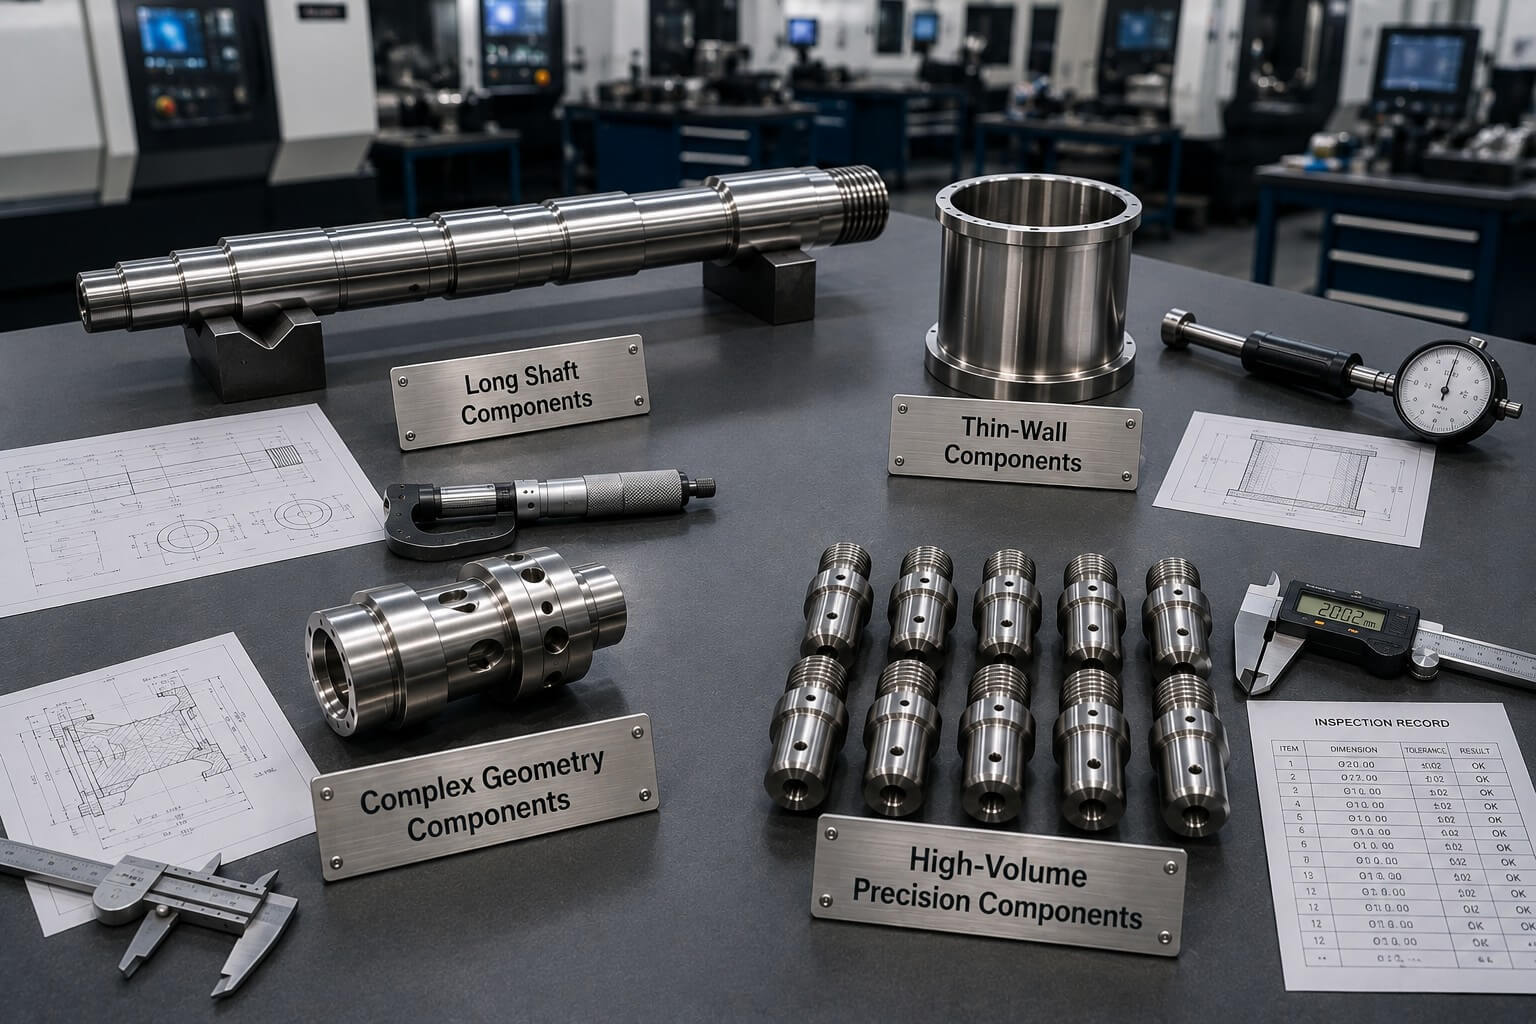
Zastosowanie jednej standardowej metody toczenia do każdej geometrii może prowadzić do drgań, deformacji, złego odprowadzania wiórów lub niezgodności wymiarów. Najskuteczniejsze podejście rozpoczyna się od identyfikacji specyficznych ryzyk danego przedmiotu i planowania procesu wokół nich.
Nasi inżynierowie oceniają sposoby mocowania detalu, jego podparcie, dostęp do narzędzia, sekwencję obróbki oraz wymagania dotyczące kontroli jakości jeszcze przed rozpoczęciem produkcji.
<pPrześlij swoje rysunki i otrzymaj przegląd inżynierski wraz z wyceną opartą na projekcie.
Bez względu na to, czy potrzebujesz pojedynczego prototypu, precyzyjnego wału, złożonego elementu do obróbki toczeniowo-frezowania, czy też powtarzalnej produkcji, Tianyida jest gotowy do przeanalizowania całościowych wymagań produkcyjnych.
Dzięki 10-letniemu doświadczeniu w precyzyjnej produkcji, systemowi jakości ISO 9001:2015 oraz wsparciu dla międzynarodowej dostawy, nasz zespół w Shenzhen pomaga klientom przejść od przeglądu rysunków do sprawdzonej produkcji dzięki jasnej komunikacji.
STEP, STP, IGES, X_T, Parasolid or another suitable 3D format, plus a drawing showing tolerances and GD&T.;
Dokładna klasa, obróbka cieplna, powłoka, maskowanie oraz
wymagania dotyczące certyfikacji.
Ilość prototypów, wielkości partii oraz szacowany
roczny popyt, jeśli jest dostępny.
Docelowy termin, miejsce docelowe, opakowanie, raporty
kontrolne oraz specjalne wymagania dotyczące akceptacji.
Shenzhen Tianyida Precision Technology Co., Ltd. jest zaufanym partnerem w dziedzinie precyzyjnej produkcji, specjalizującym się w obróbce CNC, wykonywaniu konstrukcji z blachy, szybkim prototypowaniu oraz kompleksowych rozwiązaniach produkcyjnych.