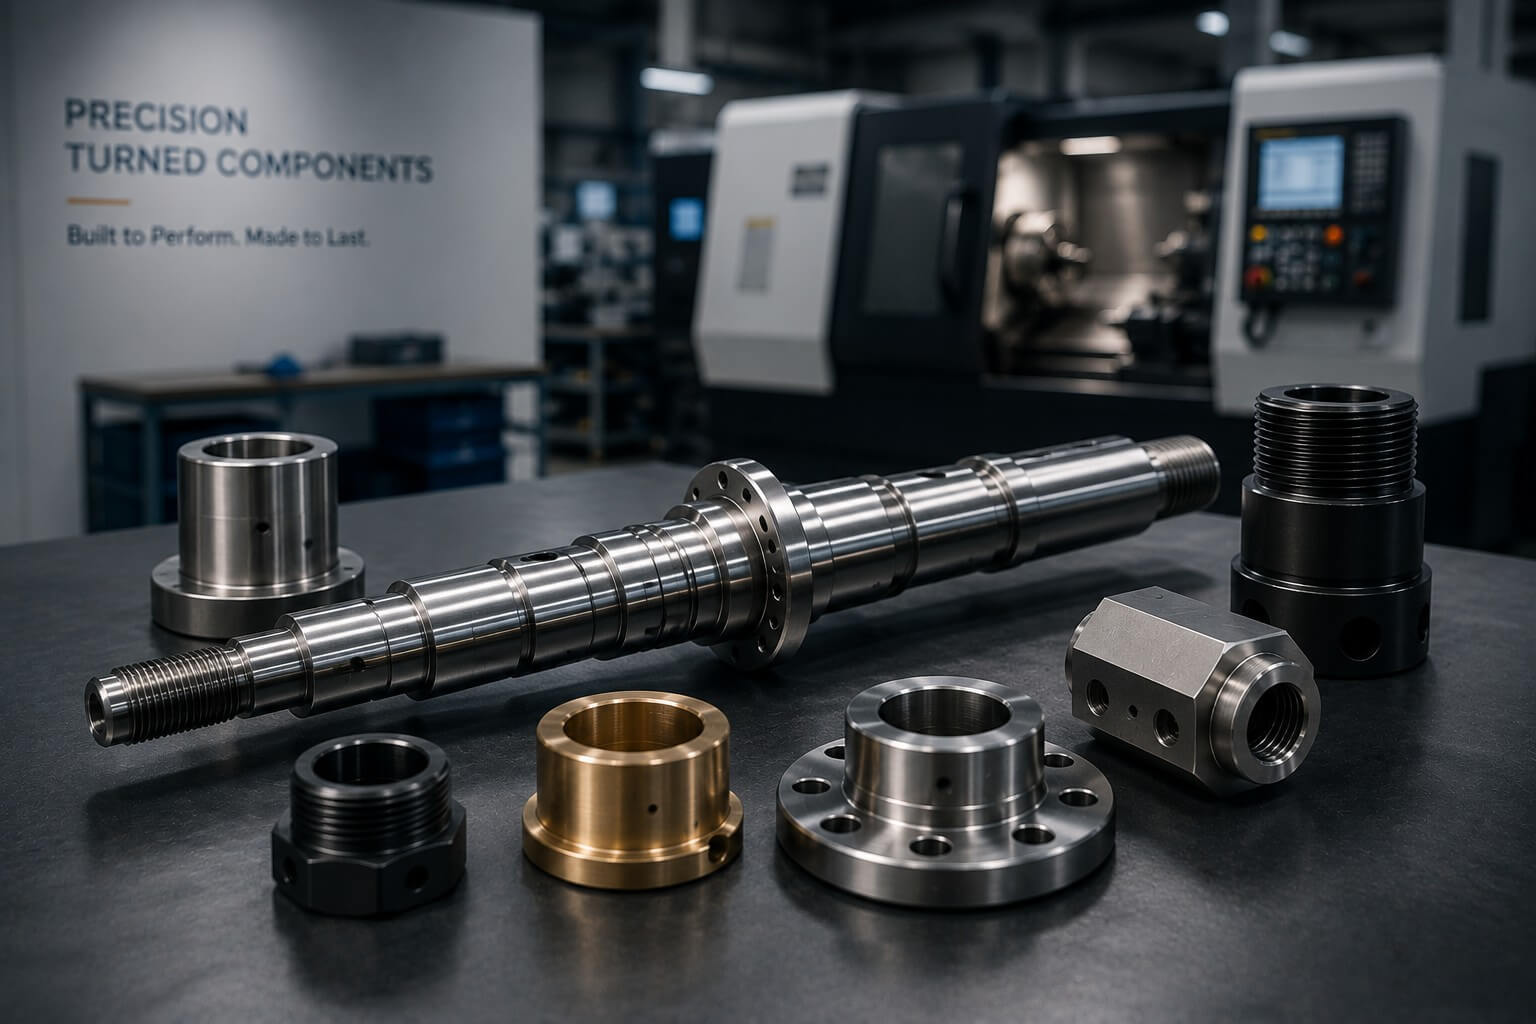
Precision turned components often control fit, motion, sealing and alignment within a larger assembly. Small variation in diameter, concentricity, runout or surface condition can influence the performance of the entire product.
At Tianyida, each project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical turning or turn-mill strategy and define inspection around the characteristics that matter most.
Un componente de precisión no se define únicamente por sus dimensiones, sino por la fiabilidad con que encaja, gira, guía, sella o conecta tras el montaje.
Ejes, husillos, rodillos y muñones fabricados para una rotación controlada, ajuste preciso e interacción superficial.
Bujes, casquillos, pasadores de posicionamiento y espaciadores diseñados para la alineación y el montaje repetible.
Adaptadores, accesorios, boquillas, cuerpos roscados e interfaces donde las roscas y las superficies de sellado afectan el rendimiento
Asientos, hombros y diámetros relacionados que requieren ajustes controlados, desviación radial y relaciones posicionales.
Cuerpos rotativos con patrones de pernos, orificios, caras y características de ensamblaje que pueden requerir torneado y fresado.
Componentes que combinan geometría rotacional con superficies planas, ranuras, orificios transversales o características fuera del eje para reducir los setups secundarios
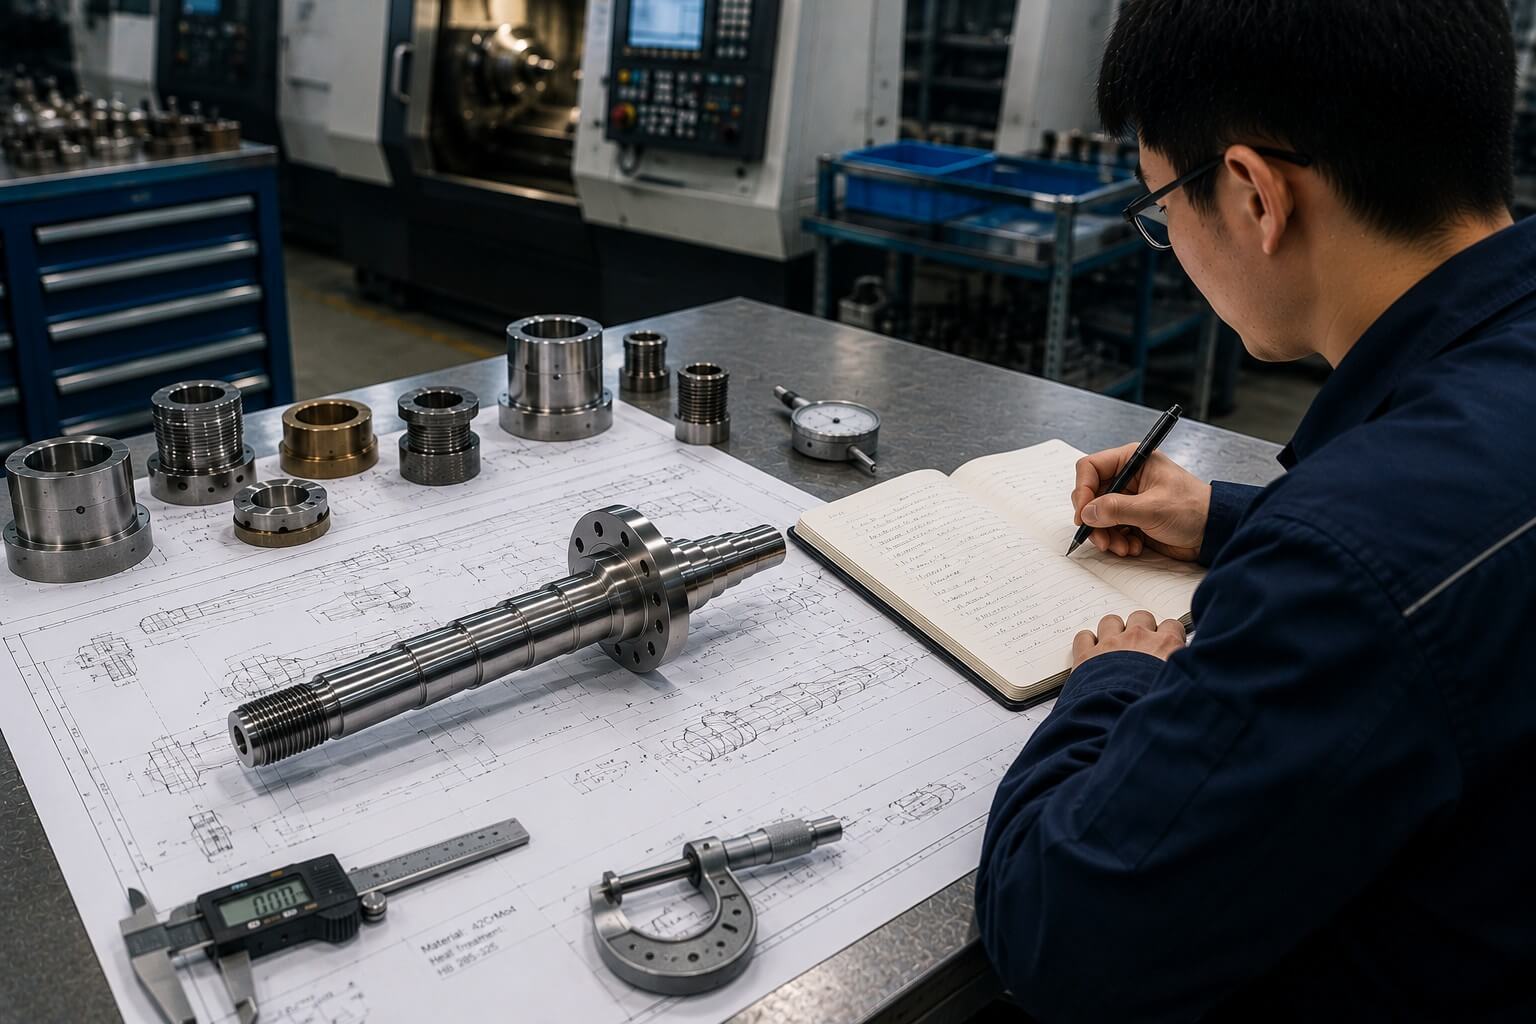
Comprender la función de la pieza ayuda a determinar qué diámetros, hombros, roscas, orificios y superficies requieren el mayor control del proceso. También evita tratar cada requisito del plano como si generara el mismo riesgo de fabricación. Nuestro equipo de ingeniería revisa cómo interactúan las características relacionadas, de modo que las decisiones de mecanizado e inspección respalden el ensamblaje final, y no solo una medición aislada.
El proceso adecuado depende de la geometría, el acceso a las características, las relaciones de tolerancia, el material y la cantidad de producción, no de la preferencia por una máquina.
Diámetros, resaltes, conos, ranuras y perfiles mecanizados según los requisitos funcionales y dimensionales
Mandrinados, contramandrinados, ranuras internas y características internas de precisión planificadas teniendo en cuenta el acceso, la rigidez y la medición.
Roscas exteriores e interiores producidas según las especificaciones del plano, los requisitos de ajuste y de calibre
Geometría controlada de las ranuras y estrategia de corte con atención a rebabas, deformaciones y estado de la superficie.
Fresado, taladrado y operaciones cruzadas integradas con el torneado cuando la geometría de la pieza y la capacidad del equipo lo permiten.
El rectificado, el tratamiento térmico, el EDM, el chapado, la pasivación y otras operaciones necesarias pueden coordinarse por proyecto
El torneado CNC convencional es eficiente para características rotacionales, mientras que el mecanizado de torneado-fresado puede combinar planos, ranuras, orificios transversales y otros detalles no rotacionales en una configuración coordinada. Cuando corresponde, reducir los reajustes ayuda a preservar la relación entre las características torneadas y fresadas.
Cada proyecto se revisa de manera individual para que el utillaje, la sujeción de piezas, la secuencia de mecanizado y los métodos de inspección apoyen una fabricación estable sin añadir complejidad innecesaria.
La calidad y el estado del material influyen en el comportamiento de corte, el desgaste de las herramientas, la estabilidad dimensional, el acabado superficial y la vida útil del producto final.
Se utiliza para piezas resistentes a la corrosión, médicas, de control de fluidos e industriales. Los requisitos de endurecimiento por trabajo, calor, formación de rebabas y pasivación afectan la planificación del proceso.
Se selecciona para ejes, componentes de transmisión y aplicaciones estructurales que requieren resistencia, tenacidad o un posterior tratamiento térmico.
Se aplica a componentes resistentes al desgaste y de utillaje, teniendo en cuenta de antemano la dureza, el margen de material y la secuencia del tratamiento térmico.
Es ligero y fácil de mecanizar para carcasas, espaciadores, accesorios y componentes de automatización; deben especificarse tanto la aleación como las superficies cosméticas.
Común en conectores, accesorios, piezas conductoras y componentes para fluidos; el grado afecta el control de virutas y el estado superficial alcanzable.
El titanio requiere un manejo controlado del calor y del desgaste de las herramientas; los plásticos exigen atención al calor, la deformación y la estabilidad dimensional.
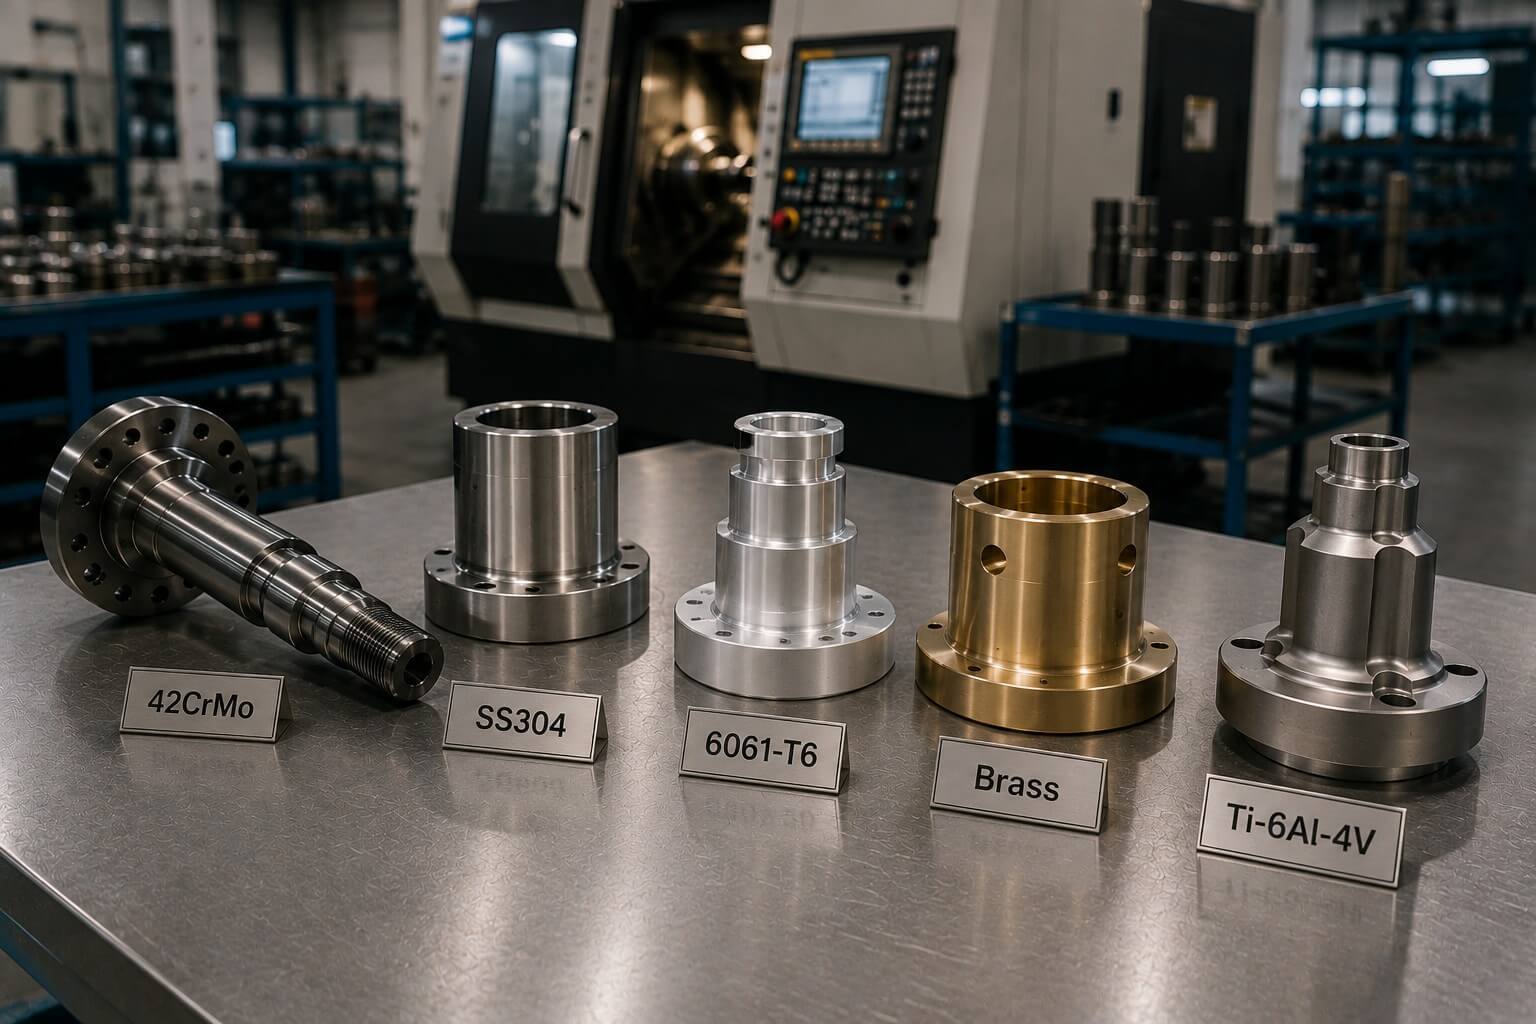
Tianyida mecaniza metales comunes y plásticos de ingeniería según los planos y especificaciones del cliente. Los requisitos exactos de grado, condición, tratamiento térmico y certificación deben confirmarse durante la cotización.
Si la selección del material aún está pendiente, podemos discutir consideraciones prácticas de mecanizado basadas en la aplicación y los requisitos de producción; la aprobación final del material corresponde al cliente
Diferentes geometrías requieren enfoques distintos para garantizar la rigidez, el acceso a las características, la eficiencia del ciclo y la consistencia dimensional.
Componentes rectos, escalonados, cónicos y roscados con diámetros controlados, resaltes y características relacionadas.
Diámetros internos y externos, ranuras y superficies producidas para interfaces de ajuste, guiado, sellado o desgaste.
Componentes que combinan orificios, superficies, diámetros y patrones de tornillos o características fresadas.
Componentes roscados y relacionados con fluidos que requieren bordes limpios, superficies de sellado y conexiones confiables.
Componentes rotatorios que requieren un desbalance controlado, ejes de apoyo, estado superficial y geometría estable.
Piezas rotatorias que incorporan planos, ranuras, orificios, cavidades o características fuera del eje en un proceso coordinado.
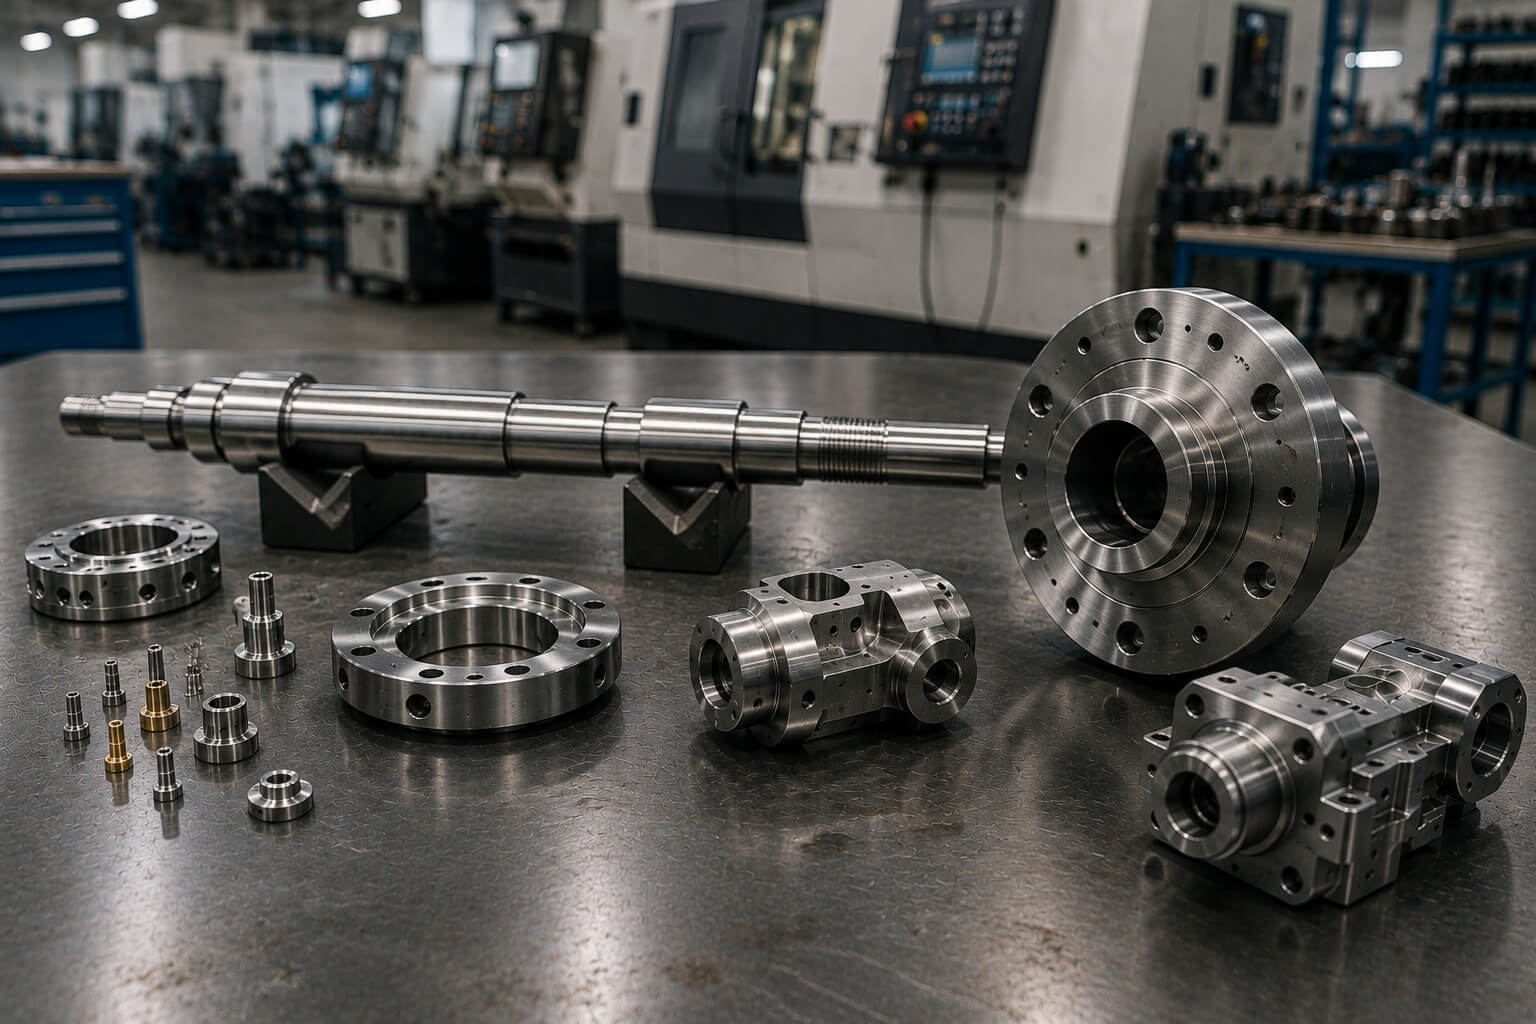
Nuestra capacidad de torneado CNC respalda una amplia gama de componentes basados en planos para prototipos, pedidos de bajo volumen y producción repetitiva. Los ejemplos a continuación representan familias típicas de piezas más que un catálogo fijo.
Cada proyecto se evalúa considerando todo el proceso, incluyendo torneado, características de fresado, desbarbado, tratamiento térmico, acabado, inspección y embalaje.
El rendimiento rotacional depende de cómo se relacionan entre sí los diámetros críticos y las caras, no solo de una dimensión aislada.
Los diámetros y orificios relacionados se mecanizan con una estrategia que protege su eje común y su ajuste funcional.
Se consideran el desplazamiento radial y axial en superficies giratorias, hombros, bridas y características relacionadas con los rodamientos.
La estabilidad del corte, el soporte y el estado de la herramienta influyen en si las superficies rotacionales permanecen constantes a lo largo de su longitud.
El método de medición y el control del proceso se adaptan a los requisitos de ajuste por holgura, transición o interferencia.
La perpendicularidad, la posición axial y el estado de la superficie afectan la ubicación del rodamiento, el sellado y la acumulación del conjunto.
Los parámetros de corte, la geometría de la herramienta y el comportamiento del material se gestionan para cumplir con los requisitos funcionales de la superficie.
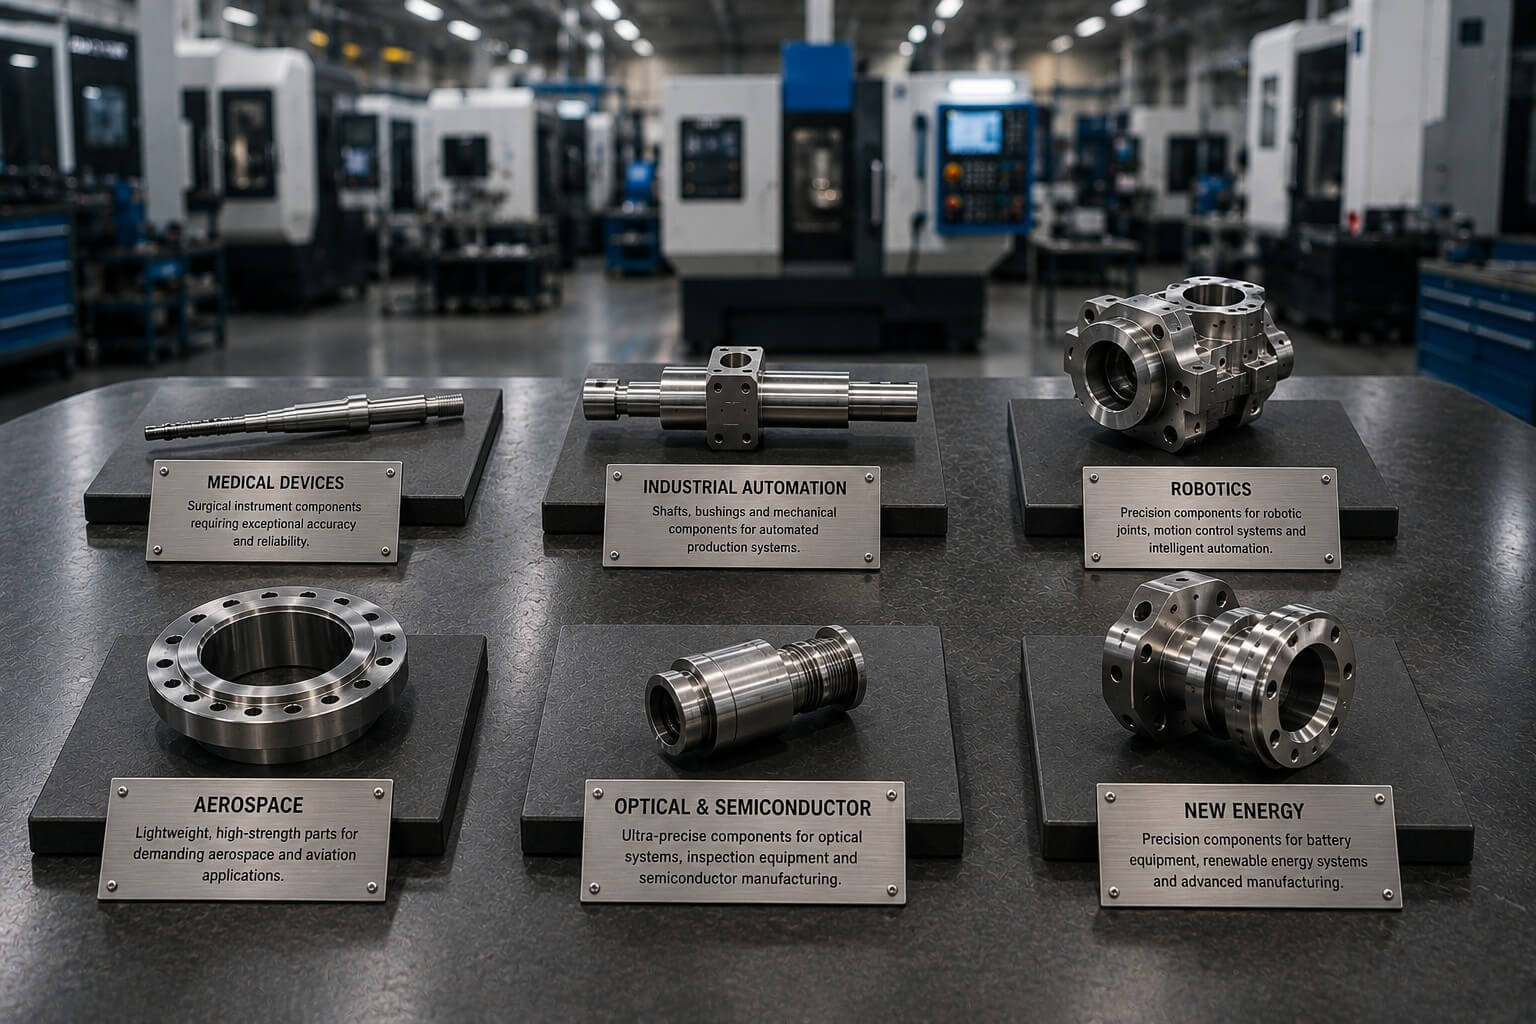
Un eje puede cumplir su tolerancia de diámetro y, aun así, generar vibraciones o problemas de ensamblaje si los asientos de los rodamientos, los resaltes o los diámetros de acoplamiento no están correctamente alineados. Para los componentes de rotación, guiado y sellado, las relaciones geométricas deben influir en la estrategia de fabricación e inspección.
El sujeción de la pieza, la selección de datum, la secuencia de mecanizado, el estado de la herramienta y el método de medición se planifican según la importancia funcional de cada característica.
La inspección verifica el resultado; un mecanizado controlado es lo que hace que ese resultado sea repetible a lo largo de todo el pedido.
Se confirman los modelos actuales, los dibujos, el material, el acabado y los requisitos de aceptación para la producción.
Las piezas iniciales se inspeccionan antes de que el proceso sea liberado para continuar la producción o para su aprobación, cuando sea necesario.
Se verifican los diámetros críticos, las longitudes, las roscas y las relaciones geométricas durante el mecanizado.
Se monitorean el estado de las herramientas y las tendencias dimensionales para mantener la consistencia a medida que avanza la producción.
Se verifican las dimensiones, el desvío, las roscas, el desbarbado, el acabado y la calidad de la ejecución utilizando equipos adecuados.
Los informes del primer artículo, dimensionales y de CMM pueden proporcionarse cuando se soliciten y se acuerden durante la cotización.
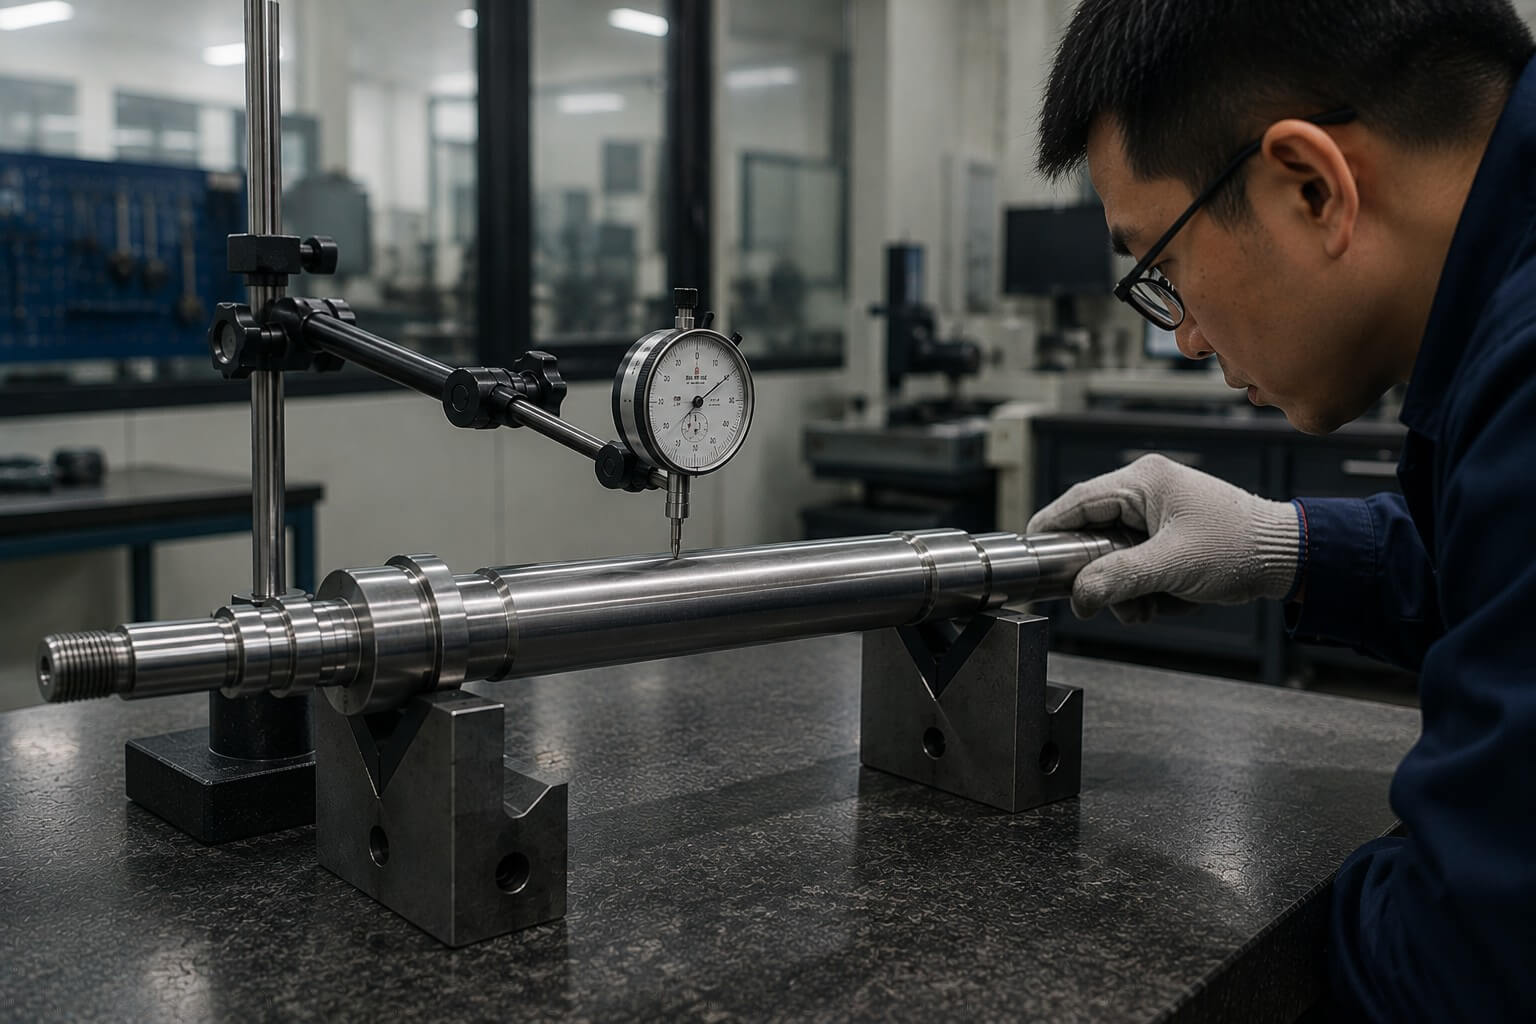
Quality control begins with the current drawing, material and agreed acceptance requirements. Critical features are identified before machining so inspection occurs at the stage where variation can be detected and corrected effectively.
Our process combines first-article verification, in-process monitoring and 100% outgoing inspection before shipment.
Una fabricación confiable implica mantener el nivel de precisión aprobado a medida que las herramientas se desgastan, los lotes de materiales cambian y las cantidades de producción aumentan.
El sistema de sujeción de piezas, la herramienta, los programas y los controles de configuración establecen un punto de partida controlado para la producción.
Las herramientas se monitorean y se reemplazan o ajustan según la tendencia dimensional y los requisitos de superficie.
Las características críticas se miden a intervalos planificados para identificar variaciones antes de que afecten al pedido completo.
Los métodos aprobados, los criterios de inspección y los registros del proyecto garantizan la repetibilidad en futuros pedidos.
Las lecciones aprendidas de los primeros artículos y los lotes iniciales se incorporan al plan de producción estable.
Las piezas terminadas se limpian, separan y protegen según su geometría y estado de la superficie.
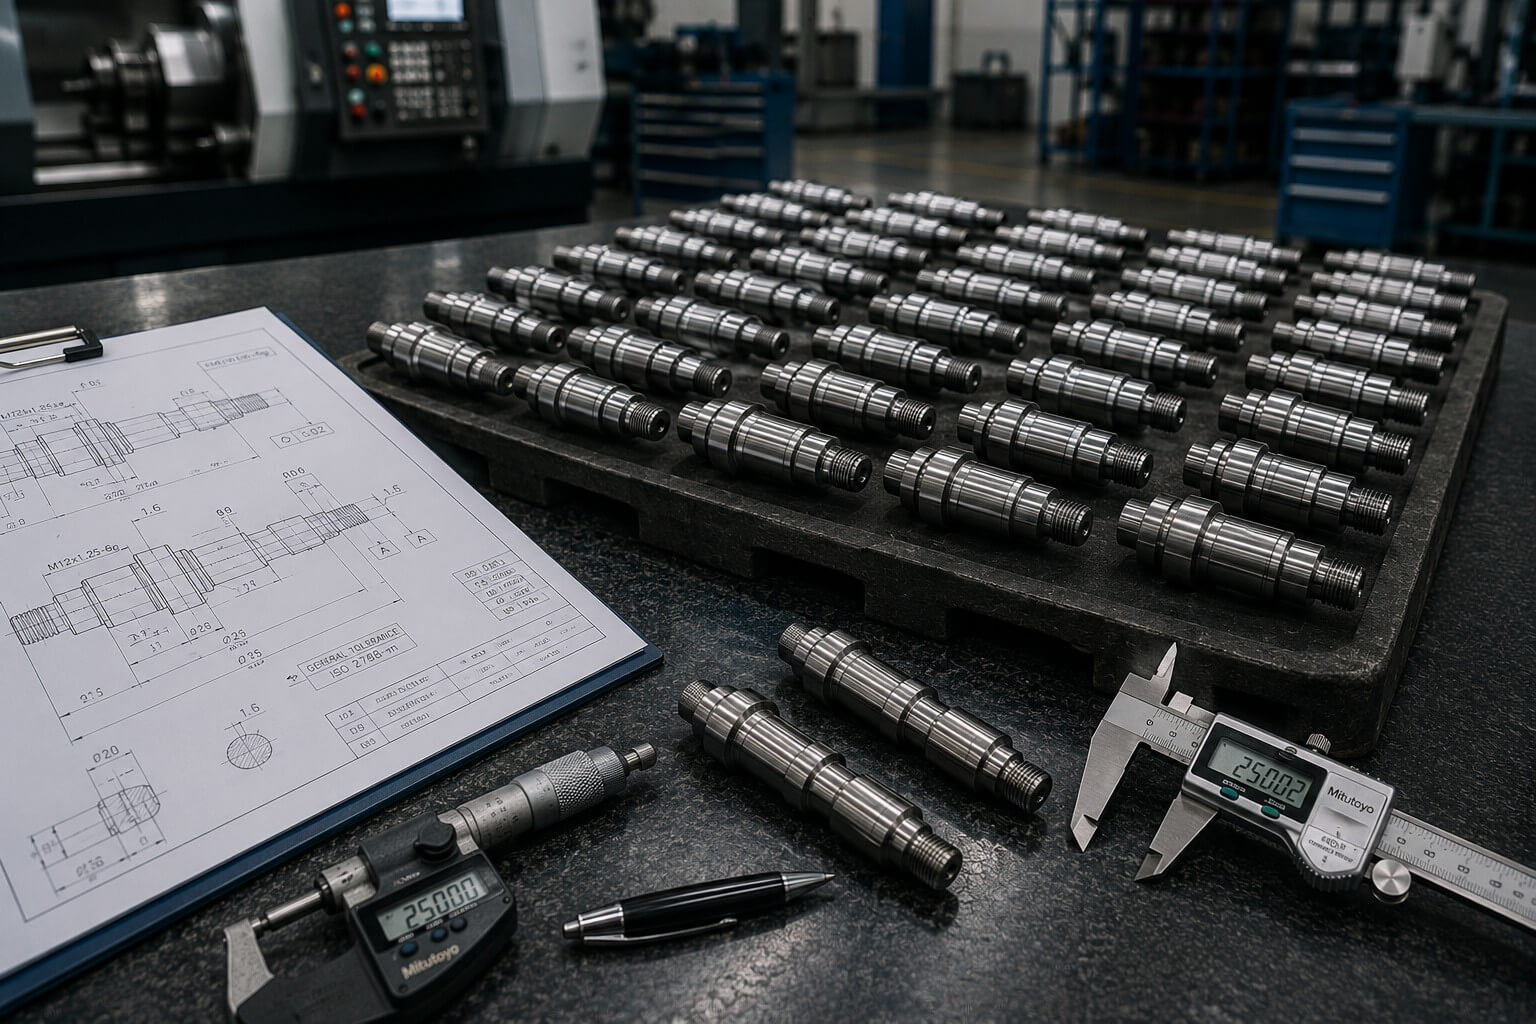
Producir una sola muestra precisa es solo el comienzo. Los pedidos repetitivos requieren configuraciones estandarizadas, herramientas controladas, monitoreo del proceso y conservación del conocimiento del proyecto, para que los lotes futuros cumplan con los requisitos aprobados.
La misma disciplina de ingeniería se aplica desde los prototipos y los pedidos de bajo volumen hasta la producción estable, ajustando el proceso de manera responsable conforme aumentan la cantidad y los datos de fabricación.
Los ejes largos, las paredes finas, los orificios profundos y las características complejas requieren soluciones distintas para el soporte, las fuerzas de corte, el calor y la medición.
Se planifican el soporte, los parámetros de corte y la secuencia de mecanizado para reducir la deflexión, las vibraciones y la pérdida de rectitud.
Una sujeción controlada, herramientas afiladas y una remoción equilibrada del material ayudan a reducir la deformación durante y después del mecanizado.
Se consideran la rigidez de la herramienta, la evacuación de virutas, el acceso al refrigerante y la estrategia de medición en función de la profundidad y el diámetro.
Se seleccionan herramientas y condiciones de corte para características cruzadas, ranuras o geometrías que interrumpen el torneado continuo.
El calor, el endurecimiento por trabajo y el desgaste de la herramienta se gestionan mediante herramientas adecuadas, parámetros apropiados y una frecuencia de inspección adecuada.
Mecanizar características torneadas y fresadas relacionadas en un entorno controlado puede mejorar su consistencia posicional.
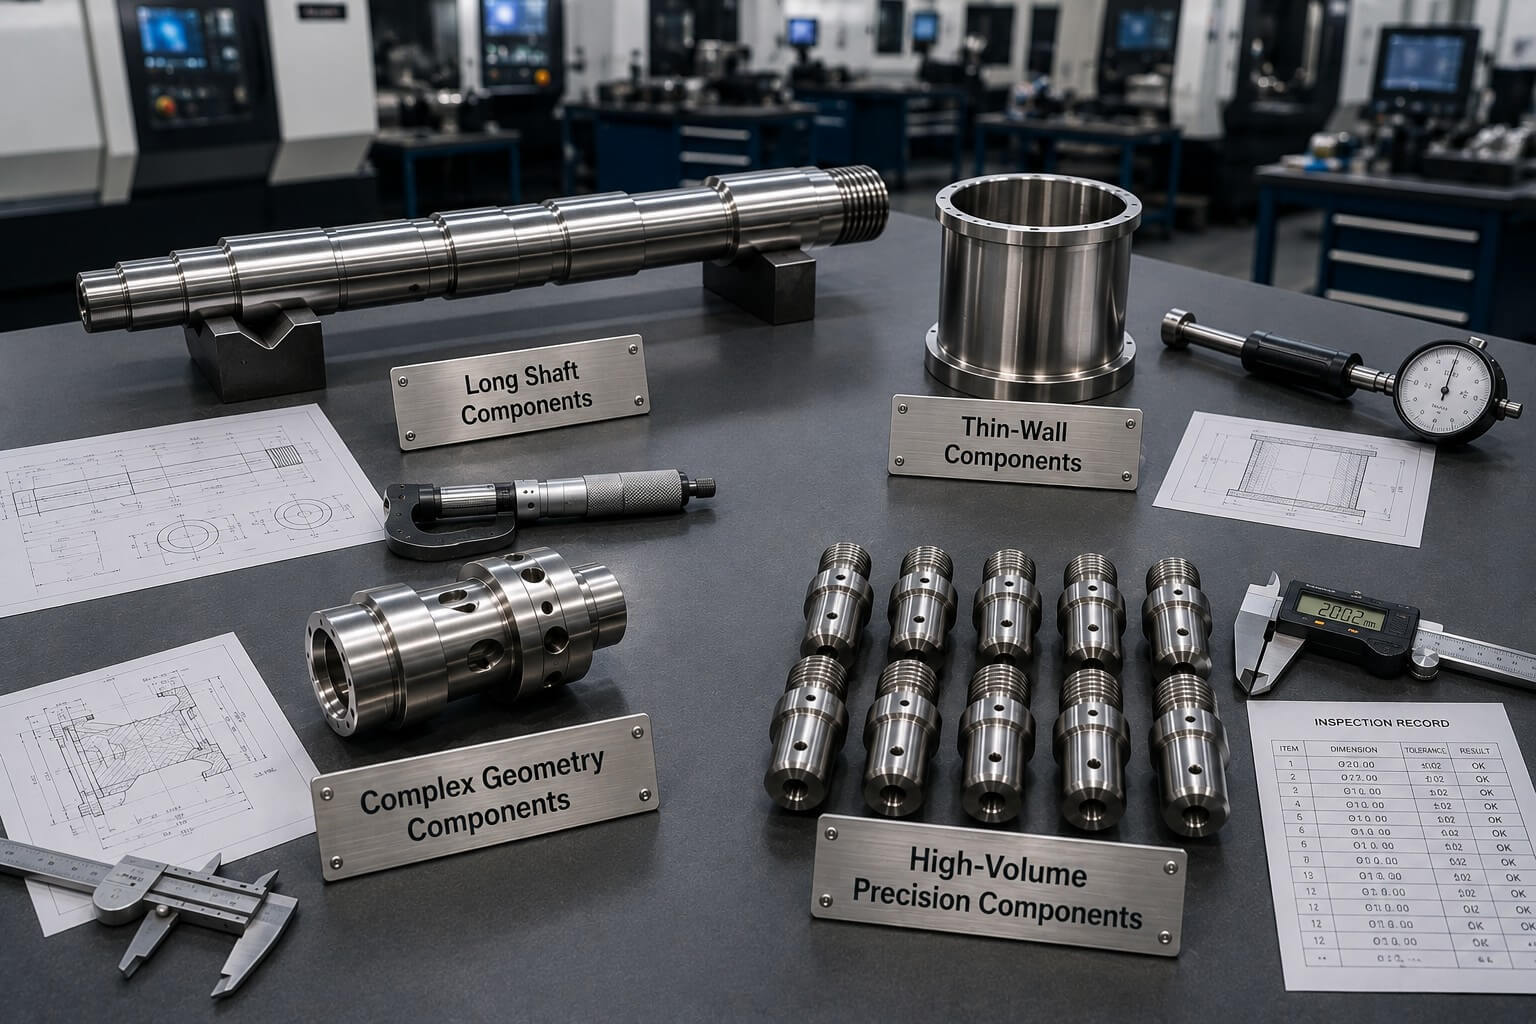
Aplicar un mismo método de torneado estándar a toda la geometría puede provocar vibraciones, deformaciones, evacuación deficiente de virutas o dimensiones inconsistentes. El enfoque más eficaz comienza identificando el riesgo específico de la pieza y planificando el proceso en función de ello.
Nuestros ingenieros evalúan el sistema de sujeción, el soporte, el acceso de la herramienta, la secuencia de mecanizado y los requisitos de inspección antes de iniciar la producción.
Envíe sus planos y reciba una revisión técnica junto con un presupuesto basado en el proyecto.
Tanto si necesita un único prototipo, un eje de precisión, un componente complejo de torneado-fresado o una producción repetitiva, Tianyida está preparado para analizar todos los requisitos de fabricación.
Con 10 años de experiencia en fabricación de precisión, un sistema de calidad ISO 9001:2015 y soporte para entregas internacionales, nuestro equipo de Shenzhen ayuda a los clientes a pasar de la revisión del plano a una producción verificada mediante una comunicación clara.
STEP, STP, IGES, X_T, Parasolid or another suitable 3D format, plus a drawing showing tolerances and GD&T.;
Grado exacto, tratamiento térmico, recubrimiento, enmascarado y
requisitos de certificación.
Cantidad de prototipos, tamaños de lote y demanda anual estimada, cuando esté disponible.
Fecha objetivo, destino, embalaje, informes de inspección
y requisitos especiales de aceptación.
Shenzhen Tianyida Precision Technology Co., Ltd. es un socio de confianza en fabricación de precisión, especializado en mecanizado CNC, fabricación de chapa metálica, prototipado rápido y soluciones completas de manufactura.