Tianyida manufactures custom CNC-milled components to customer drawings for industrial automation, robotics, medical equipment, semiconductor systems, machinery and other demanding applications. Every project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical machining route, identify manufacturing risk before cutting begins and build quality verification around the features that matter most.
I tempi di lavorazione e il prezzo diventano significativi solo dopo che sono stati esaminati geometria, tolleranze e requisiti funzionali.
Identificare sedi dei cuscinetti, superfici di posizionamento, facce di tenuta, fori di precisione, filettature e altri requisiti critici per l’assemblaggio.
Valutare cavità profonde, pareti sottili, sottosquadri, portata degli utensili e caratteristiche che richiedono molteplici orientamenti.
Comprendere le relazioni tra i datumi, il controllo posizionale, la planarità, il profilo e le caratteristiche che richiedono un controllo di processo mirato.
Confermare la qualità del materiale, il trattamento termico, lo stato superficiale e i requisiti di finitura che influenzano la lavorazione.
Adeguare il dispositivo di fissaggio, la sequenza di lavorazione e l’approccio alle attrezzature in base alla quantità, alla ripetibilità e alla scala futura.
Selezionare metodi di misurazione adeguati per le dimensioni critiche prima dell’inizio della produzione.
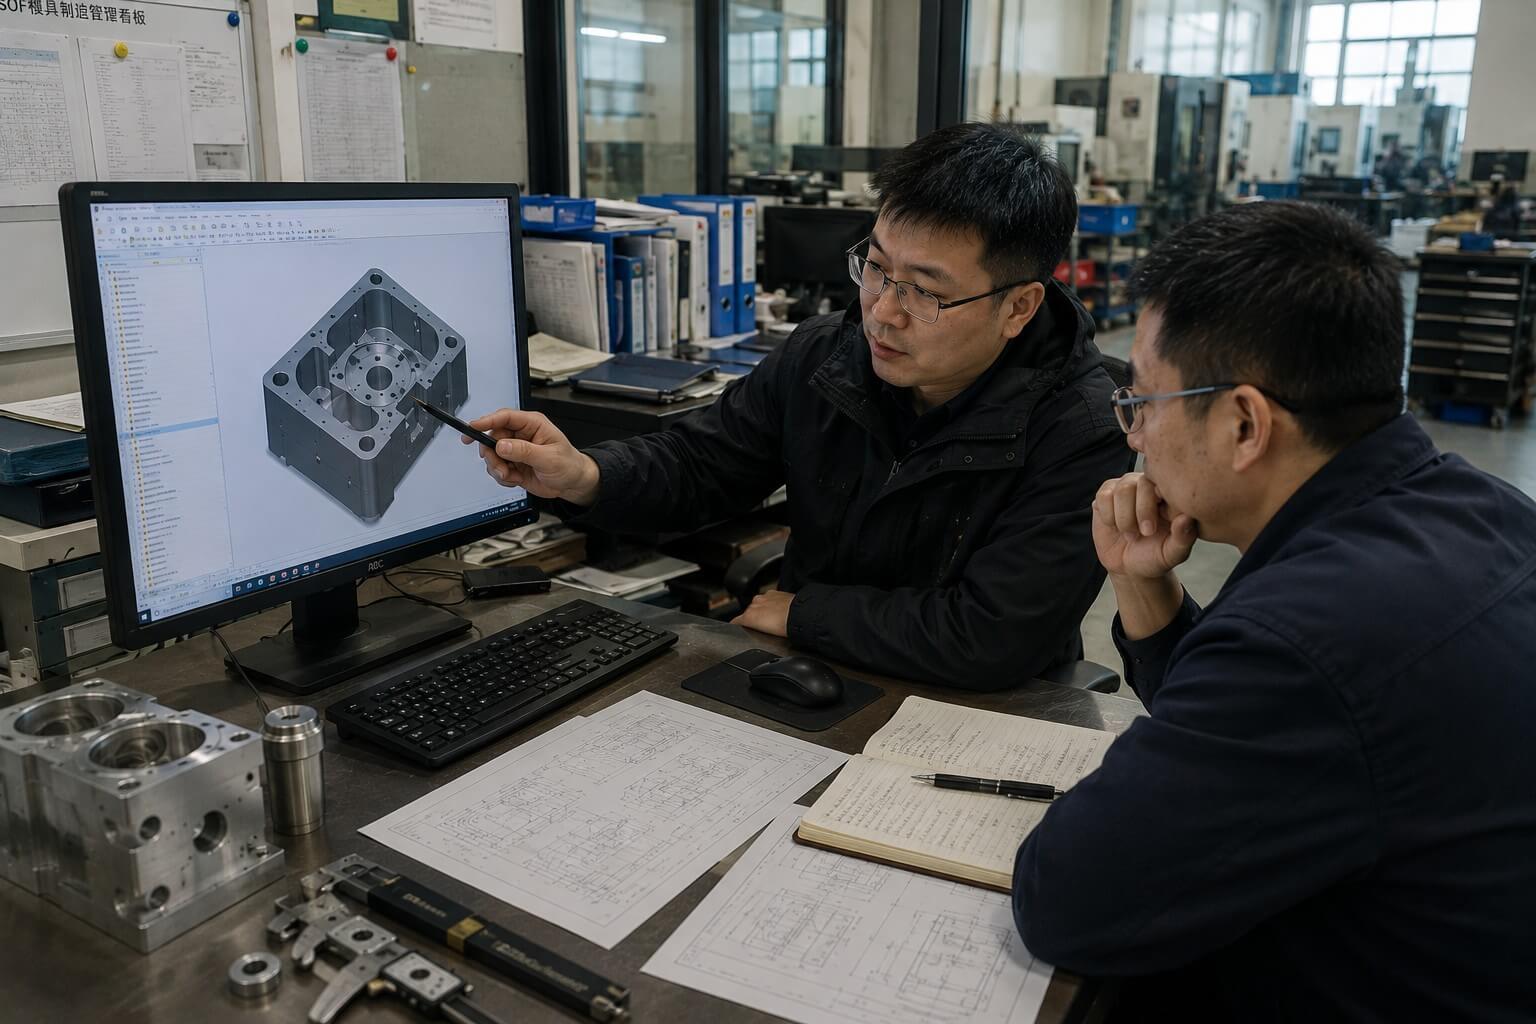
Un disegno può contenere centinaia di quote, ma solo un numero limitato può determinare se il componente si assembla, sigilla, si posiziona o si muove correttamente. Tali caratteristiche dovrebbero influenzare fin dall’inizio il sistema di fissaggio, la sequenza di lavorazione e la pianificazione delle ispezioni.
Prima di formulare il preventivo, i nostri ingegneri esaminano l’intero requisito e sollevano eventuali dubbi laddove le specifiche risultino poco chiare, contraddittorie o suscettibili di generare rischi di produzione non necessari.
Prezzo, tempo di consegna della produzione, materiale, finitura superficiale, quantità, processo proposto e qualsiasi chiarimento ingegneristico necessario prima dell’avvio della produzione.
Un ordine di prototipo e un ordine di produzione ripetuta non richiedono la stessa pianificazione. Tianyida adatta l’approccio alla produzione, all’ispezione e alla comunicazione in base alla maturità e al rischio del progetto.
Efficace per piastre, carter, cavità, profili e componenti lavorati principalmente da una o diverse orientazioni semplici.
Utile per caratteristiche indexate, dettagli radiali e
più lati che beneficiano di una rotazione controllata.
Supporta contorni complessi, caratteristiche angolari e componenti multifaccia, riducendo al contempo i riposizionamenti non necessari.
Le strategie di trapanatura, alesatura, svasatura e filettatura vengono scelte in base alle dimensioni, alla profondità, alla posizione e all’adeguatezza funzionale dei fori.
I percorsi utensile, la selezione degli utensili e le fasi di finitura sono pianificati tenendo conto dell’accuratezza della forma, della continuità della superficie e dell’accessibilità.
I processi relativi al trattamento termico, alla rettifica, all’EDM, alla finitura e all’assemblaggio possono essere coordinati qualora richiesto dal disegno.
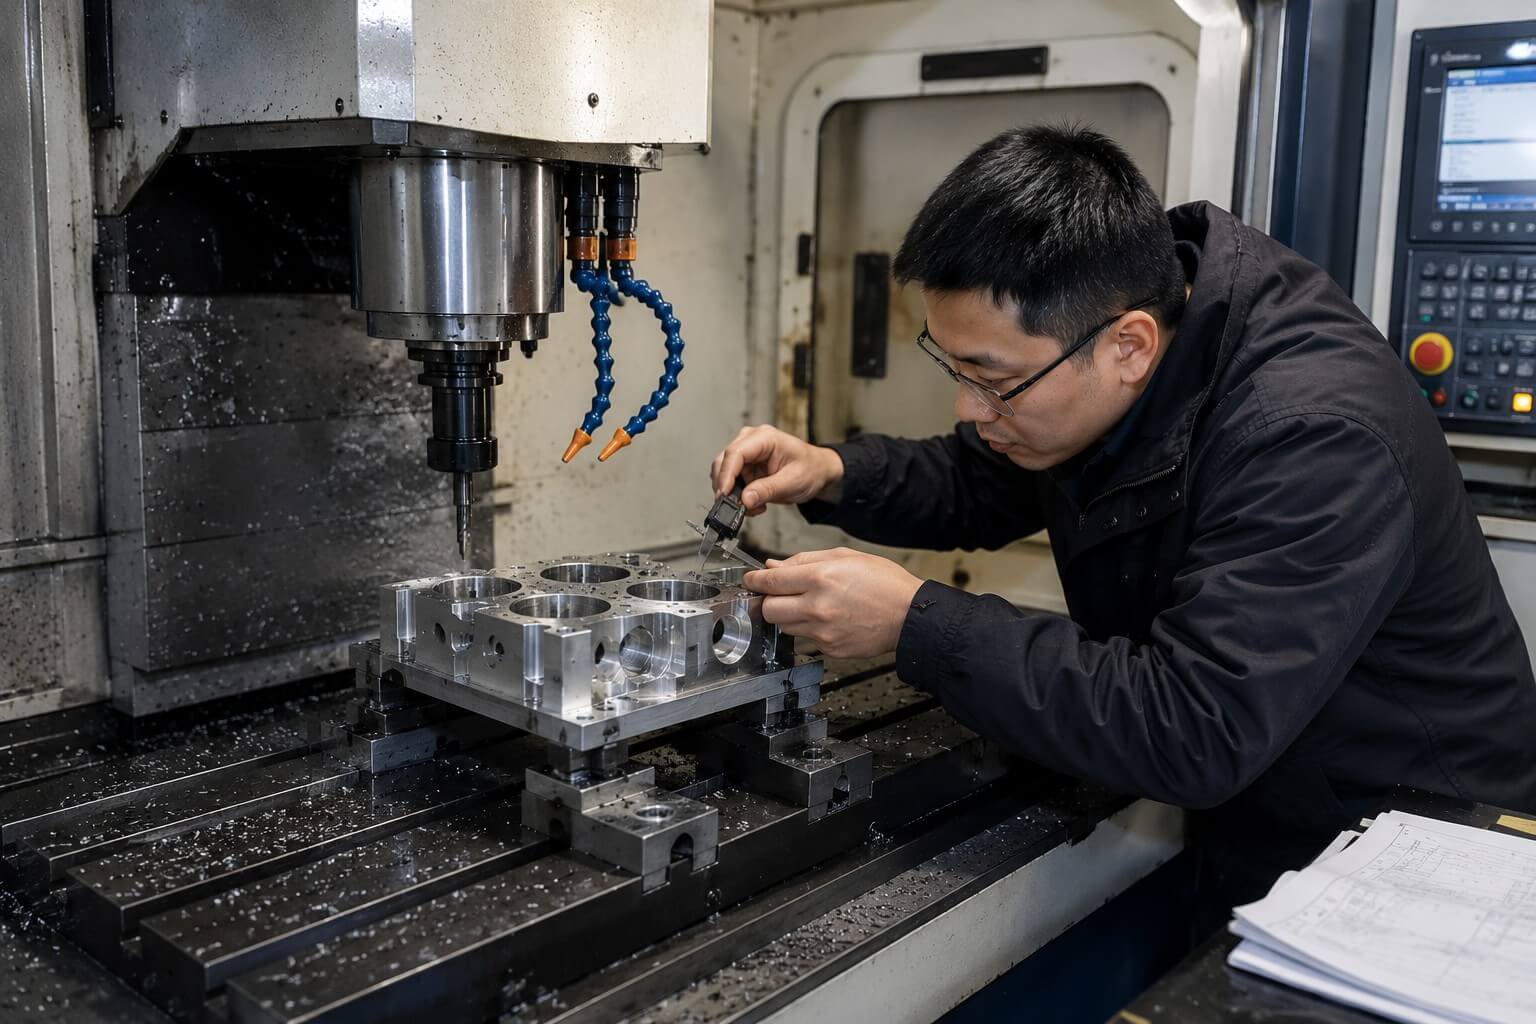
Selezioniamo la lavorazione a 3 assi, 4 assi o 5 assi in base all’accessibilità delle caratteristiche, alle relazioni tra i sistemi di riferimento, ai requisiti di tolleranza, alle aspettative di finitura superficiale e alla quantità di produzione. Più assi non sono automaticamente migliori; l’obiettivo è adottare il processo più stabile ed efficiente per il particolare. Quando la geometria lo consente, ridurre i riagganci e realizzare le caratteristiche di lavorazione in un’unica configurazione controllata può migliorare la coerenza posizionale e ridurre l’errore cumulativo di setup.
Dalle semplici piastre ai complessi particolari multi-faccia, ogni componente viene prodotto tenendo conto della sua funzione, delle relazioni di tolleranza e dell’assemblaggio finale.
Involucri e corpi lavorati con tasche, fori, superfici di tenuta e interfacce di montaggio.
Componenti che richiedono planarità controllata, posizione dei fori e allineamento affidabile all’interno degli insiemi di apparecchiature.
Supporti e interfacce personalizzati con profili complessi, filettature, svasature e dispositivi di centraggio.
Piastre di posizionamento, dispositivi di ispezione, nidi, ganasce e ausili di produzione progettati per un utilizzo ripetibile.
Componenti basati su disegni per sistemi di automazione, robotica, medicali, ottici, semiconduttori e industriali.
Componenti con caratteristiche correlate su diverse orientazioni che richiedono un trasferimento controllato del datum o una lavorazione multiassiale.
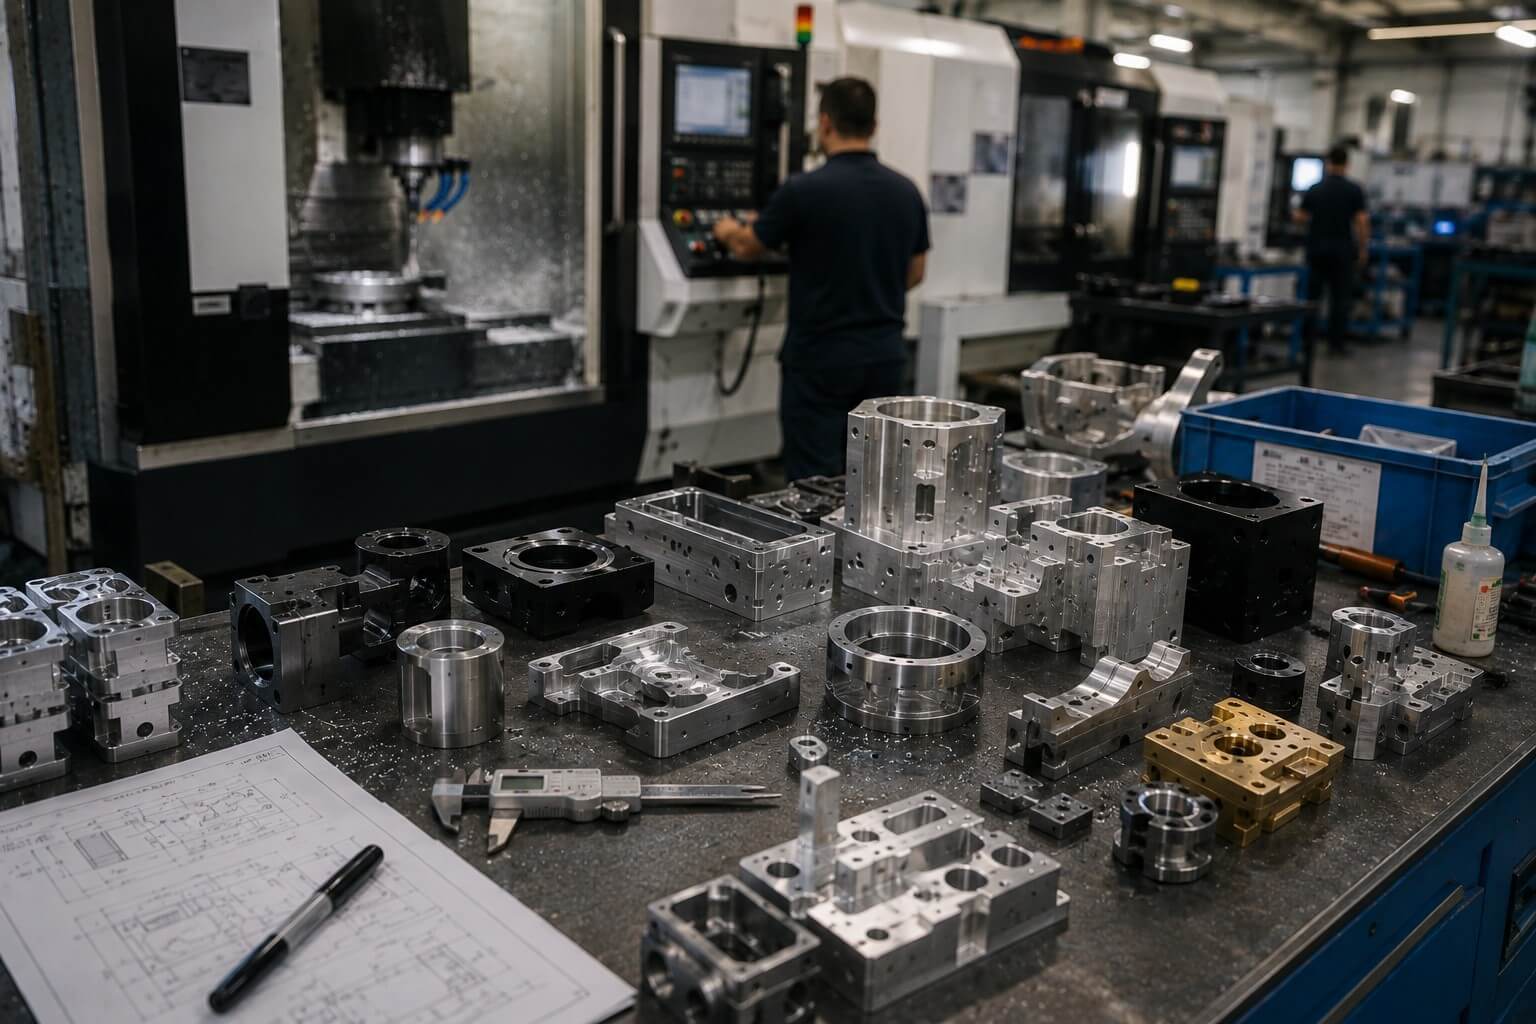
Il nostro servizio di fresatura CNC supporta prototipi, pezzi a basso volume e produzioni ripetitive attraverso un’ampia gamma di tipologie di componenti. Gli esempi riportati di seguito rappresentano applicazioni comuni piuttosto che un catalogo standard di prodotti.
Per ogni progetto viene valutato l’intero processo produttivo, includendo la lavorazione, la sbavatura, il trattamento termico, la finitura superficiale, l’ispezione e l’imballaggio.
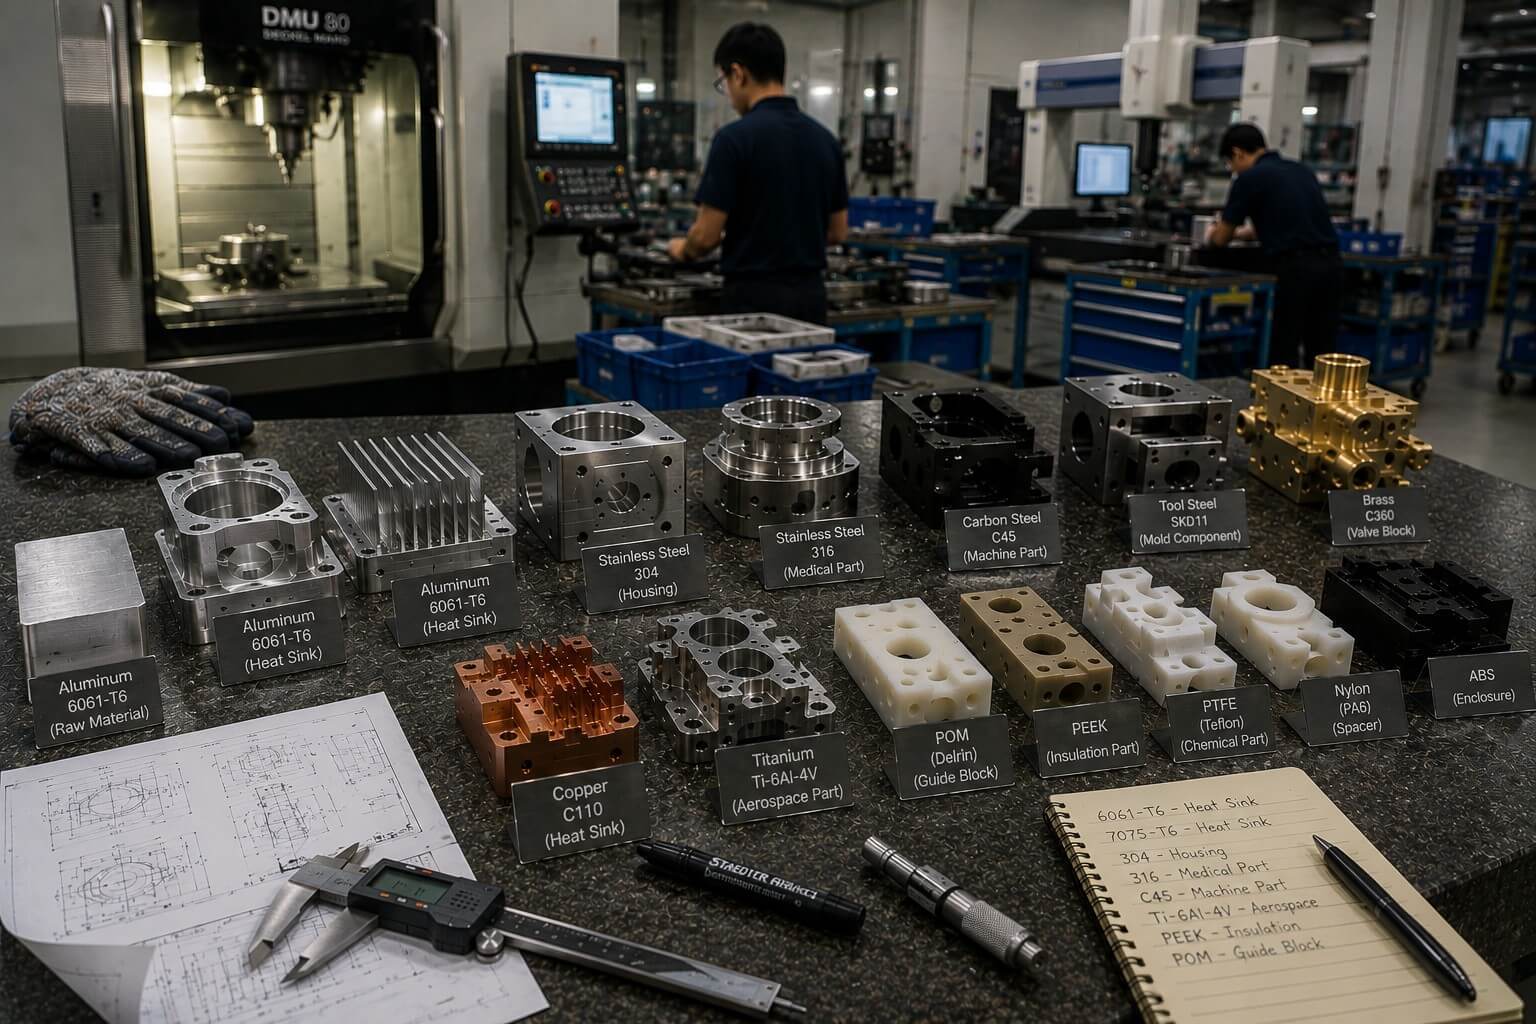
La corretta strategia materiale tiene conto non solo della resistenza e dei costi, ma anche della lavorabilità, del comportamento al calore, della deformazione, della finitura superficiale e della stabilità dimensionale.
Leggeri ed efficienti da lavorare per carter, piastre, componenti per l’automazione e per l’elettronica; è opportuno specificare leghe, tempre e finiture estetiche.
Scelto per la resistenza alla corrosione e la robustezza. I requisiti relativi all’indurimento da lavoro, alla generazione di calore, al controllo delle bave e alla passivazione influenzano la pianificazione del processo.
Utilizzato per componenti strutturali, resistenti all’usura e per utensili; la sequenza del trattamento termico e la durezza finale vengono definiti in anticipo.
Applicato a componenti conduttivi, per il controllo dei fluidi e specializzati; i requisiti di grado e di superficie influenzano la strategia di lavorazione e di finitura.
Utilizzato dove sono importanti le prestazioni in termini di rapporto resistenza-peso e la resistenza alla corrosione; condizioni di taglio controllate aiutano a gestire il calore e l’usura degli utensili.
POM, PEEK, nylon, PTFE, ABS e altre plastiche specificate richiedono attenzione al calore, alla deformazione, al comportamento dell’umidità e alla stabilità dimensionale.
Le macchine lavorano metalli comuni e plastiche tecniche secondo i disegni del cliente e le specifiche dei materiali. È opportuno identificare con precisione i requisiti di grado, stato e certificazione durante la fase di preventivo, poiché materiali appartenenti alla stessa famiglia possono comportarsi in modo diverso durante la lavorazione.
Quando la scelta del materiale è ancora aperta, possiamo discutere le considerazioni pratiche di produzione; l’approvazione finale del materiale rimane sempre a carico del cliente.
La finitura dovrebbe proteggere il componente e sostenere le prestazioni dell’assemblaggio—non limitarsi a cambiarne il colore.
Comune per componenti in alluminio che richiedono protezione dalla corrosione, resistenza all’usura, colore o un aspetto controllato.
Crea texture definite sulle superfici visibili e può essere combinata con altri trattamenti quando opportuno.
Fornisce colore e copertura protettiva per componenti di grandi dimensioni, carter e parti di apparecchiature; è necessario considerare lo spessore del rivestimento e la mascheratura.
Utilizzata per specifiche applicazioni in acciaio inossidabile che richiedono una maggiore resistenza alla corrosione, pulizia o rifinitura della superficie.
I rivestimenti di zinco, nichel e altri materiali specificati possono conferire proprietà di resistenza alla corrosione, all’usura o funzionali alla superficie.
Trattamenti aggiuntivi possono essere coordinati quando tecnicamente idonei e chiaramente specificati sul disegno.
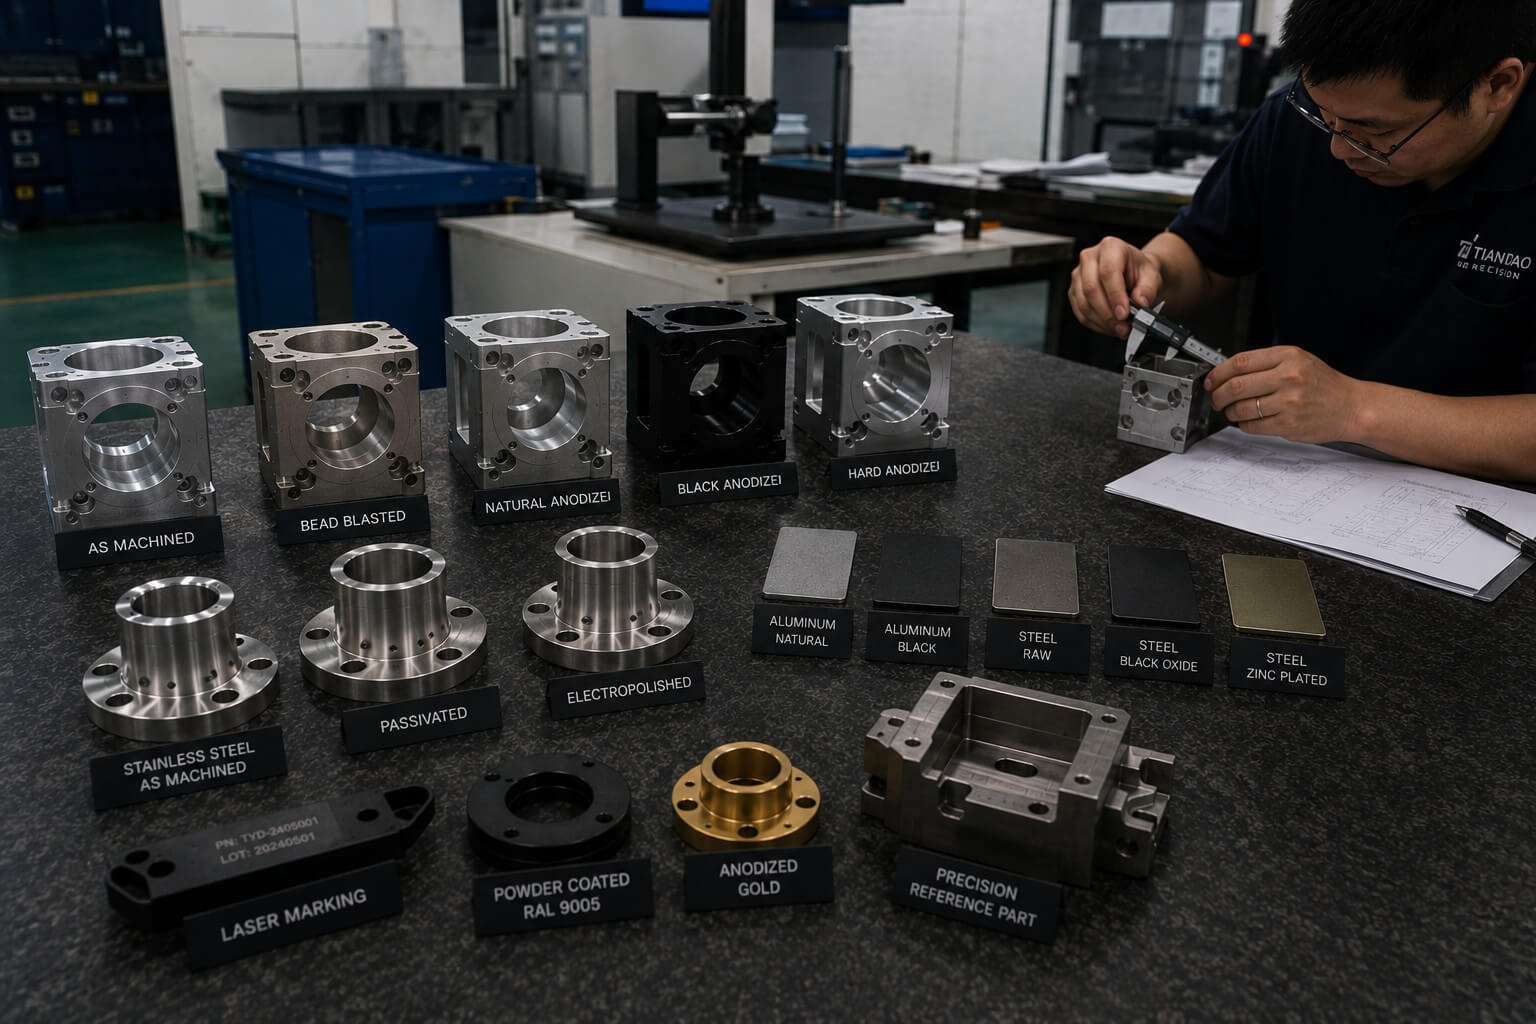
I trattamenti superficiali possono migliorare la resistenza alla corrosione, il comportamento all’usura, la durezza, la pulizia, l’attrito o l’aspetto estetico. Possono inoltre modificare le dimensioni, coprire filettature o influenzare i contatti elettrici e le zone di tenuta.
Per questo motivo, il tipo di finitura, il colore, la texture, la lucentezza, la mascheratura, i pre-trattamenti e i requisiti relativi ai certificati devono essere confermati prima dell’inizio della lavorazione. Coordiniamo i processi di finitura adeguati secondo le specifiche del progetto approvate.
Individuare le superfici estetiche, le aree da mascherare, le filettature e le sedi da proteggere, lo standard di colore, la texture, la lucentezza e i criteri visivi accettabili nella richiesta di offerta (RFQ).
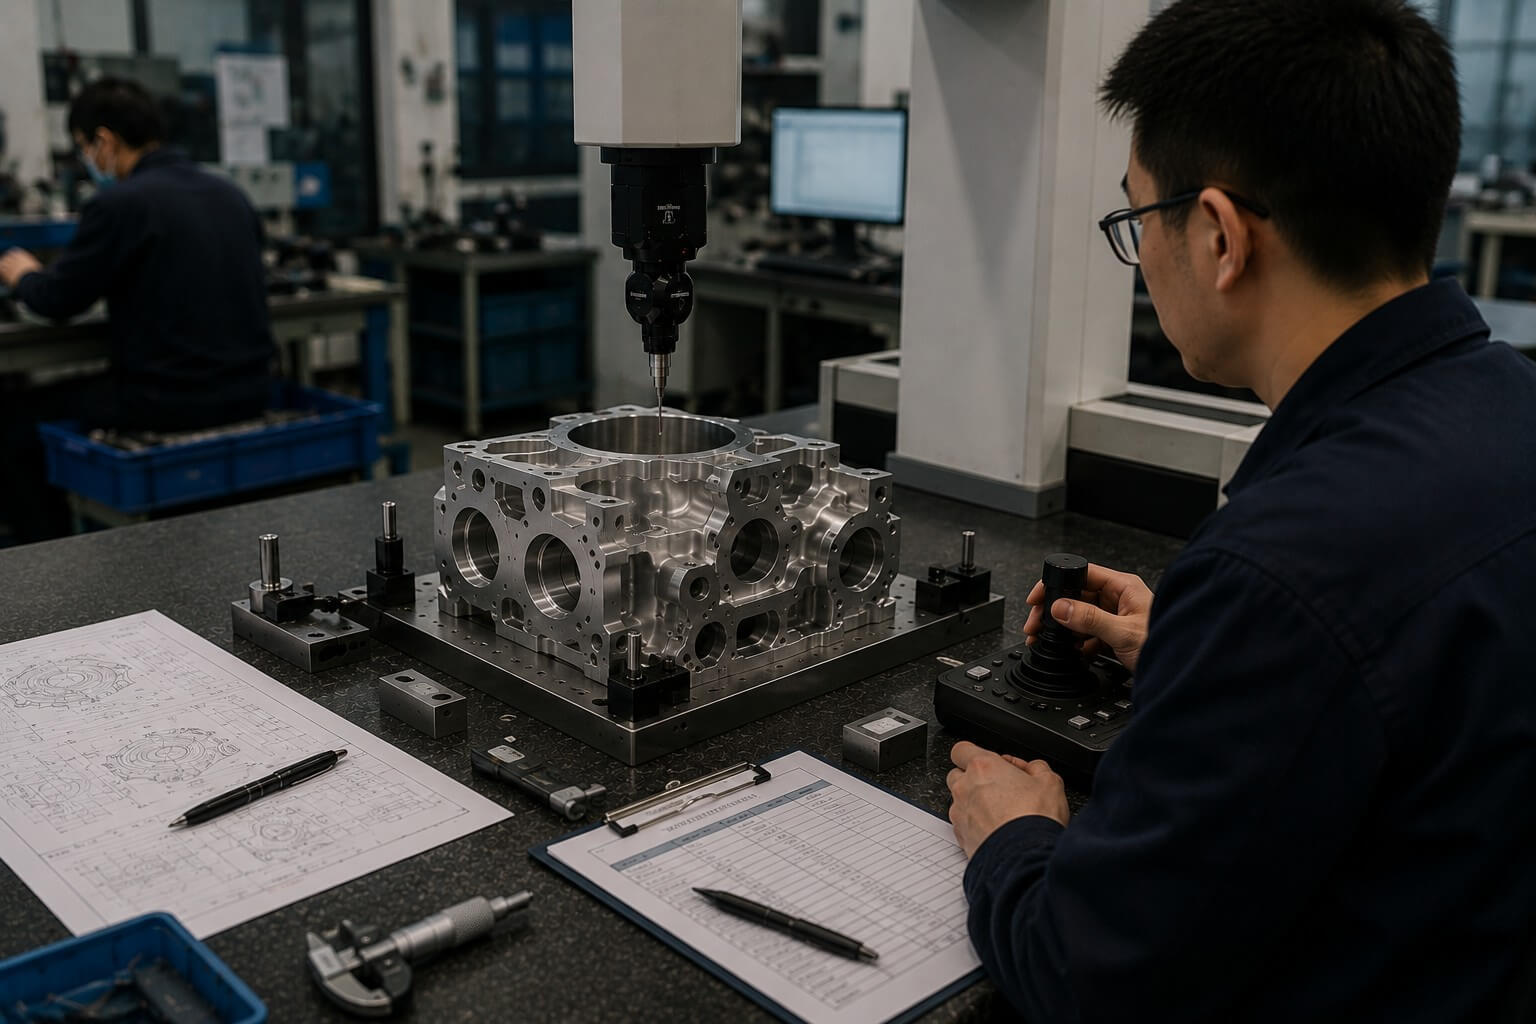
Una qualità affidabile dipende dal controllo del disegno, da una fissazione stabile del pezzo, dalle decisioni in corso di lavorazione e dai metodi di misurazione adeguati alla caratteristica da realizzare.
I disegni, i modelli, i materiali, le finiture e i criteri di accettazione correnti vengono confermati prima della produzione.
I primi pezzi vengono ispezionati prima che il processo sia autorizzato alla produzione continua o all’approvazione del cliente, dove richiesto.
Le dimensioni critiche, le condizioni degli utensili e la stabilità del processo vengono controllate durante la produzione per individuare tempestivamente eventuali variazioni.
Si selezionano CMM, calibri di altezza, micrometri, calibri a perni, calibri per filettature e altri metodi idonei, secondo le esigenze.
Prima dell'imballaggio vengono verificate le dimensioni, la qualità della lavorazione, la sbavatura, la finitura e le specifiche esigenze estetiche.
I rapporti sul primo pezzo, sulle dimensioni e sul CMM possono essere forniti su richiesta e previo accordo al momento del preventivo.
Final inspection cannot correct a weak machining process. We build quality control around the current drawing, the critical datum relationships and the dimensions that directly affect function.
From first-article verification through final packing, inspection points are selected according to geometry, tolerance and production risk. Our parts receive 100% outgoing inspection before shipment.
La complessità è gestibile quando il rischio viene identificato precocemente e ogni caratteristica critica è supportata dal processo, dal dispositivo di fissaggio e dal piano di ispezione adeguati.
Il sistema di fissaggio, le forze di taglio, i percorsi utensile e la sequenza vengono pianificati per ridurre la deformazione e proteggere la geometria finale.
La scelta dell'utensile, l'evacuazione dei trucioli e la lavorazione a fasi aiutano a gestire la deflessione, il calore e la qualità della superficie.
La strategia di riferimento e le configurazioni controllate aiutano a mantenere la posizione di fori, alesaggi e superfici di interfaccia su più facce.
L’orientamento dell’utensile e i percorsi utensile sensibili alle collisioni migliorano l’accesso a caratteristiche angolate e superfici composite.
I parametri di taglio, il refrigerante, l’attrezzatura e la frequenza delle ispezioni sono adattati al comportamento termico e all’usura dell’utensile.
Le transizioni dei percorsi utensile, la manipolazione e la protezione della finitura sono pianificate attorno alle aree visibili e critiche per le prestazioni.
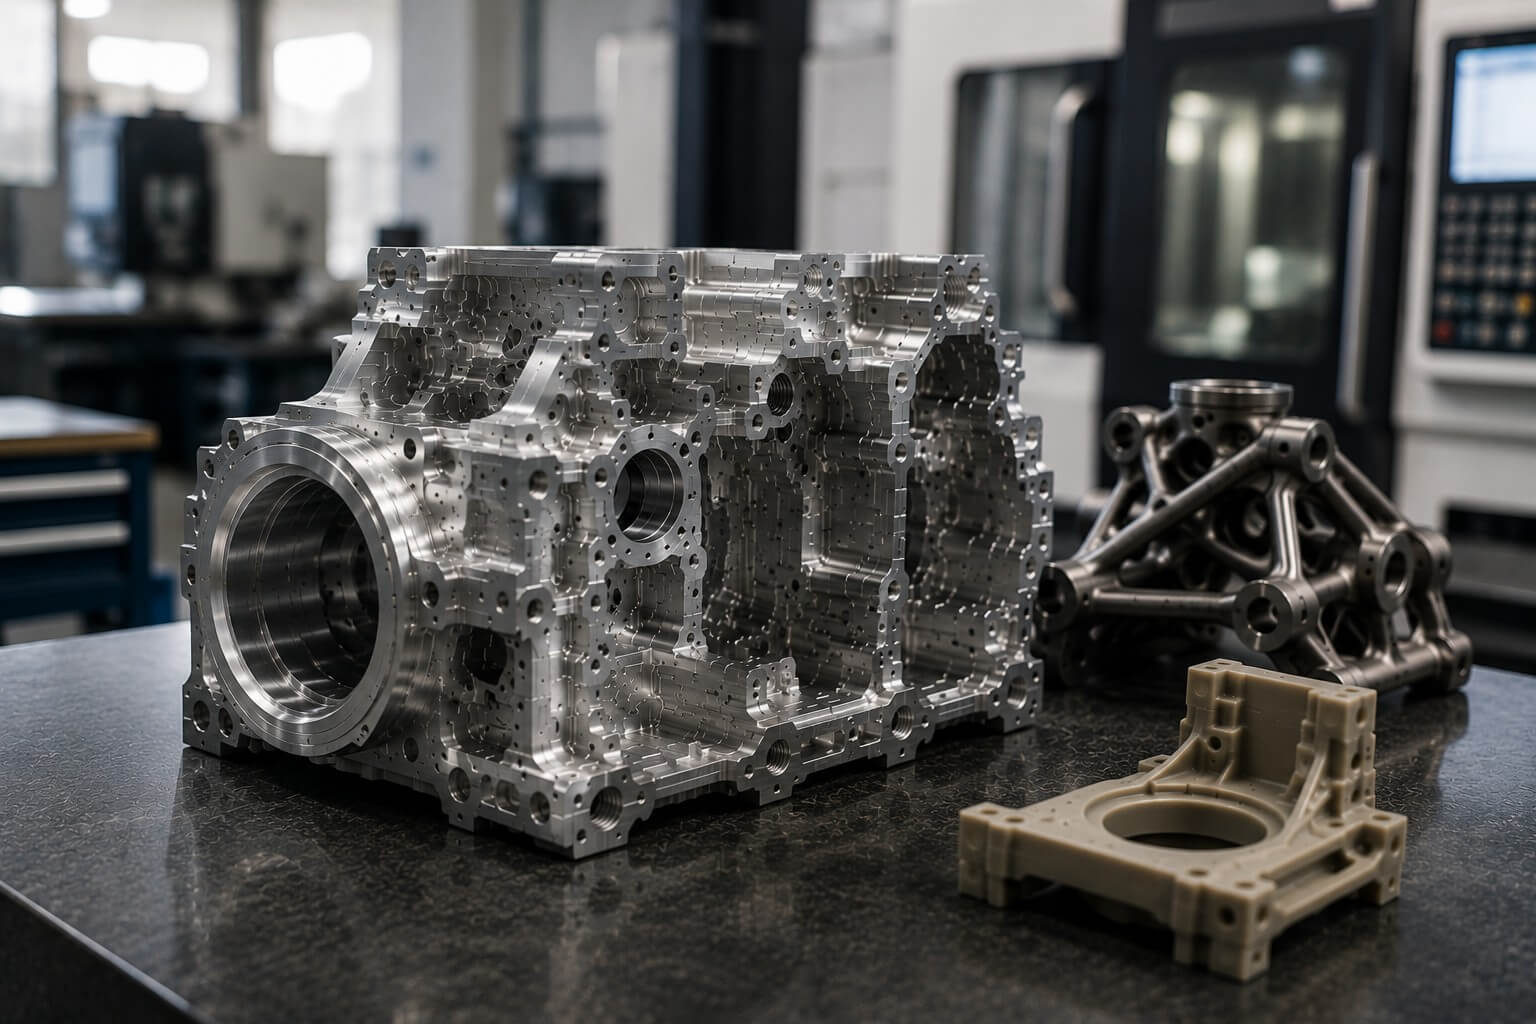
Pareti sottili, cavità profonde, materiali difficili, geometrie multifacciali e strette relazioni posizionali generano diversi rischi produttivi. Applicare un unico approccio standard di lavorazione meccanica a ogni componente complesso può causare deformazioni, problemi di accesso all’utensile o risultati non uniformi.
I nostri ingegneri valutano la sfida specifica e costruiscono il processo produttivo attorno ad essa, bilanciando precisione, stabilità, qualità della superficie, tempi di ciclo e quantità prodotta.
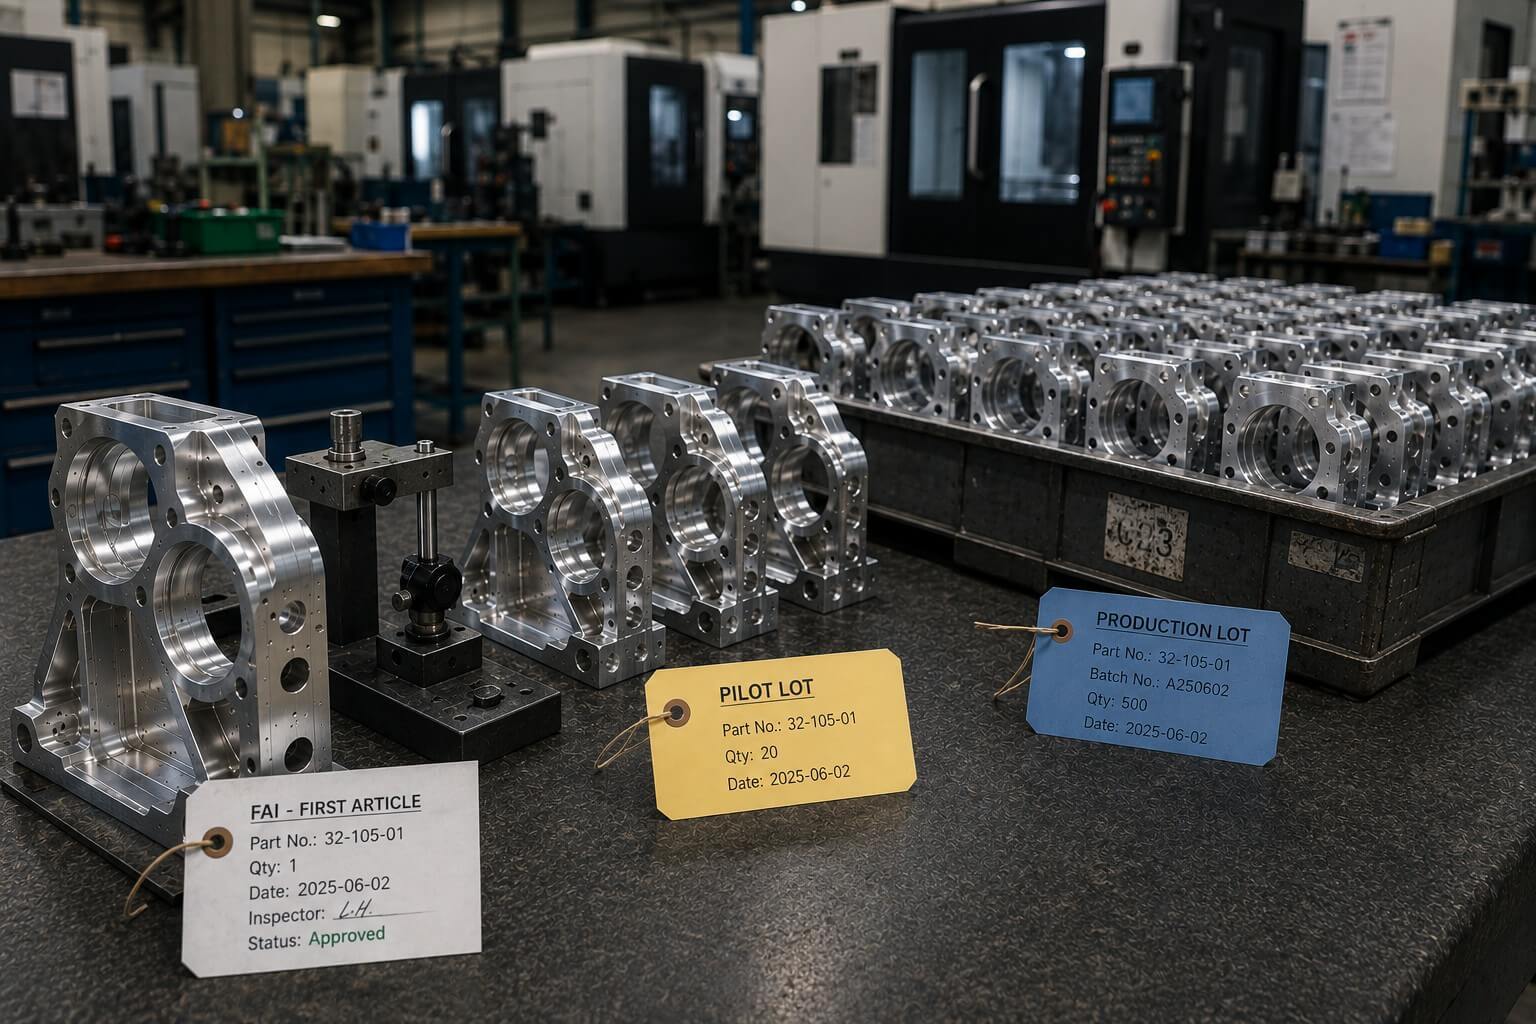
Le conoscenze ingegneristiche acquisite durante la prototipazione dovrebbero rafforzare la produzione, anziché andare perdute quando il progetto viene scalato.
Produzione rapida e pratica per la revisione del design, i test di adattamento e la validazione funzionale precoce.
I requisiti critici e i risultati delle ispezioni vengono confermati prima che il progetto proceda
I disegni rivisti e le lezioni tratte dai primi pezzi vengono esaminati prima della fase successiva di produzione.
La produzione flessibile supporta quantità di lancio, modifiche ingegneristiche e domanda prima della piena produzione.
Metodi controllati, pianificazione delle ispezioni e cronologia dei progetti garantiscono una qualità costante tra gli ordini.
La comunicazione, la comprensione ingegneristica e il miglioramento continuo dei processi rimangono collegati al progetto.
Un prototipo dimostra più della sola geometria. Rivela come si comporta il materiale, quali caratteristiche sono difficili da mantenere, come deve essere ispezionato il pezzo e dove è possibile migliorare il processo prima che il volume di produzione aumenti.
Tianyida supporta i progetti attraverso lo sviluppo, l’iterazione del design, la produzione a basso volume e la produzione ripetuta. I metodi approvati e le conoscenze acquisite dal progetto vengono conservati per garantire un’esecuzione coerente anche nei futuri ordini.
Il supporto ingegneristico, la capacità multi-processo, l’ispezione rigorosa e una comunicazione reattiva garantiscono che i progetti procedano dalla quotazione alla consegna.
Prima dell'impegno, vengono esaminate la fabbricabilità, le caratteristiche critiche e i requisiti poco chiari.
Il percorso di lavorazione viene selezionato in base alla geometria, ai rapporti di tolleranza e alle esigenze produttive
I progetti possono iniziare con un singolo pezzo quando opportuno, per poi evolversi verso quantità maggiori.
I pezzi finiti vengono controllati rispetto ai requisiti specificati prima della spedizione.
Domande tecniche, stato della produzione e documentazione concordata vengono gestiti durante l'intero processo dell'ordine
L'imballaggio per l'esportazione, la documentazione commerciale e la spedizione internazionale possono essere coordinati secondo i termini concordati.
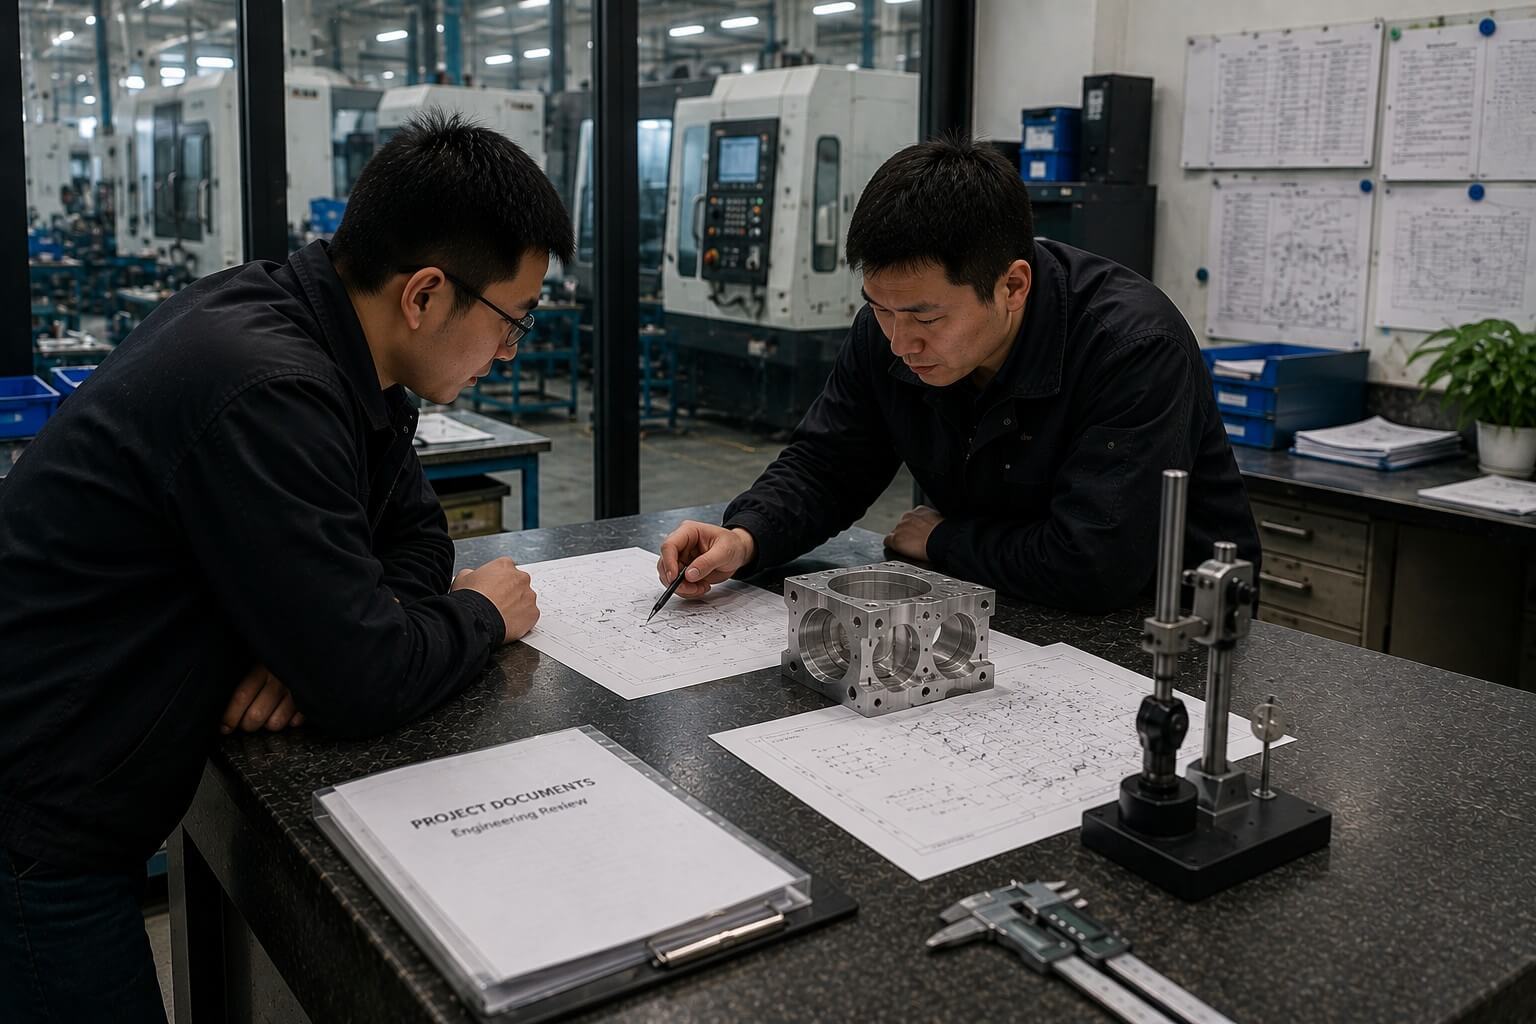
La scelta di un fornitore di fresatura CNC non si limita al confronto tra macchine e prezzi. Il progetto dipende anche dalla corretta comprensione del disegno, dal sollevamento tempestivo delle domande, dal rispetto del processo approvato e dalla chiara comunicazione delle informazioni di produzione.
Tianyida unisce 10 anni di esperienza nella produzione di precisione a un sistema di qualità ISO 9001:2015. Dalla nostra sede produttiva di Shenzhen, supportiamo i clienti internazionali con prototipi, componenti a basso volume e produzioni ripetitive.
Sia che tu abbia bisogno di un prototipo, di un complesso componente a 5 assi o di una produzione ripetitiva, il nostro team di ingegneria è pronto a esaminare i requisiti di fabbricazione e a definire i passaggi successivi.
Inviaci il tuo modello CAD, il disegno 2D, il materiale, la quantità, la finitura e le tue aspettative in merito alla consegna. Valuteremo la fattibilità produttiva, individueremo le questioni importanti e prepareremo un preventivo basato sull'effettivo ambito del tuo pezzo.
STEP, STP, IGES, X_T, Parasolid o un altro formato 3D adeguato, oltre a un disegno delle tolleranze.
Requisiti esatti relativi alla qualità, al trattamento termico, al rivestimento, al colore, alla mascheratura e alla certificazione.
Quantità del prototipo, dimensioni dei lotti di produzione e domanda annuale stimata, quando disponibile.
Data target, destinazione, imballaggio, rapporti di ispezione ed eventuali requisiti speciali di accettazione.
Shenzhen Tianyida Precision Technology Co., Ltd. è un partner di fiducia nella produzione di precisione, specializzato in lavorazione CNC, fabbricazione di lamiere, prototipazione rapida e soluzioni complete di produzione.