Tianyida manufactures custom CNC-milled components to customer drawings for industrial automation, robotics, medical equipment, semiconductor systems, machinery and other demanding applications. Every project begins with an engineering review of the geometry, material, tolerances, functional interfaces and production quantity. This allows us to select a practical machining route, identify manufacturing risk before cutting begins and build quality verification around the features that matter most.
İşleme süresi ve fiyatı, yalnızca geometri, toleranslar ve fonksiyonel gereklilikler incelendikten sonra anlamlı hale gelir.
Rulman yuvaları, konumlandırma yüzeyleri, sızdırmazlık yüzeyleri, hassas delikler, dişli bağlantılar ve montaj açısından kritik diğer gereklilikleri belirleyin.
Derin boşluklar, ince duvarlar, kesikler, takım ulaşımı ve birden fazla yön gerektiren özellikleri değerlendirin.
Referans noktaları ilişkilerini, pozisyon kontrolünü, düzgünlüğü, profili ve odaklanmış proses kontrolü gerektiren özellikleri anlayın.
Talaşlı imalatı etkileyen malzeme sınıfını, ısıl işlemi, yüzey durumunu ve bitirme gerekliliklerini doğrulayın.
Aksesuarı, talaşlı imalat sırasını ve ekipman yaklaşımını miktar, tekrarlanabilirlik ve gelecekteki ölçeğe göre eşleştirin.
Üretim başlamadan önce kritik boyutlar için uygun ölçüm yöntemlerini seçin.
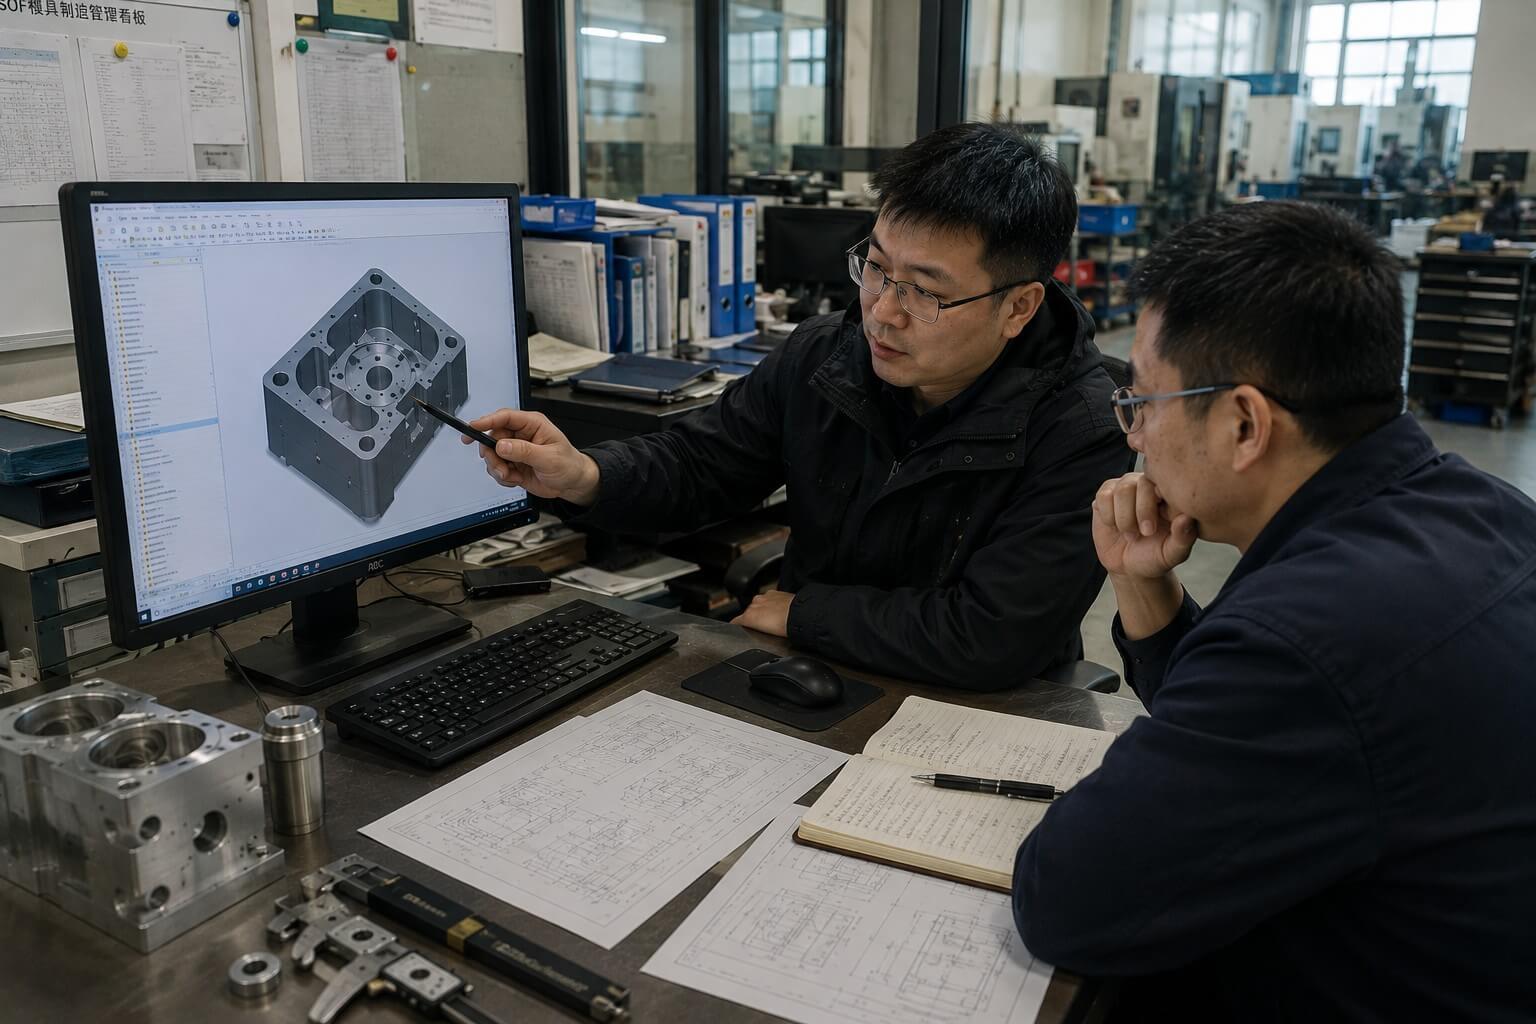
Bir çizimde yüzlerce boyut bulunabilir, ancak sadece küçük bir kısmı bileşenin doğru şekilde monte edilip, sızdırmazlık sağlayıp, konumlandırılmasını veya hareket etmesini belirleyebilir. Bu özellikler, iş tutma, talaşlı imalat sırası ve muayene planlamasını en başından itibaren etkilemelidir.
Teklif vermeden önce mühendislerimiz tam gereksinimi inceler ve spesifikasyonların belirsiz, çelişkili veya gereksiz imalat riski yaratabilecek yönlerine dair sorular sorarlar.
Fiyatlandırma, imalat ön hazırlık süresi, malzeme, yüzey bitirme, miktar, önerilen proses ve üretmeden önce gerekli herhangi bir mühendislik açıklaması.
Bir prototip siparişi ile tekrarlı bir üretim siparişi aynı planlamayı gerektirmez. Tianyida, üretimi, denetimi ve iletişim yaklaşımını projenin olgunluğuna ve riskine göre uyarlar.
Öncelikle tek ya da birkaç düz doğrultudan işlenen plakalar, gövde parçaları, yuvalar, profiller ve bileşenler için verimlidir.
İndeksli özellikler, radyal detaylar ve kontrollü dönüşten faydalanan çok sayıda yüzey için kullanışlıdır.
Gereksiz yeniden konumlandırmayı azaltırken, karmaşık konturları, açılı özellikleri ve çok yüzlü bileşenleri destekler.
Delme, sondaj, genişletme ve diş açma stratejileri, delik boyutu, derinliği, konumu ve fonksiyonel uyum için seçilir.
Araç yolları, takım seçimi ve cilalama geçişleri, biçim doğruluğu, yüzey sürekliliği ve erişim dikkate alınarak planlanır.
Isıl işlem, taşlama, EDM, cilalama ve montajla ilgili süreçler, çizimde gerektiği takdirde koordinasyon altına alınabilir.
Özellik erişimi, referans ilişkileri, tolerans gereklilikleri, yüzey beklentileri ve üretim miktarına göre 3 eksen, 4 eksen veya 5 eksenli işleme yöntemlerini seçiyoruz. Daha fazla eksen otomatik olarak daha iyi değildir; amaç, parça için en istikrarlı ve verimli süreci kullanmaktır. Geometri izin verdiği sürece, tekrar sıkıştırma ve işlemeyle ilgili özellikleri tek bir kontrollü ayarlama sırasında azaltmak, konumsal tutarlılığı artırabilir ve birikmiş ayar hatalarını azaltabilir.
Düzgün plakalardan karmaşık çok yüzeyli parçalara kadar, her bir parça işlevi, tolerans ilişkileri ve nihai montaj dikkate alınarak üretilir.
Cep, delik, sızdırmazlık yüzeyleri ve montaj arayüzleri bulunan frezeleme ile üretilmiş muhafazalar ve gövdelere ilişkin işlemler.
Ekipman montajları içinde kontrollü düzleşme, delik konumu ve güvenilir hizalamayı gerektiren parçalar.
Karmaşık profiller, dişli sistemler, karşı delikler ve konumlandırma özelliklerine sahip özel destekler ve arayüzler.
Yineleyebilir kullanım için tasarlanmış konumlandırma plakaları, denetim takımları, yuvalar, çene parçaları ve üretim yardımcı ekipmanları.
Otomasyon, robotik, tıbbi, optik, yarı iletken ve endüstriyel sistemler için çizim tabanlı parçalar.
Çok sayıda yön üzerinde ilgili özellikleri bulunan, kontrollü referans taşıması veya çok eksenli işlemenin gerektiği bileşenler.
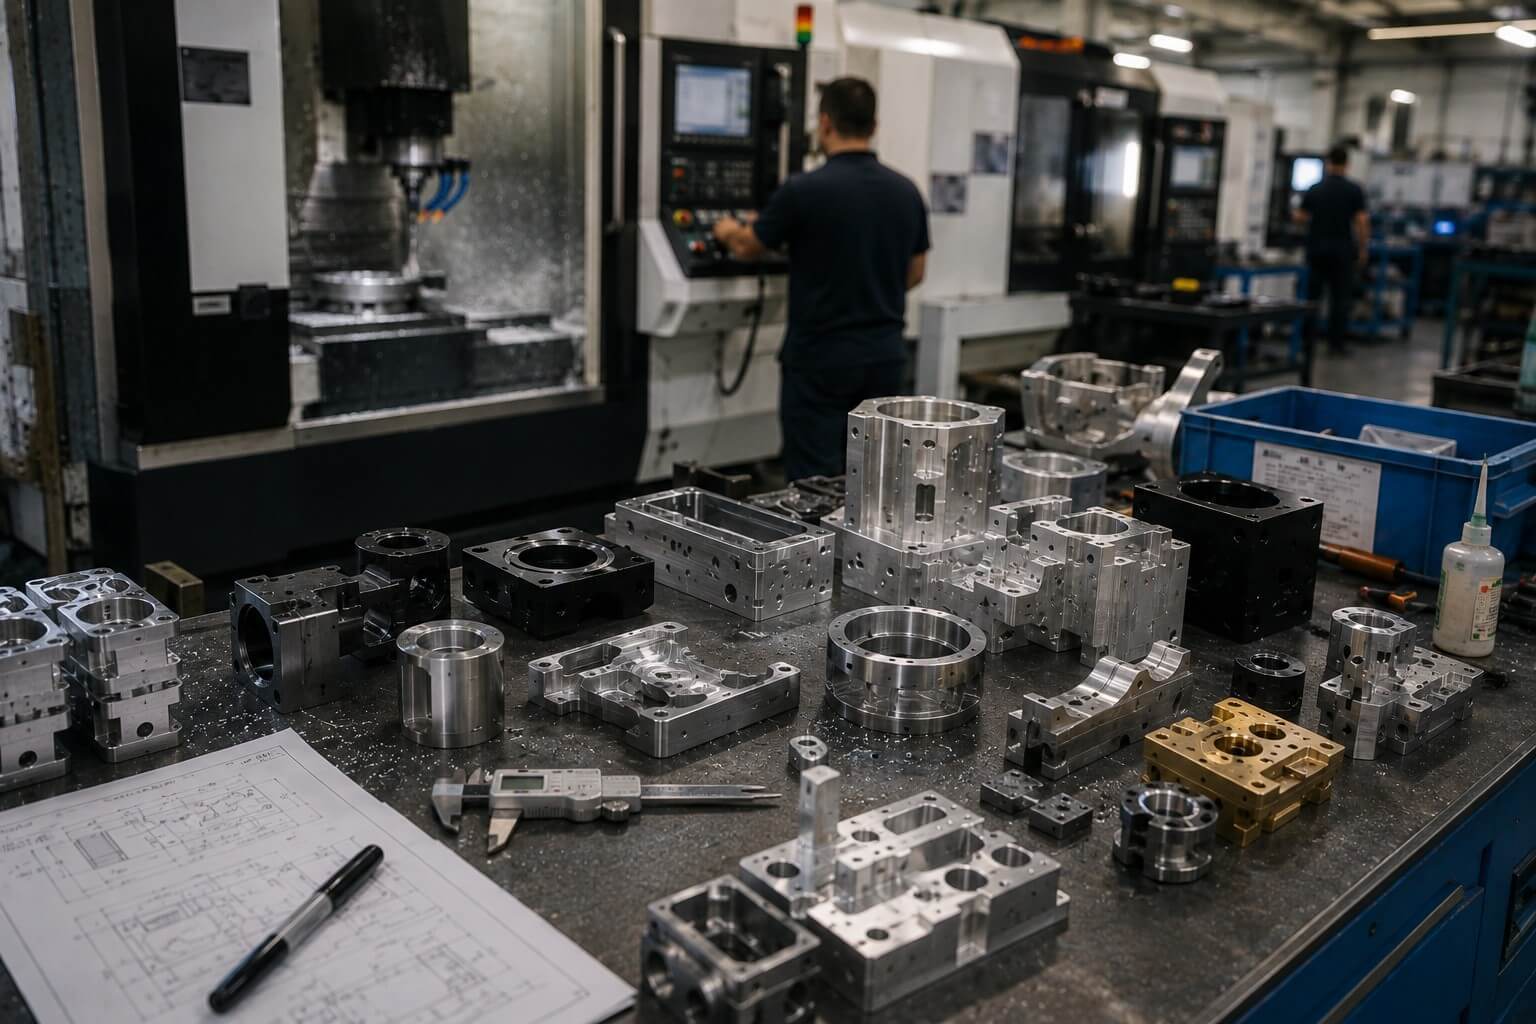
CNC freze hizmetimiz, prototipler, düşük hacimli parçalar ve çeşitli bileşen türleri kapsamında tekrarlı üretimleri destekler. Aşağıdaki örnekler, standart bir ürün kataloğundan ziyade yaygın uygulamaları temsil etmektedir.
Her proje için, işleme, çapak alma, ısıl işlem, yüzey kaplaması, muayene ve paketleme dahil olmak üzere tam imalat süreci değerlendirilir.
Doğru malzeme stratejisi yalnızca mukavemet ve maliyeti değil, aynı zamanda işlenebilirliği, ısı, distorsiyon, yüzey cilasını ve boyutsal istikrarı da dikkate alır.
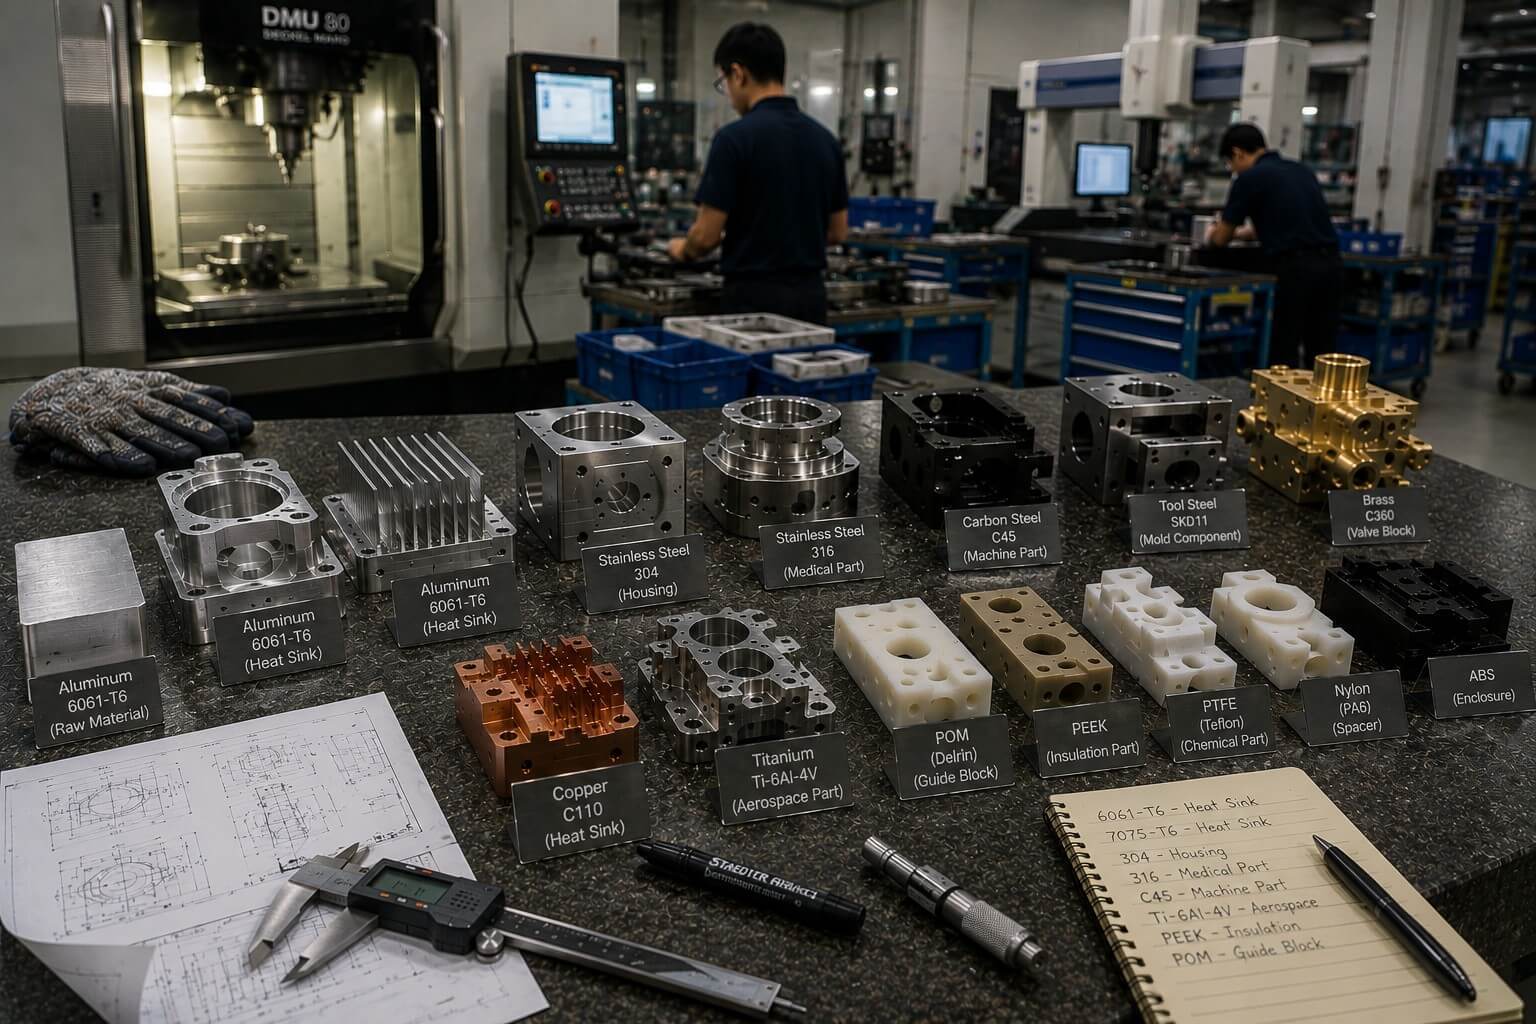
Gövde, plaka, otomasyon ve elektronik bileşenler için hafif ve işleyiş açısından verimli; alaşımlı, temperli ve estetik yüzeyler belirtilmelidir.
Korozyon direnci ve mukavemet açısından seçilir. İşleme planlamasını; işte sertleşme, ısı üretimi, çapak kontrolü ve pasivasyon gereklilikleri etkiler.
Yapısal, aşınmaya dayanıklı ve takım bileşenler için kullanılır; ısıl işlem sırası ve nihai sertlik önceden dikkate alınmalıdır.
İletken, akışkan kontrolü ve özel bileşenlerde uygulanır; sınıf ve yüzey gereklilikleri, alet ve bitirme stratejisini etkiler.
Güç–ağırlık performansı ve korozyon direnci önemli olan alanlarda kullanılır; kontrollü kesme koşulları ısı ve alet aşınmasını yönetmeye yardımcı olur.
POM, PEEK, naylon, PTFE, ABS ve diğer belirtilen plastiklerde ısı, deformasyon, nem davranışı ve boyutsal kararlılığa dikkat edilmelidir.
Tianyida makineleri, müşterinin çizimlerine ve malzeme spesifikasyonlarına göre yaygın metalleri ve mühendislik plastiklerini işler. Aynı aile içindeki malzemelerin makine işleme sırasında farklı davranabildiği için, teklif sırasında kesin sınıf, durum ve belgelendirme gereklilikleri belirlenmelidir.
Malzeme seçimi hâlâ açıkken, pratik imalat konularını görüşebiliriz; nihai malzeme onayı her zaman müşteride kalır.
Kaplama, bileşeni korumalı ve montaj performansını desteklemelidir—sadece rengini değiştirmemelidir.
Korozyon koruması, aşınma direnci, renk veya kontrollü bir görünüm gerektiren alüminyum bileşenler için yaygındır.
Görünür yüzeyler için belirli dokular oluşturur ve uygun olduğunda diğer işlemlerle birleştirilebilir.
Büyük bileşenler, muhafazalar ve ekipman parçaları için renk ve koruyucu kaplamayı sağlayın; kaplama kalınlığı ve maskeleme dikkate alınmalıdır.
Yüksek düzeyde korozyon direnci, temizlik veya yüzey iyileştirilmesi gerektiren belirli paslanmaz çelik uygulamalarında kullanılır.
Siz bir endüstriyel alan/makine işleme tercümanlığı uzmanısınız. İçeriği tercüme edin. Her ayırıcı işaretini değiştirmeden koruyun. Satır başlarını da muhafaza edin. Sadece tercümeleri, hiçbir açıklama olmadan geri gönderin.
Teknik açıdan uygun ve çizimde açıkça belirtilmiş durumlarda ek işlemler koordinasyonlu şekilde uygulanabilir.
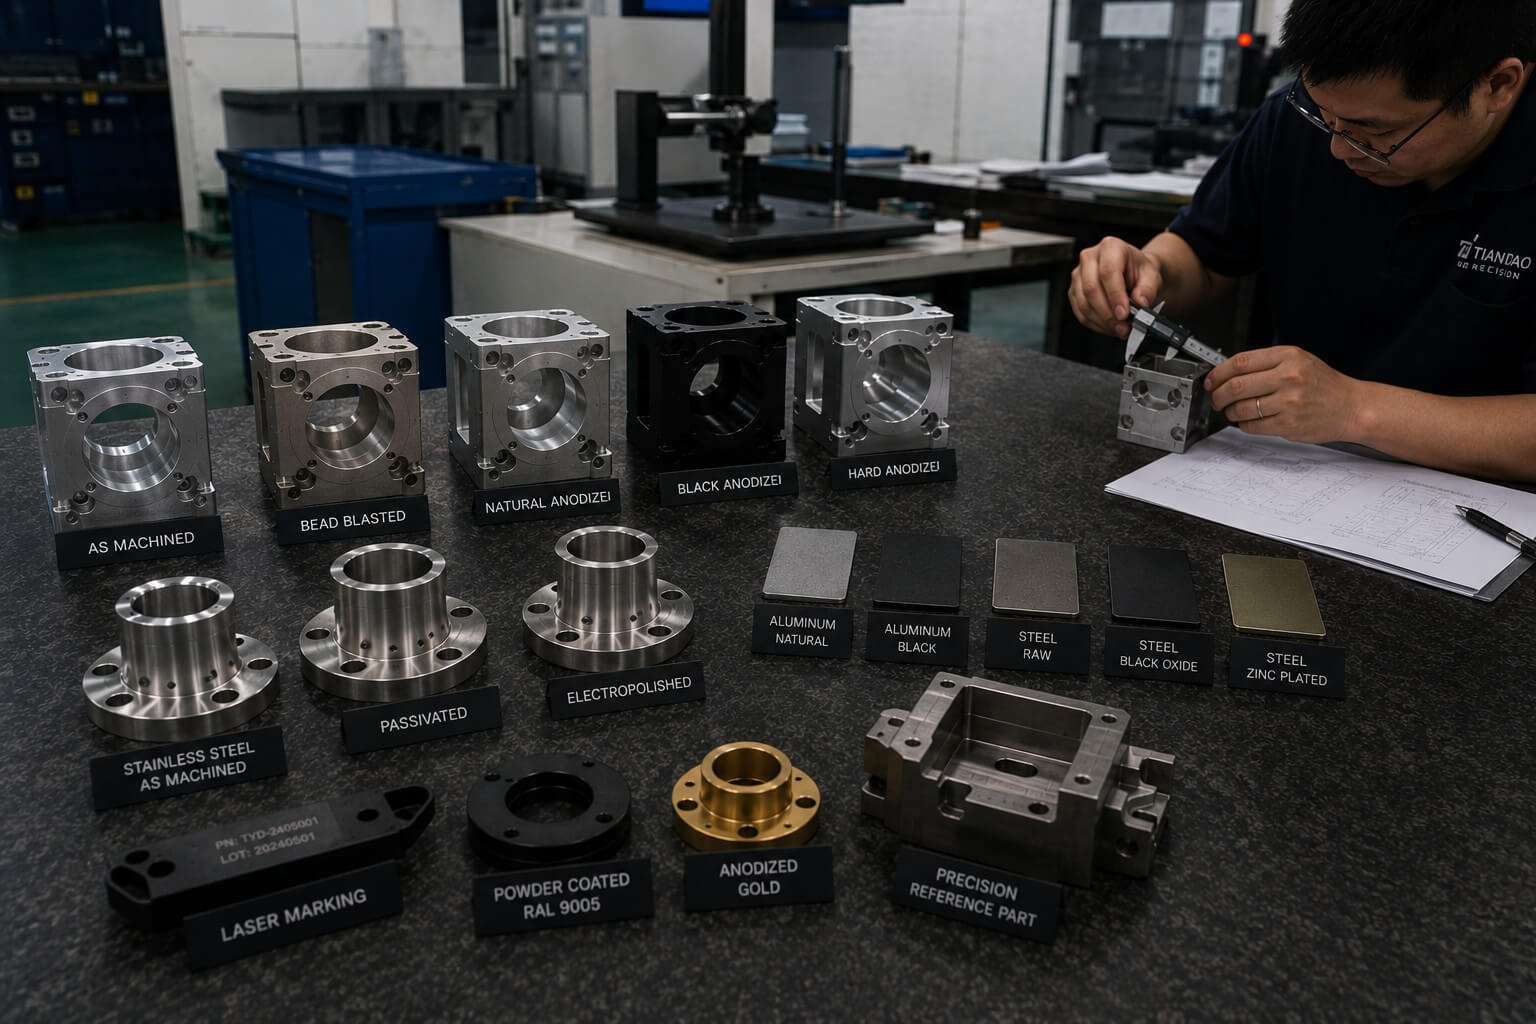
Yüzey işlemleri korozyon direncini, aşınma davranışı, sertliği, temizliği, sürtünmeyi veya görsel uyumunu artırabilir. Ayrıca boyutları değiştirebilir, dişleri kapatabilir veya elektriksel temas ile sızdırmazlık bölgelerini etkileyebilir.
Bu nedenle, işleme başlamadan önce bitiş türü, renk, doku, parlaklık, maskeleme, ön işlem ve belge gereklilikleri onaylanmalıdır. Onaylanmış proje şartnamesine göre uygun bitirme süreçlerini koordine ediyoruz.
RFQ’da görsel yüzeyleri, maskeleme yapılacak alanları, korunacak dişler ve delikleri, renk standartını, dokuyu, parlaklığı ve kabul edilebilir görsel kriterleri belirleyin.
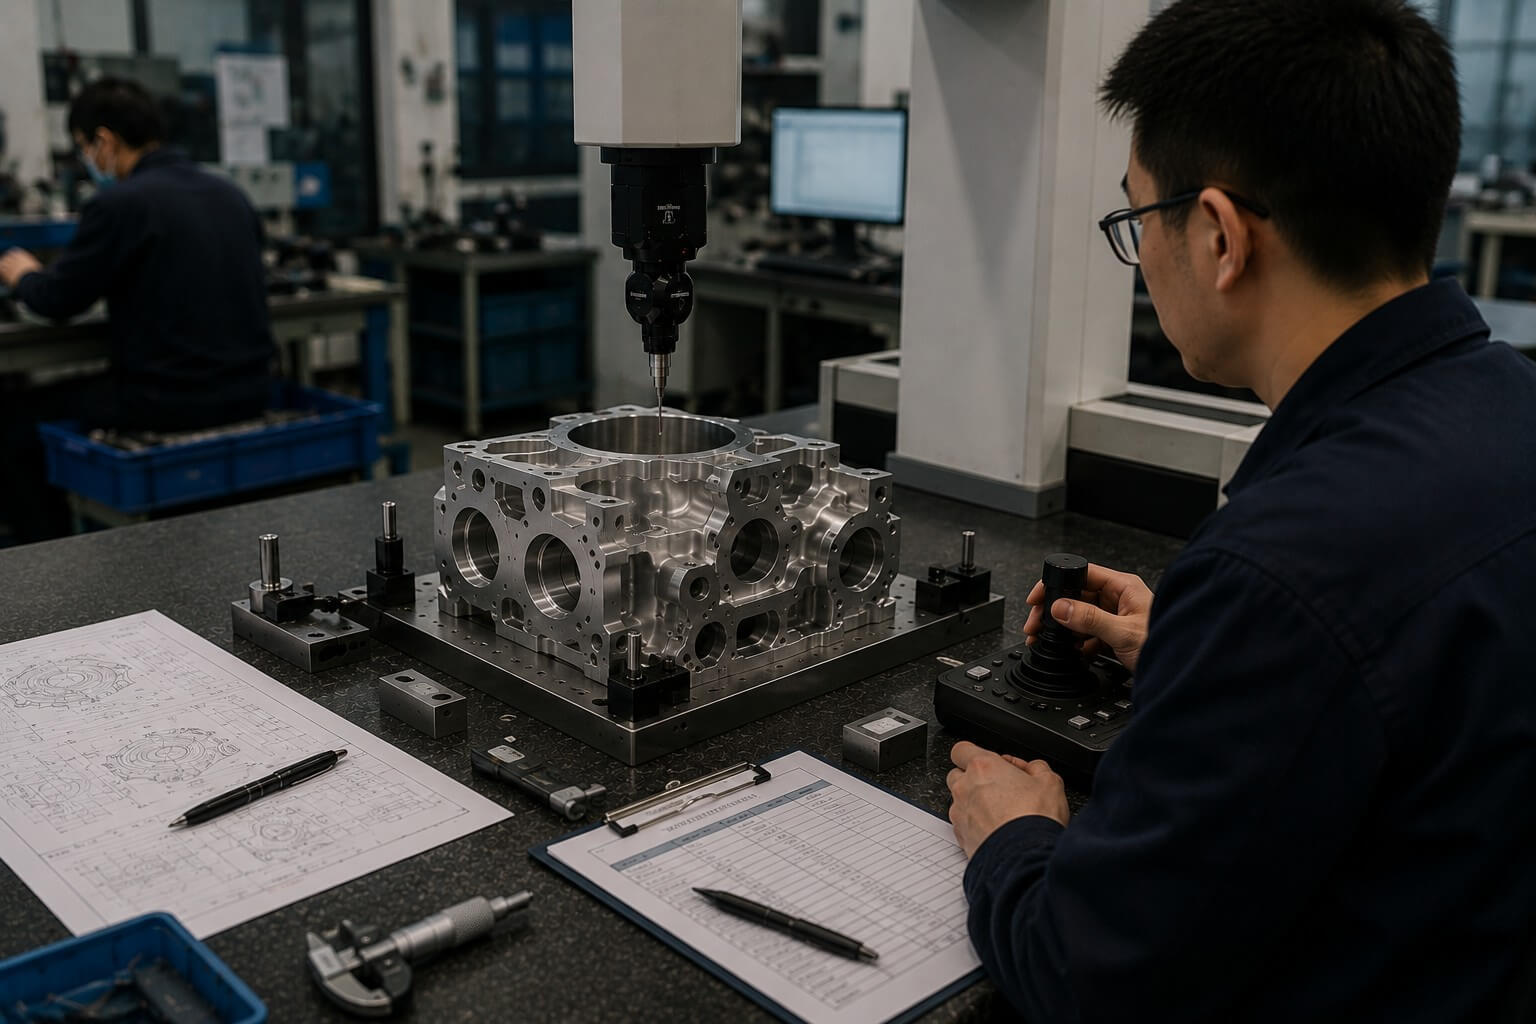
Güvenilir kalite, çizim kontrolü, istikrarlı parça tutuş, süreç içi kararlar ve özelliğe uygun ölçüm yöntemlerine bağlıdır.
Üretimden önce güncel çizimler, modeller, malzeme, bitiş ve kabul kriterleri onaylanır.
Sürecin devamı için ya da gerekli hallerde müşteri onayı için, sürecin serbest bırakılmasından önce ilk parçalar incelenir.
Değişkenlikleri erkenden tespit etmek için üretim sırasında kritik boyutlar, takım durumu ve süreç istikrarı kontrol edilir.
CMM, yükseklik ölçerler, mikrometreler, pin ölçerler, dişli ölçerler ve diğer uygun yöntemler gerektiği gibi seçilir.
Boyutlar, işçilik, çapak temizliği, yüzey bitirimi ve belirtilen estetik gereklilikler paketlemeden önce doğrulanır.
İlk parça, boyutsal ve CMM raporları, teklif sırasında talep edilip kabul edildiğinde sağlanabilir.
Final inspection cannot correct a weak machining process. We build quality control around the current drawing, the critical datum relationships and the dimensions that directly affect function.
From first-article verification through final packing, inspection points are selected according to geometry, tolerance and production risk. Our parts receive 100% outgoing inspection before shipment.
Krizi erken tespit edildiğinde ve her kritik özellik doğru proses, sabitleme ve muayene planıyla desteklendiğinde karmaşıklık yönetilebilir.
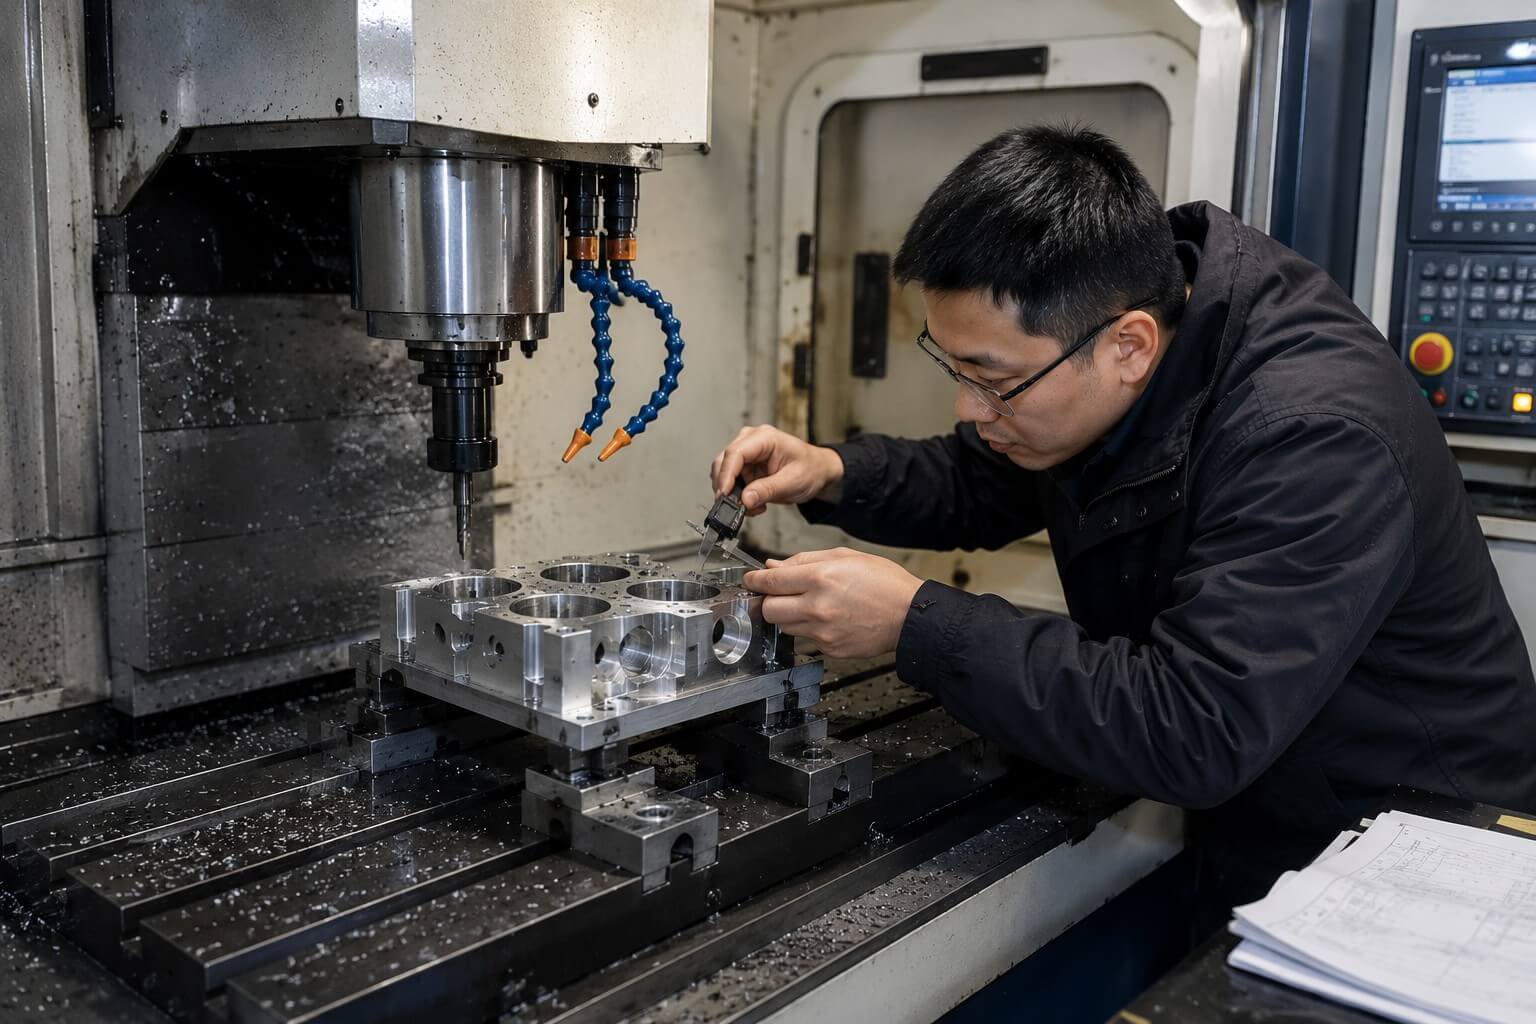
Sabitleme, kesme kuvvetleri, takım yolları ve sıralama deformasyonu azaltmak ve nihai geometriyi korumak için planlanır.
Takım seçimi, chip tahliyesi ve aşamalı işleme eğilim, sapma, ısı ve yüzey kalitesini yönetmeye yardımcı olur.
Datum stratejisi ve kontrollü düzenekler, birden fazla yüzeydeki deliklerin, deliklerin ve arayüzlerin konumunu korumaya yardımcı olur.
Araç yönü ve çarpışma algılayan takım yolları, açılı özelliklere ve bileşik yüzeylere erişimi iyileştirir.
Kesme parametreleri, soğutma sıvısı, takım donanımı ve denetim sıklığı, ısı ve takım aşınması davranışına göre uyarlanır.
Görünür ve performans açısından kritik alanlar etrafında, takım yolu geçişleri, manipülasyon ve son kat koruması planlanır.
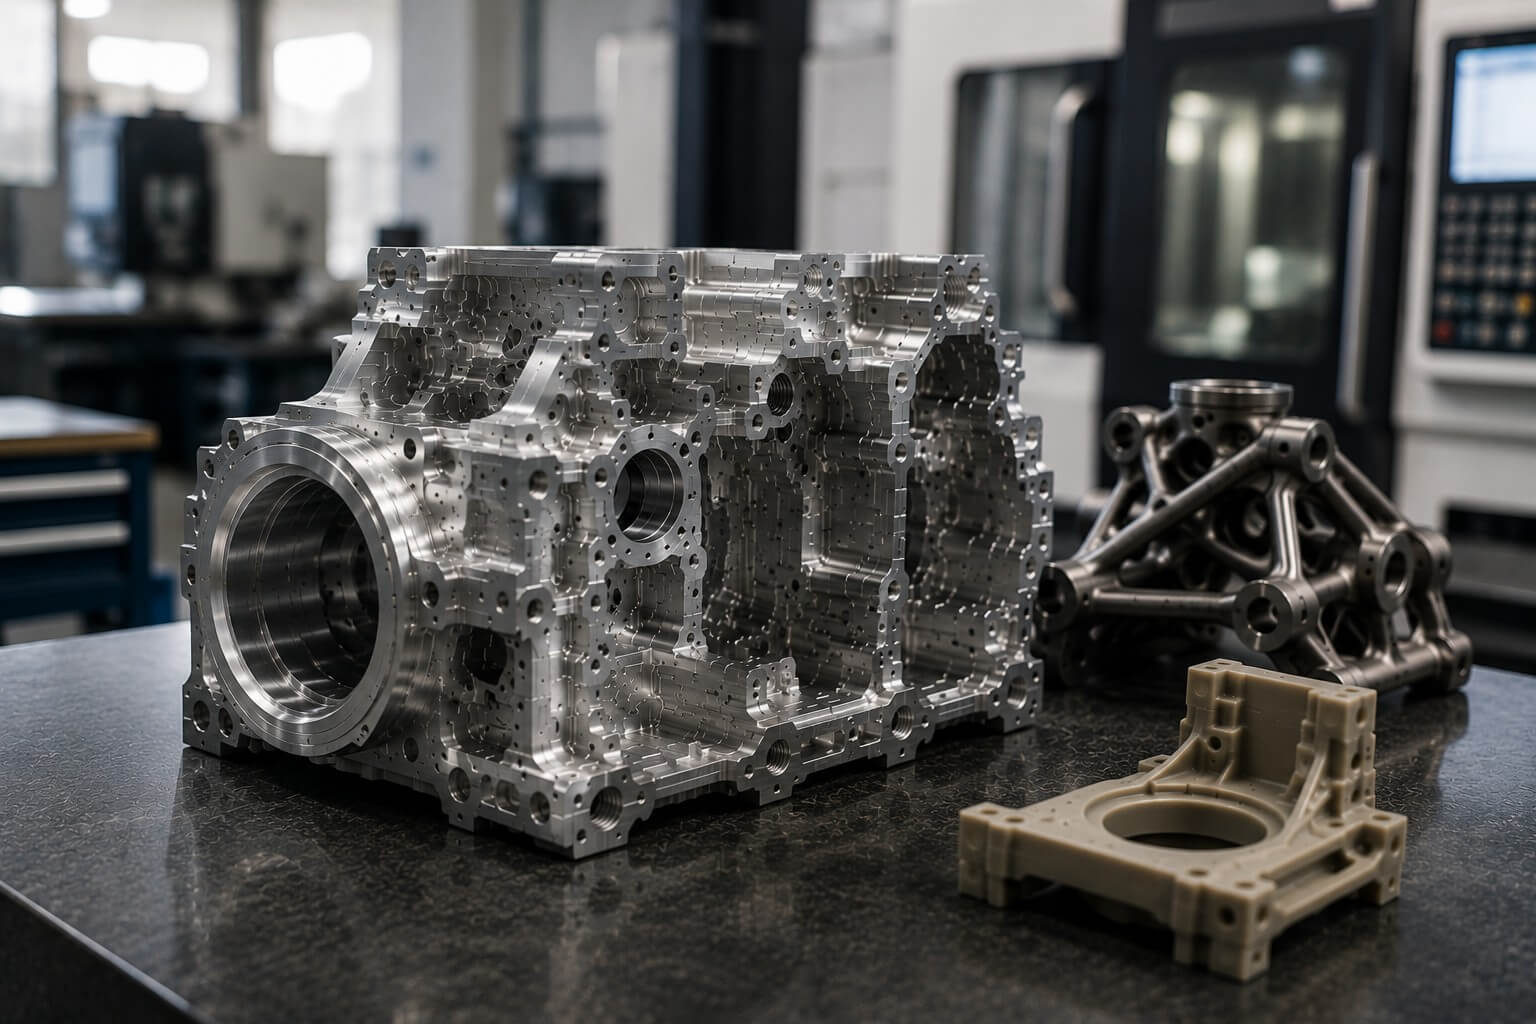
İnce duvarlar, derin boşluklar, zorlu malzemeler, çok yüzeyli geometri ve sıkı konum ilişkileri farklı imalat riskleri yaratır. Her karmaşık bileşene tek bir standart işleme yaklaşımı uygulamak, deformasyona, takım erişim sorunlarına veya tutarsız sonuçlara yol açabilir.
Mühendislerimiz belirli zorluğu değerlendirir ve bunun etrafında imalat rotasını oluşturur; doğruluğu, istikrarı, yüzey durumunu, döngü süresini ve üretim miktarını dengeleyerek planlar.
<pPrototipleme sırasında edinilen mühendislik bilgisi üretimi güçlendirmeli—proje ölçeklendiğinde kaybolmamalıdır.
Tasarım incelemesi, uygunluk testleri ve erken fonksiyonel doğrulama için hızlı, pratik üretim.
Proje ilerlemeden önce kritik gereklilikler ve denetim sonuçları onaylanır
Yeni çizimler ve ilk parçalardan elde edilen dersler bir sonraki imalat aşamasından önce değerlendirilir.
<pEsnek imalat, tam üretim öncesinde lansman miktarlarını, mühendislik değişikliklerini ve talebi destekler.
<pKontrollü yöntemler, denetim planlaması ve proje geçmişi, siparişler arasında tutarlı kaliteyi sağlar.
İletişim, mühendislik anlayışı ve sürekli süreç iyileştirme projeye bağlı kalmaya devam eder.
Bir prototip geometriden daha fazlasını doğrular. Malzemenin nasıl davranacağını, hangi özelliklerin tutulmasının zor olduğunu, parçanın nasıl incelenmesi gerektiğini ve üretim hacmi artmadan önce sürecin nerede iyileştirilebileceğini ortaya çıkarır.
Tianyida geliştirme, tasarım tekrarları, düşük hacimli imalat ve tekrarlı üretim yoluyla projelere destek verir. Onaylanmış yöntemler ve proje bilgisi, gelecekteki siparişlerde tutarlı bir uygulama sağlamak için saklanır.
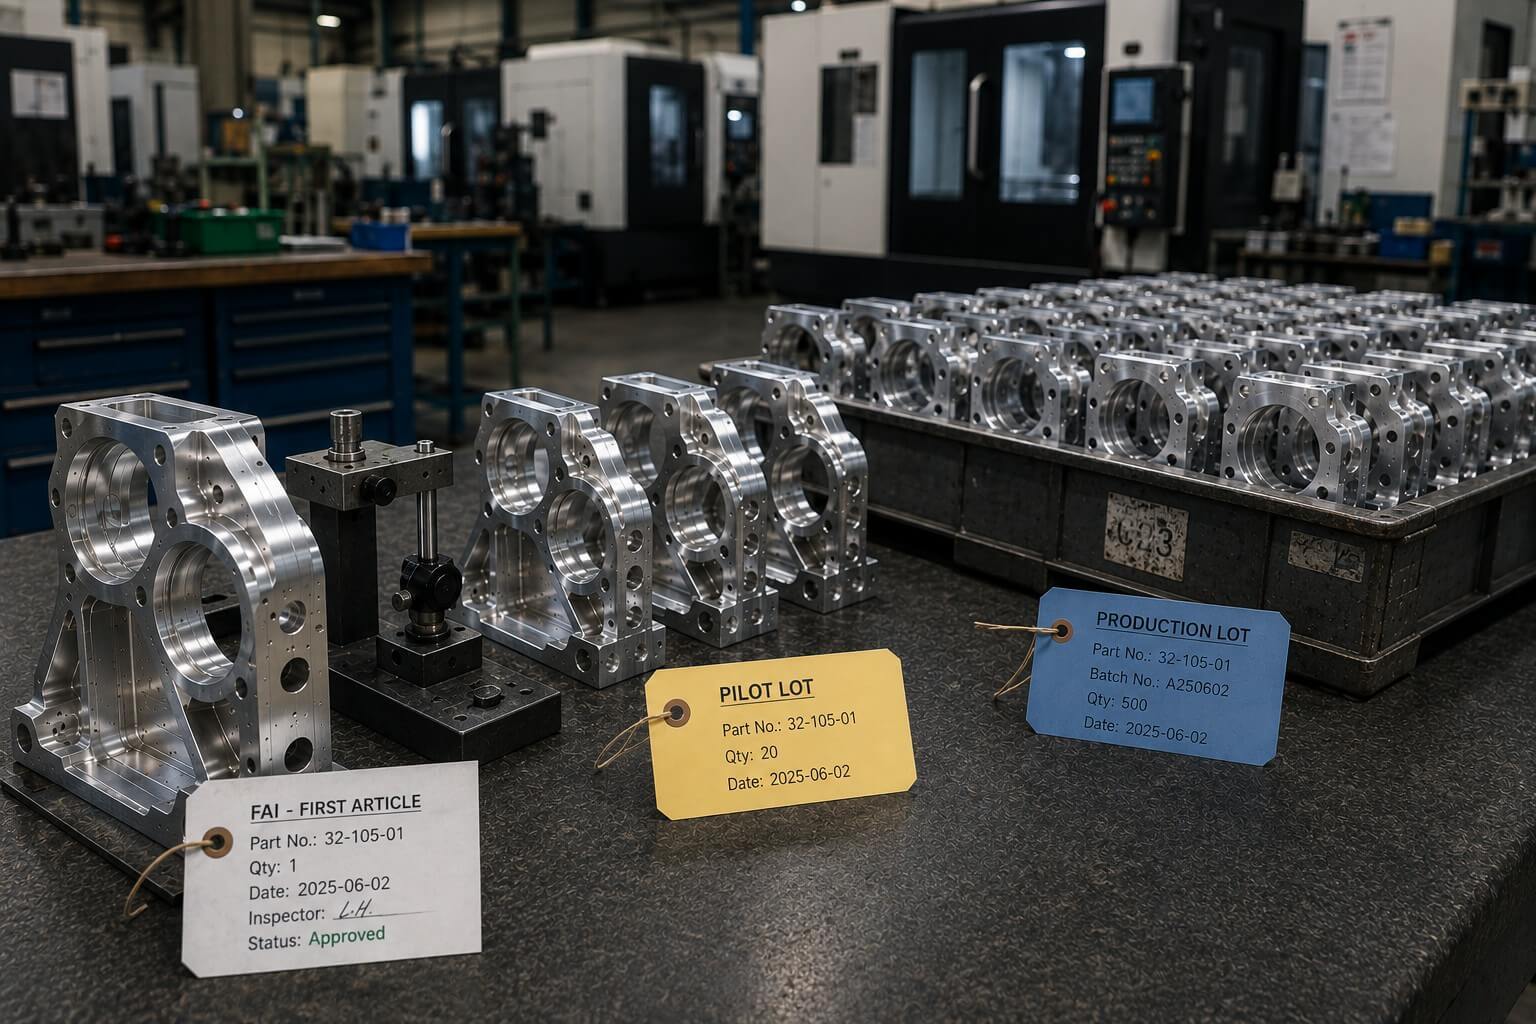
Mühendislik desteği, çok işlemli yetkinlik, disiplinli denetim ve hızlı tepkili iletişim, projelerin tekliften teslimata kadar ilerlemesini sağlar.
Üretilebilirlik, kritik özellikler ve belirsiz gereksinimler taahhütte bulunmadan önce değerlendirilir.
İşleme rotası, geometriye, tolerans ilişkilerine ve üretim ihtiyaçlarına göre seçilir
Proje, uygun olduğunda tek bir parça ile başlayabilir, ardından daha büyük miktarlara doğru ilerleyebilir.
Tamamlanmış parçalar, sevkiyat öncesinde belirlenen gereklilikler açısından kontrol edilir.
Teknik sorular, üretim durumu ve kabul edilen dokümantasyonlar sipariş boyunca yönetilir.
İhracat ambalajı, ticari belgeler ve uluslararası sevkiyat, anlaşmaya varılan şartlar doğrultusunda koordinasyon içinde sağlanabilir.
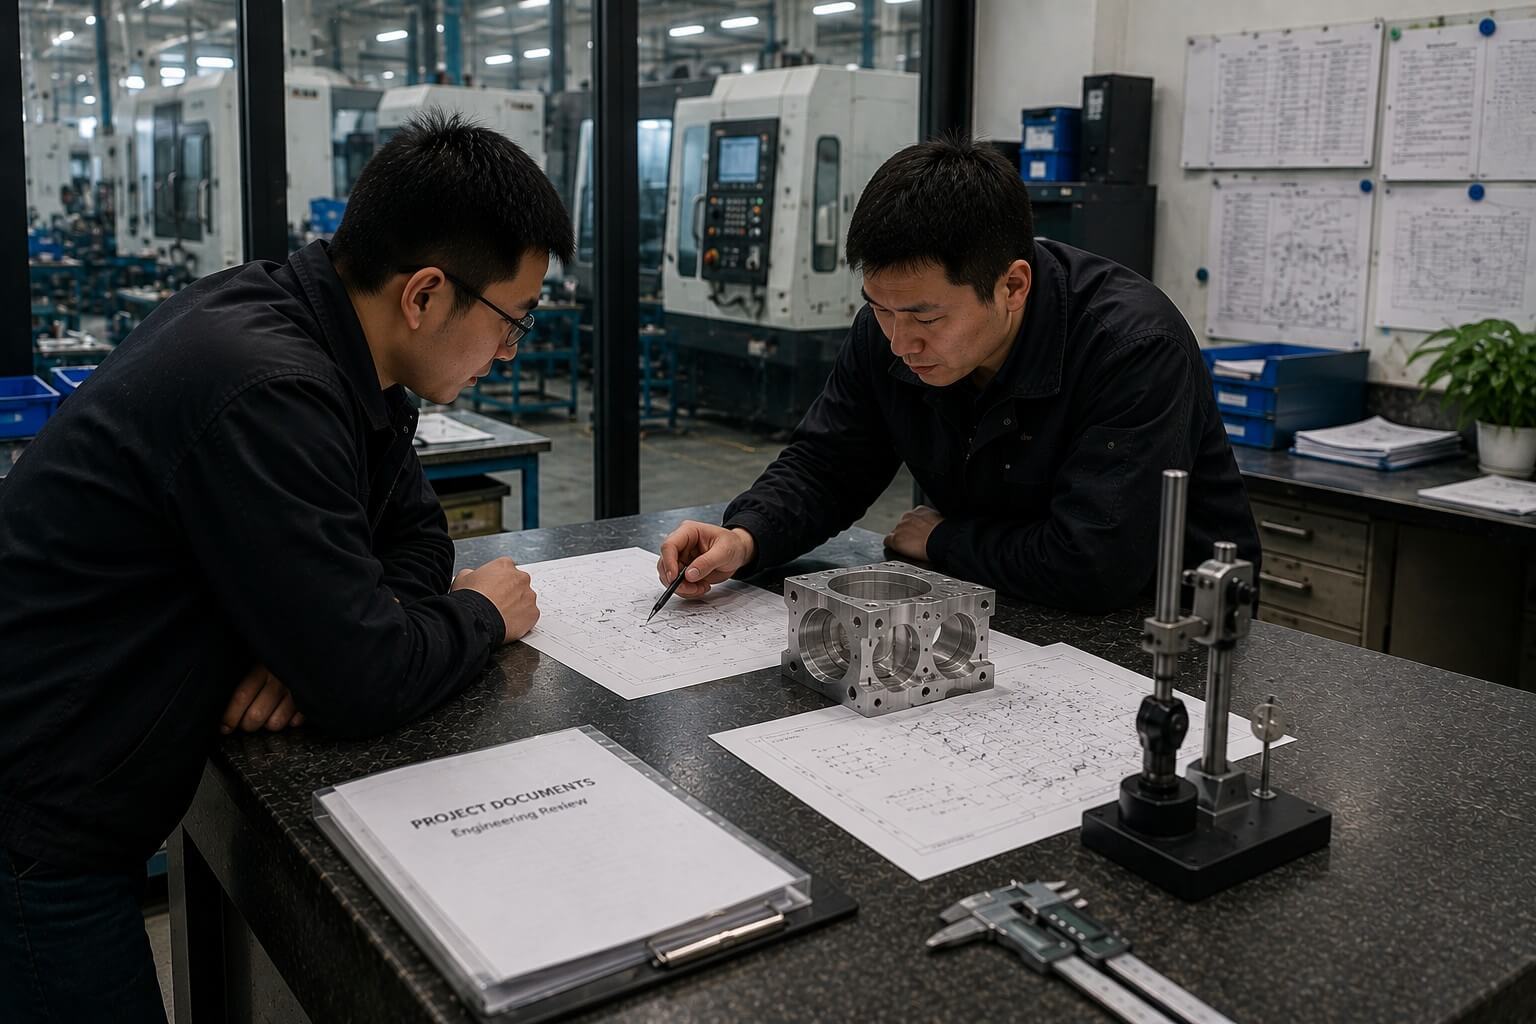
Bir CNC frezeleme tedarikçisi seçmek yalnızca makineler ve fiyatların karşılaştırılması değildir. Proje ayrıca çizimin anlaşıldığına, soruların erken ortaya konduğuna, onaylanmış sürecin izlendiğine ve üretim bilgilerinin net bir şekilde aktarıldığına bağlıdır.
Tianyida 10 yıllık hassas imalat deneyimini ISO 9001:2015 kalite sistemiyle bir araya getirmiştir. Shenzhen'deki üretim operasyonumuzdan, prototipler, düşük hacimli parçalar ve tekrarlı üretim konularında uluslararası müşterilere destek veriyoruz.
İster tek bir prototip, ister karmaşık bir 5 eksenli bileşen ya da tekrarlı üretim olsun, mühendislik ekibimiz imalat gerekliliğini incelemeye ve sonraki adımları netleştirmeye hazırdır.
CAD modelinizi, 2D çiziminizi, malzemenizi, miktarınızı, yüzey bitirme tercihinizi ve teslimat beklentilerinizi gönderin. İmalatabilirliği değerlendirecek, önemli soruları belirleyecek ve parçanızın gerçek kapsamına göre bir teklif hazırlayacağız.
STEP, STP, IGES, X_T, Parasolid veya başka uygun bir 3D formatı, ayrıca tolerans çizimi.
Tam sınıf, ısıtma işlemi, kaplama, renk, maskeleme ve belgelendirme gereklilikleri.
Prototip miktarı, üretim partisi boyutları ve mümkünse tahmini yıllık talep.
Hedef tarih, varış yeri, ambalaj, denetim raporları ve herhangi özel kabul gereklilikleri.
Shenzhen Tianyida Precision Technology Co., Ltd. CNC işleme, sac metal imalatı, hızlı prototipleme ve eksiksiz imalat çözümleri konusunda uzmanlaşmış, güvenilir bir hassas imalat ortağıdır.